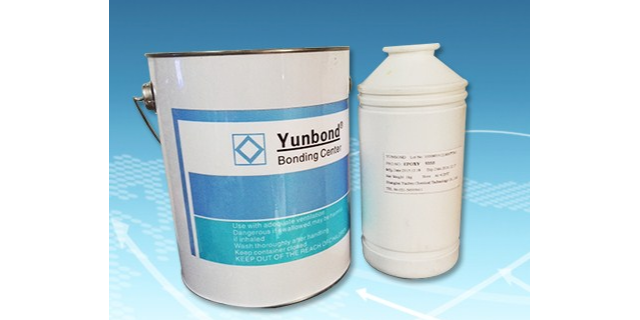
- 品牌
- 云邦
- 型号
- 齐全
- 硬化/固化方式
- 浸渗胶
- 主要粘料类型
- 浸渗胶
- 基材
- 浸渗胶
- 物理形态
- 浸渗胶
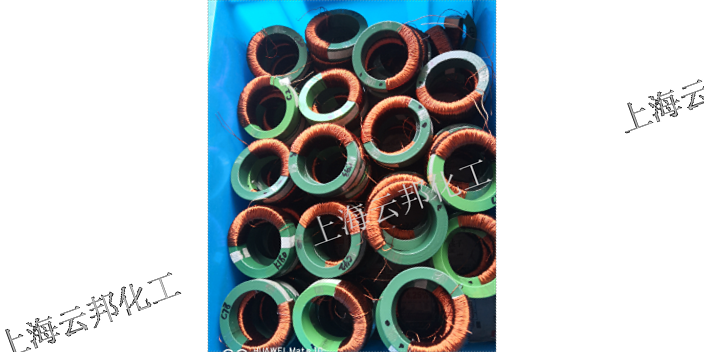
在汽车电子的发动机控制单元中,半磁环浸渗胶以出色的耐候性应对复杂工况。胶液通过真空浸渗工艺渗入磁环 0.05mm 的微孔隙,固化后形成的弹性胶体可承受 - 50℃至 180℃的温度冲击。某车企的耐久性测试显示,经浸渗胶处理的半磁环在盐雾环境中持续暴露 1000 小时,胶层无脱落现象,磁环绝缘电阻仍保持 100MΩ 以上。当发动机高负荷运转时,浸渗胶层通过缓冲磁芯振动,将电磁噪音降低 12dB,确保车载传感器信号的稳定传输,为发动机准确控制提供保障。它使电子元件的导电连接持久稳定,导电稳定浸渗胶提升产品整体质量。浸渍胶定做
轨道交通制动缸的铸件处理中,铸件浸渗胶以快速固化特性提升生产效率。采用 UV 光固化技术的浸渗胶,在 365nm 紫外线下照射 2 分钟即可完全固化,使单只制动缸的处理周期从传统热固化的 4 小时缩短至 15 分钟。某机车车辆厂引入该工艺后,铸件合格率从 78% 提升至 96%,且固化后的胶层能承受 100 万次以上的制动压力循环,经无损检测显示,胶层在频繁制动冲击下无裂纹产生,确保了轨道交通的制动安全。船舶柴油机缸套的密封工序中,铸件浸渗胶展现出耐高低温与抗振动的双重优势。胶液渗入合金铸铁缸套的微孔隙后,固化形成的弹性胶体可在 - 30℃至 200℃的温度范围内保持密封性能,同时能缓冲柴油机运行时的高频振动。某船用发动机厂的台架试验表明,浸渗处理的缸套在 1000 小时全速运转后,胶层与金属界面结合强度保持 92%,冷却液泄漏量小于 100ml / 小时,满足了船舶在远洋航行中的可靠性要求。取电磁芯浸渗胶有什么用耐低温浸渗胶在极地科考设备中大展身手,确保设备在极寒环境下密封良好,正常运行。
浸渗胶处理后的粉末冶金齿轮,能够减少热处理、润滑油使用过程中油品渗入孔隙的问题。粉末冶金齿轮内部存在大量互相连通的孔隙,运转时浸泡在润滑油内,油液持续渗入孔隙,受热之后容易挥发,还会影响齿轮尺寸稳定性。浸渗作业在齿轮精加工之前开展,先完成清洗烘干,再送入浸渗罐。胶液填充孔隙并固化之后,内部油路通道被封堵,后续淬火、回火工序中,淬火介质不容易滞留在孔隙内部,降低后期锈蚀风险。浸渗固化后的齿轮可以正常滚齿、磨齿,切削加工不会大面积破坏孔隙内部胶层,加工完成后投入变速箱、减速机构,运转过程中润滑油不易渗入基材内部。
浸渗胶可以用于锌合金压铸件的微孔密封,锌合金铸件成型后容易出现细密疏松,这类铸件多用于各类阀座、装饰类承压壳体以及小型传动基座。锌合金材质化学活性较强,预处理阶段要选用温和的清洗剂,强腐蚀类药剂会造成表面发黑、点蚀,封闭孔隙入口,阻碍胶液浸润。工件清洗完成后彻底烘干,避免孔隙内留存水汽干扰胶液固化。浸渗作业采用真空加压方式,控制压力上限,锌合金铸件壁厚普遍偏薄,过高压力容易造成工件形变。浸渗结束后,使用喷淋清洗除去外表面、螺纹槽内多余胶液,再转入固化流程。固化完成后开展气密性检测,合格工件可以进行电镀、喷涂等后续表面处理。胶层填充在微孔内部,不会破坏工件原有外观与配合尺寸,也能阻挡电镀液渗入孔隙,避免镀层后期鼓包脱落。汽车电子系统借助导电稳定浸渗胶,增强电气连接可靠性,保障行车安全。
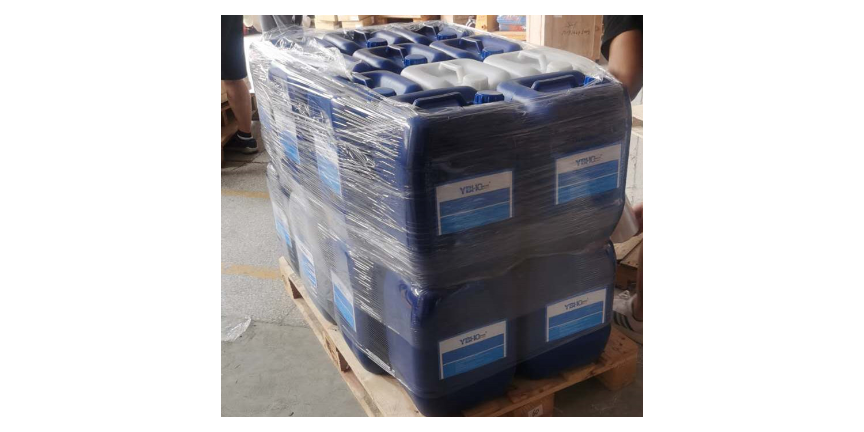
变速箱壳体铸件浸渗处理,应对壳体内部润滑油渗漏问题,壳体内部有多处轴承安装位、油路槽,结构复杂。浸渗前做好孔位保护,轴承配合面、密封槽采用遮蔽工装覆盖,防止胶液附着在精密配合面上,影响装配间隙。真空抽气阶段维持足够时长,把深藏在壁厚过渡区域孔隙里的空气排出,再通入浸渗胶,施加压力推动胶液填充。清洗工序采用喷淋加翻转组合方式,槽内残胶充分冲洗,避免残胶固化后在密封槽内形成凸起,干扰后续密封圈安装。固化完成之后,工件进入检漏工位,采用压缩空气保压检漏,确认油路孔隙被封堵,装车之后变速箱润滑油不会从壳体疏松位置渗出。耐低温浸渗胶在低温医学设备中发挥重要作用,保障设备在低温环境下的性能和安全。双组份浸渗胶价钱
低温存储容器如液氮罐等使用耐低温浸渗胶,确保容器的密封性,防止液氮泄漏。浸渍胶定做
可回收型浸渗胶在清洗之后可以从清洗水体中分离回收,经过过滤处理之后重新投入生产,降低物料消耗。这类胶料密度和水存在差异,固化前会漂浮在水面,便于分离收集。回收后的浸渗胶需要检测粘度、活性指标,杂质含量超标时要过滤或者更换,避免杂质跟着胶液进入工件微孔,形成密封缺陷。回收系统配套的水槽需要定期更换水体,控制水中残留固化物,防止杂质附着在工件表面。使用可回收浸渗胶的产线,废水处理压力更小,生产过程需要做好通风防护,操作人员佩戴防护用具,避免胶液直接接触皮肤和眼部。浸渍胶定做