- 品牌
- 云邦
- 型号
- 齐全
- 硬化/固化方式
- 浸渗胶
- 主要粘料类型
- 浸渗胶
- 基材
- 浸渗胶
- 物理形态
- 浸渗胶
浸渗胶回收系统运行时,分离出来的胶液需要过滤除去固化碎屑,再检测粘度和活性指标,指标合格才可以回掺新胶使用。回掺比例需要控制,大量回收胶混入新胶,会降低整体活性,缩短可操作时间。回收水槽要做好隔油、分层结构,利用密度差让未固化胶液上浮收集,底部沉淀杂质定期排渣。回收系统配套排风,胶液挥发物及时排出。操作人员在回收、过滤作业时佩戴防护用品,避免皮肤直接接触胶液。回收物料单独存放,做好标识,和全新胶料分开管理,防止混用造成工艺参数混乱。对于一些多孔的陶瓷制品,低粘度浸渗胶可改善其表面质量和性能。磁芯浸渗胶制造商
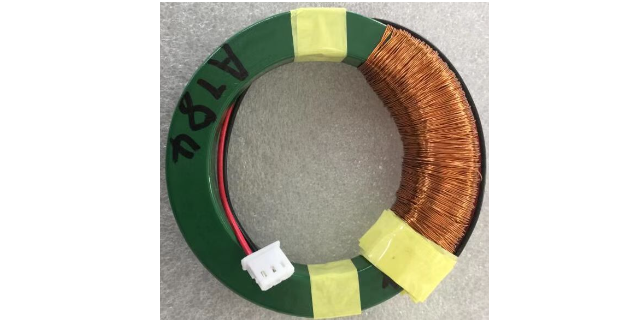
医疗器械的钛合金铸件修复中,铸件浸渗胶以无毒性优势满足卫生标准。针对 CT 机机架铸件的细微气孔,专门浸渗胶采用食品级固化剂,经环氧乙烷灭菌后仍保持稳定性能。某医疗设备厂商的检测报告显示,浸渗胶处理后的铸件通过 ISO10993 生物相容性测试,细胞毒性评级为 0 级,同时胶层在医用酒精擦拭 1000 次后无溶出物,确保医疗器械在长期使用中的安全性。这种无腐蚀的修复工艺,避免了传统焊接对钛合金耐腐蚀性的影响,使修复后的铸件仍能满足无菌环境要求。半磁环浸渗胶直销导电稳定浸渗胶是电子领域的得力助手,确保电路连接稳定,电流传导顺畅无阻。
浸渗胶处理后的粉末冶金齿轮,能够减少热处理、润滑油使用过程中油品渗入孔隙的问题。粉末冶金齿轮内部存在大量互相连通的孔隙,运转时浸泡在润滑油内,油液持续渗入孔隙,受热之后容易挥发,还会影响齿轮尺寸稳定性。浸渗作业在齿轮精加工之前开展,先完成清洗烘干,再送入浸渗罐。胶液填充孔隙并固化之后,内部油路通道被封堵,后续淬火、回火工序中,淬火介质不容易滞留在孔隙内部,降低后期锈蚀风险。浸渗固化后的齿轮可以正常滚齿、磨齿,切削加工不会大面积破坏孔隙内部胶层,加工完成后投入变速箱、减速机构,运转过程中润滑油不易渗入基材内部。
轨道交通制动缸的铸件处理中,铸件浸渗胶以快速固化特性提升生产效率。采用 UV 光固化技术的浸渗胶,在 365nm 紫外线下照射 2 分钟即可完全固化,使单只制动缸的处理周期从传统热固化的 4 小时缩短至 15 分钟。某机车车辆厂引入该工艺后,铸件合格率从 78% 提升至 96%,且固化后的胶层能承受 100 万次以上的制动压力循环,经无损检测显示,胶层在频繁制动冲击下无裂纹产生,确保了轨道交通的制动安全。船舶柴油机缸套的密封工序中,铸件浸渗胶展现出耐高低温与抗振动的双重优势。胶液渗入合金铸铁缸套的微孔隙后,固化形成的弹性胶体可在 - 30℃至 200℃的温度范围内保持密封性能,同时能缓冲柴油机运行时的高频振动。某船用发动机厂的台架试验表明,浸渗处理的缸套在 1000 小时全速运转后,胶层与金属界面结合强度保持 92%,冷却液泄漏量小于 100ml / 小时,满足了船舶在远洋航行中的可靠性要求。电子线路的稳定导电离不开它,导电稳定浸渗胶如同可靠伙伴,时刻守护电流传输。
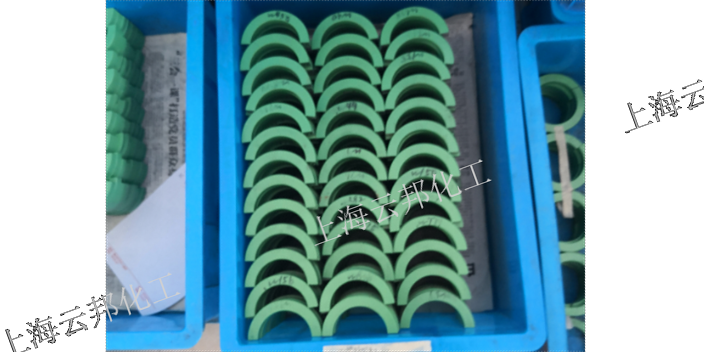
在电子元件制造领域,浸渗胶为提高产品的可靠性和稳定性提供了关键保障。随着电子产品向小型化、精密化发展,电子元件的集成度越来越高,内部结构也愈发复杂,对防护性能的要求也日益严格。线路板在制造过程中,存在着许多肉眼难以察觉的微小孔洞和缝隙,这些地方容易成为湿气、灰尘以及腐蚀性气体的侵入通道,进而导致元件短路、性能下降甚至失效。有机硅浸渗胶凭借其优异的防潮、防水、绝缘性能,能够深入线路板的孔隙和缝隙,形成一层均匀致密的防护膜。这层防护膜不*可以隔绝外界环境对元件的侵蚀,还能起到缓冲减震的作用,有效降低因震动、冲击导致的元件松动和焊点脱落风险。此外,有机硅浸渗胶还具有良好的耐高低温性能,可在 -60℃ 至 200℃ 的温度范围内保持稳定,确保电子元件在各种极端环境下都能正常工作,极大地提升了电子产品的质量和使用寿命。耐低温浸渗胶用于低温实验仪器,保障仪器在低温条件下的密封性和准确性。半磁环浸渍胶供货厂
对于电子电路的可靠运行,导电稳定浸渗胶起着至关重要的稳固作用。磁芯浸渗胶制造商
汽车发动机缸盖的生产线上,铸件浸渗胶正以高效渗透能力解决冷却液泄漏难题。铝合金缸盖在高压铸造后,隐藏在水道壁的微缩孔易导致冷却液渗入燃烧室,而浸渗胶通过真空浸渗工艺填满 0.2mm 以下的孔隙,固化后形成的弹性胶体可承受 15MPa 的液压冲击。某车企的台架测试显示,经浸渗处理的缸盖在 120℃高温、10% 乙二醇溶液环境中连续运行 5000 小时,胶层与金属界面结合强度保持 93% 以上,冷却液泄漏率从 0.6% 降至 0.02%。更关键的是,胶液中添加的硅烷偶联剂在铝合金表面形成纳米级过渡层,使缸盖在盐雾测试中耐蚀性提升 4 倍,有效避免了因电化学腐蚀导致的胶层脱落,为发动机的长周期可靠运行提供保障。磁芯浸渗胶制造商