- 品牌
- 云邦
- 型号
- 齐全
- 硬化/固化方式
- 浸渗胶
- 主要粘料类型
- 浸渗胶
- 基材
- 浸渗胶
- 物理形态
- 浸渗胶
在汽车变速箱壳体的铸件生产中,铸件浸渗胶以准确的渗透力攻克微孔隙难题。铝合金壳体经低压铸造后,隐藏在轴承座孔周围的 0.12mm 缩孔易导致润滑油泄漏,而浸渗胶通过真空负压工艺渗入孔隙,固化后形成的弹性胶体可承受 120℃油温与变速箱换挡时的冲击振动。某车企变速箱厂的台架试验显示,浸渗处理后的壳体在模拟 10 年工况的高低温循环测试中,胶层与金属界面结合强度保持 91%,润滑油泄漏量从 50ml / 小时降至 3ml / 小时。胶液中添加的纳米级二氧化硅填料,使固化后的胶层硬度达邵氏 70A,既能填充孔隙又不影响壳体的装配精度,为变速箱的长寿命运行奠定基础。热固化浸渗胶在汽车制造中用于密封发动机缸体,防止渗漏,提升性能与可靠性。低粘度浸渗胶规格是多少
铸铁泵体很多采用砂型铸造,内部孔隙走向曲折,部分孔隙隐藏在流道壁面,浸渗胶可以填充这类连通孔隙,阻断介质渗漏通道。铸铁表面容易附着型砂碎屑、锈蚀薄层,浸渗前一般通过喷砂处理清理表层杂质,打开被堵塞的孔隙入口。喷砂之后及时清洗烘干,防止表面再次返锈。浸渗过程中,泵体内部进出流道做好导流,让胶液能够抵达流道各处疏松位置,同时做好法兰密封面、螺纹孔的遮蔽防护。浸渗完成之后翻转工件,借助水流冲刷流道内壁多余胶液,防止残胶固化缩小通流截面。固化完成后开展水压保压测试,渗漏位置标记后可以再次浸渗。铸铁泵体多用于给排水、原油输送等场景,胶层需要耐受介质长期浸泡,减少介质从铸件微孔渗出。微缝隙浸渍胶厂商热固化浸渗胶在工艺品制作中可填充瑕疵,使表面光滑平整,增加美观度。
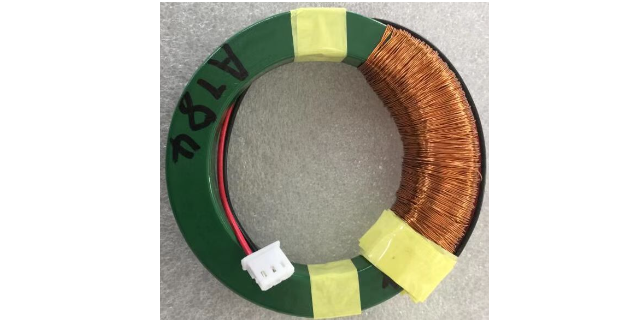
在变压器生产车间的流水线旁,半磁环浸渗胶以准确的渗透能力重塑着磁芯性能。当胶液通过压力罐注入浸渗槽,微米级的分子簇如同活跃的信使,迅速填满磁环内部 0.1mm 以下的细微孔隙。某电源厂商的工艺记录显示,经真空浸渗处理的半磁环,其磁导率波动范围从 ±8% 缩小至 ±3%,这得益于胶液固化后形成的柔性骨架 —— 既能固定磁粉颗粒的相对位置,又能通过弹性缓冲抑制交变磁场下的磁致伸缩噪音。质检人员用超声检测仪观察发现,浸渗胶与磁环的界面结合处形成了互锁结构,如同磁粉颗粒穿上了一层坚韧的 “防护铠甲”。
电机制造车间的工作台上,半磁环浸渗胶正以独特的触变性优化着生产工艺。调配好的胶液呈奶油状稠度,用毛刷涂抹时能均匀覆盖磁环凹凸的纹路,静置三分钟后便开始凝胶,避免了传统胶水流淌造成的线圈污染。某伺服电机生产商采用点胶机自动化涂覆浸渗胶,单只磁环的处理时间从原来的 8 分钟缩短至 3 分钟,且胶层固化后硬度达邵氏 50A,既能承受转子高速旋转产生的离心力,又能通过 UL94V-0 级阻燃测试,让电机在过载发热时仍保持结构稳定。无论是复杂的电路板还是精细的电子器件,导电稳定浸渗胶都能发挥关键作用。
注塑机模板的铸件修复中,铸件浸渗胶以高抗压强度恢复设备精度。针对灰铸铁模板上的铸造缩孔,浸渗胶固化后形成的胶体抗压强度达 80MPa,可承受注塑时数千吨的合模力。某塑料加工厂采用浸渗胶修复模板后,模板的平面度误差从 0.3mm 降至 0.05mm,注塑件的飞边缺陷率减少 90%,且胶层在长期交变载荷下无疲劳开裂现象,使老旧模板的使用寿命延长 5 年以上,明显降低了设备更换成本。在石油管道阀门的铸件生产中,铸件浸渗胶以抗介质腐蚀的特性应对严苛工况。当球墨铸铁阀门存在微孔隙时,浸渗胶通过压力浸渗填满 0.2mm 以下的缝隙,固化后的胶层可耐受原油、天然气中的硫化物侵蚀。某油田的应用数据显示,经浸渗处理的阀门在含 H₂S 的油气环境中服役 8 年,胶层未出现溶胀或脱落,阀门的泄漏率始终低于 0.01%,而未处理的阀门在 3 年内就因介质腐蚀产生泄漏,这种耐蚀性保障了石油管道的安全运行。导电稳定浸渗胶为电子显示屏的线路连接提供保障,确保图像显示清晰稳定。单组份浸渗胶厂家定制
其稳定的导电特性,使导电稳定浸渗胶成为电子产品质量的关键保障因素之一。低粘度浸渗胶规格是多少
液压破碎锤的缸体铸件生产中,铸件浸渗胶以抗冲击特性应对高频振动工况。当高锰钢缸体存在铸造砂眼时,浸渗胶通过压力浸渗填满 0.15mm 以下的孔隙,固化后形成的胶体抗压强度达 90MPa,可承受每秒 30 次的活塞冲击。某工程机械厂商的野外测试显示,经浸渗处理的缸体在连续作业 500 小时后,胶层未出现疲劳裂纹,液压油泄漏量维持在 15 滴 / 分钟以下,而未处理的缸体在 200 小时后就因泄漏导致破碎效率下降 20%。胶液中添加的碳纤维短纤增强了胶层的抗撕裂性能,使缸体在岩石破碎的剧烈冲击中仍保持密封完整性。低粘度浸渗胶规格是多少