UV胶在成膜效果方面有明显优势,这和它本身的配方以及固化方式有关。它的材料里基本不含水分,也没有容易挥发的成分,固含量可以接近100%。这样在固化时,胶水不会因为挥发而明显收缩,胶层形状能保持稳定。固化后的胶膜通常比较致密,表面也更平整,整体均匀性更好。
这种成膜特点很适合精密工艺使用。比如电子元件封装、光学镜片粘接、显示屏组装这些场景,对胶层平整度和透明度要求都比较高。如果胶层出现收缩、气泡或表面不平,就可能影响产品性能。UV胶因为固化收缩小,所以在这些应用里更容易保证质量稳定。
UV胶在环保方面也有一定优势。它的配方里一般不含大量挥发性有机物,使用过程中不会产生废水,固化时也不需要高温加热。这样可以减少生产过程中的污染排放。很多UV胶本身透明度高,气味也比较轻,对操作环境更友好,工作人员长时间接触时刺激感也会小一些。
在能耗方面,UV胶主要依靠紫外光完成固化。设备只需要提供UV光源,不像一些硅胶或环氧胶那样需要长时间高温烘烤。这样可以降低能源消耗,也能减少生产成本。对于自动化生产线来说,这种快速、低能耗的固化方式会更方便。 采购UV胶先做光固曲线测试,确认能量窗口匹配设备。山东抗紫外线UV胶效果案例
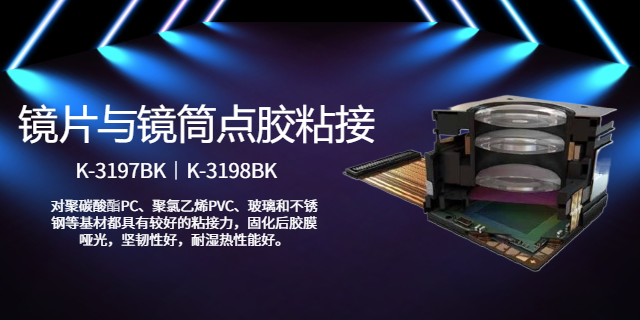
光固胶和UV三防漆在施工方法上有一些相似点,但也有明显区别。两种材料在工艺上有部分重合。光固胶一般用点胶方式施工,也有少数型号可以用刷涂、浸涂或喷涂。UV三防漆则更常用刷涂、浸涂和喷涂这些方法。所以在一些场景里,两者可以用同一类设备来操作,这一点在实际生产中比较方便。
两种材料的差别,主要来自粘度。常温下,也就是25℃左右,光固胶的粘度范围很大,从几百到几万mPa.s都有。UV三防漆的粘度通常比较低,一般在1000mPa.s以内。粘度不同,会直接影响施工方式。粘度低的材料流动性好,更容易铺开。比如大多数UV三防漆,还有一部分低粘度光固胶,都适合用刷涂来形成均匀涂层,也可以用浸涂做整体包覆,还可以用喷涂做大面积施工。粘度高的光固胶流动性差,就不太适合大面积涂布,更适合点胶。通过控制出胶量,可以做局部粘接或密封,这样更准确。
在实际选择时,要看工艺是否匹配。比如需要刷涂、浸涂或喷涂时,就要选低粘度的光固胶,让它能顺利流动并形成均匀膜层。如果直接用高粘度光固胶去替代,很容易出现涂不均、覆盖不到位的问题,这样会影响防护效果。 山东水解UV胶使用方法好的UV胶对玻璃、金属、部分塑料都有良好附着力且外观洁净。

用剩的三防漆不要再倒回原包装里,这样容易把杂质带进去,影响整桶材料的性能。一般做法是把余料单独装好,密封保存,同时标清批次信息,方便后面少量使用时能查到对应参数。
如果工作间或存储间超过12小时没有开启,进入前要先通风15到30分钟。原因很简单,三防漆里有一些挥发性成分,在密闭空间里容易积累。先通风,可以把空气中的浓度降下来,对操作人员更安全,这一点在使用溶剂型三防漆时更需要注意。
如果施工时不小心把漆溅到眼睛里,要马上处理。先把眼皮撑开,用清水或生理盐水持续冲洗一段时间,尽量把残留物冲掉,然后尽快去医院检查。提前在现场配好洗眼器等设备,会更好
施工结束后,要把用过的容器和工具及时清理干净。漆料一旦残留并固化,会影响下次使用的精度。整理设备时也要检查密封情况,避免材料接触空气和水分,保证后续使用性能稳定。
刷涂完成的线路板需要平放在支架上,准备进入固化阶段。如果要用加热来加快固化速度,可以先在室温下放一会儿。这样可以让溶剂慢慢挥发,如果表面有不平或小气泡,也有时间自行消散。直接高温固化,容易因为溶剂一下子挥发太快,导致涂层开裂。加热时还要注意升温不要太快,让内外层一起固化,这样整体防护效果会更均匀。
在UV光固胶的使用过程中,很多人只关注胶水本身,却忽略了光源匹配的问题。其实,紫外线的不同波段会影响聚合反应的速度和完整程度。企业如果想让工艺稳定,就要选对合适的波长。
紫外线可以按波长分为UVA、UVB、UVC和UVV四个波段。每个波段的能量大小和穿透能力都不同。UV光固胶之所以能固化,是因为配方里的光引发剂会吸收特定波长的紫外线。光引发剂吸收能量后,会启动单体聚合反应。单体在光的作用下连接在一起,形成稳定的结构。这个过程就是我们常说的光固化。
在实际应用中,UVA波段(315-400nm)使用较多。很多光引发剂的吸收峰都集中在这个范围内。365nm和395nm波长很常见。这两个波长既有较好的穿透能力,也有稳定的能量输出。它们可以让胶层表面迅速固化,也能让光线进入胶层内部,使底层材料充分反应。
如果光源波长选错,问题就会出现。光源波长偏离产品设计范围时,光引发剂吸收不到足够能量。固化速度会变慢。胶层表面可能发软或发粘。有些产品看上去已经干了,但内部其实没有完全固化。在厚胶层应用中,如果波长穿透力不足,底层更容易残留未反应物。底部固化不完全,会降低粘接强度,也会影响耐高温和耐老化性能。
UV胶不干,大多是光强不足、胶层太厚或者基材挡光,得调整工艺。
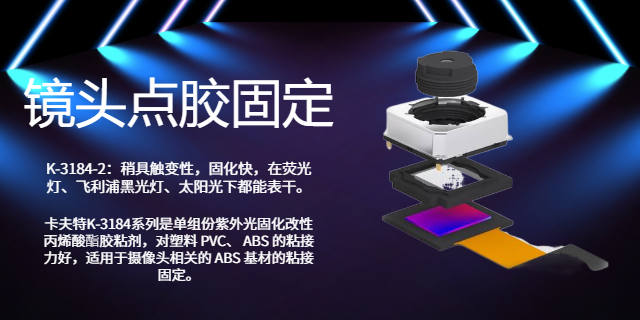
在胶粘剂使用过程中,固化时间会直接影响生产效率和工艺安排。UV胶和AB胶在这方面差别比较明显。
UV胶采用的是光固化方式,使用时不需要长时间等待。只要经过紫外线照射,几秒内就能快速固化。这个特点可以大幅减少生产等待时间,很适合自动化流水线和连续作业场景。对于需要高效率生产的企业来说,UV胶在提升产能方面优势比较明显。
AB胶则不同。它属于双组分胶水,需要A、B两种材料混合后发生化学反应,才能慢慢固化。所以它的固化速度相对较慢。正常情况下,往往需要24小时甚至更长时间,才能达到完全固化状态。
另外,AB胶对环境温度比较敏感。在胶水允许的温度范围内,温度越高,内部反应速度越快,固化时间也会缩短。相反,如果环境温度较低,反应速度会变慢,固化时间也会被拉长。有些冬季低温环境下,甚至会出现长时间不完全固化的问题。
因此,在使用AB胶时,需要提前考虑现场温度和固化时间,合理安排生产节奏,避免因为胶水没有完全固化,影响产品质量或耽误后续工序。 电子行业用UV胶固定元器件、封边和披覆,提升装配节拍。广东环保UV胶批发
UV胶点胶后应在数秒内照射,避免灰尘落附影响表观。山东抗紫外线UV胶效果案例
UV三防漆在使用中会遇到一些限制,比如固化不够深,或者被元器件挡住的位置很难完全固化。不过,这些问题并不是不能解决。通过改配方和做结构优化,可以明显改善这些情况。卡夫特推出的K-3664L和K-3664M两款UV三防漆,就
这两款产品采用“光固化+湿气固化”的方式一起工作。在有紫外线照射的区域,光引发剂会很快反应,让表面和浅层迅速固化,这样可以满足产线对速度的要求。在被遮挡的区域,比如元器件下面或缝隙里,光照不到,这时材料里的湿气固化成分就会开始起作用。它会和空气中的水分反应,让胶层慢慢完成固化。这样一来,就算没有光,也能把这些位置固化好。这种设计既保留了UV固化速度快的优点,也补上了单一固化方式的不足,很适合结构复杂的电路板涂覆。
针对固化深度不够的问题,K-3664系列还做了配方调整。产品通过优化光敏成分和湿气固化剂的比例,在保证表面快速固化的同时,也让内部更容易固化。一般来说,在常规光照条件下,大约500μm厚度的涂层就可以完全固化,这个厚度已经可以满足大多数电子元件的防护需求。
如果想了解K-3664L和K-3664M的具体参数、适用场景或测试数据,可以到卡夫特官网查看详细资料,也可以直接联系技术人员。 山东抗紫外线UV胶效果案例