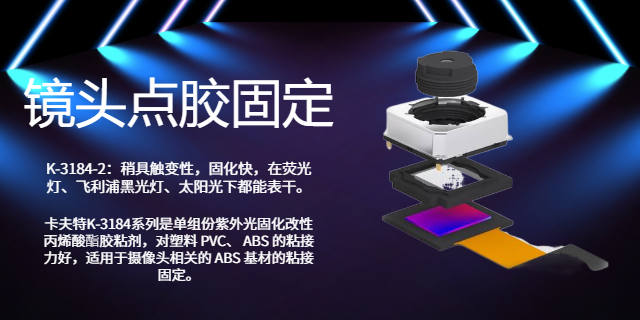
UV三防漆在电子制造中用得很多,主要是因为它各方面表现都比较均衡。
先说材料适配。UV三防漆可以附着在线路板、塑料、玻璃和金属等材料上,而且附着比较牢。不同材质可以用同一种涂层来做保护,这样可以减少更换材料的麻烦,也让管理更简单。
再看固化速度。UV三防漆在紫外线灯照射下可以很快固化,表面很快不粘。这个过程用时短,可以减少等待时间。生产线速度快时,这一点很重要,可以提高效率,也能减少在制品堆积。
再说柔韧性。UV三防漆有一定弹性,用在软性线路板或柔性塑料上时,不容易开裂。材料弯曲时,涂层可以跟着变化,不会断裂。这对汽车电子和便携设备比较重要,可以起到缓冲和保护作用。
再看流动性。UV三防漆粘度低,容易进入细小缝隙。用喷涂方式时,可以覆盖线路板缝隙和元件底部,保护更好。喷涂也更均匀,气泡更少,可以降低后期失效。
然后是环境适应能力。UV三防漆可以防潮,能阻挡水汽。它在高温高湿环境下也能保持稳定,同时还能抵抗紫外线老化。这样设备在复杂环境中也能正常运行。 UV胶的玻璃化温度和黄变指数是光学件选型的硬指标。四川汽车用UV胶效果验证
UV胶出现黄变,很多人都会担心是胶水质量有问题。其实,黄变和很多因素有关。想减少黄变问题,先要知道原因是什么。常见原因主要有光照强度、固化时间和紫外线波长这几个方面。
先说光照强度。每款UV胶都有对应的光照参数范围。厂家一般会提前做好测试。在合适的光照范围内,胶层可以正常固化,性能也比较稳定。如果紫外线强度太高,胶层容易发生过度反应,时间一长就可能出现发黄问题。
再说固化时间。UV胶的照射时间不能太长,也不能太短。如果照射时间太长,胶水吸收的能量过多,内部结构可能发生变化。如果时间太短,胶层又会固化不完全。两种情况都可能影响胶层稳定性,还会增加后期黄变的风险。
还有一个容易被忽视的问题,就是波长匹配。大多数UV胶需要365nm波长的紫外线来启动固化反应。如果使用其他波长的光源,胶水可能无法完全固化。胶层反应异常后,不仅会影响粘接效果,还容易出现发黄现象。
所以在实际使用时,除了选对UV胶,也要把光强、照射时间和设备波长一起调好。这样才能减少黄变问题。 河南柔性UV胶效果UV胶有毒吗?固化后安全,但液态有刺激性,操作要戴手套护目。
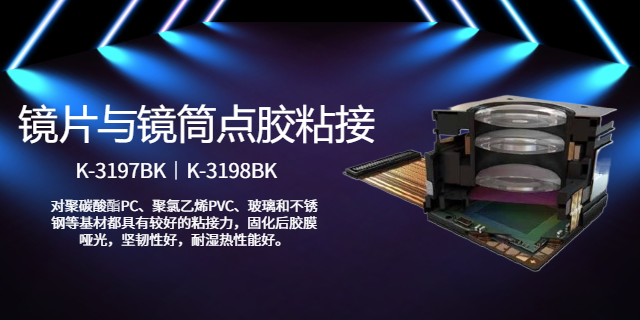
UV胶在成膜效果方面有明显优势,这和它本身的配方以及固化方式有关。它的材料里基本不含水分,也没有容易挥发的成分,固含量可以接近100%。这样在固化时,胶水不会因为挥发而明显收缩,胶层形状能保持稳定。固化后的胶膜通常比较致密,表面也更平整,整体均匀性更好。
这种成膜特点很适合精密工艺使用。比如电子元件封装、光学镜片粘接、显示屏组装这些场景,对胶层平整度和透明度要求都比较高。如果胶层出现收缩、气泡或表面不平,就可能影响产品性能。UV胶因为固化收缩小,所以在这些应用里更容易保证质量稳定。
UV胶在环保方面也有一定优势。它的配方里一般不含大量挥发性有机物,使用过程中不会产生废水,固化时也不需要高温加热。这样可以减少生产过程中的污染排放。很多UV胶本身透明度高,气味也比较轻,对操作环境更友好,工作人员长时间接触时刺激感也会小一些。
在能耗方面,UV胶主要依靠紫外光完成固化。设备只需要提供UV光源,不像一些硅胶或环氧胶那样需要长时间高温烘烤。这样可以降低能源消耗,也能减少生产成本。对于自动化生产线来说,这种快速、低能耗的固化方式会更方便。
UV胶的一大特点,就是固化过程容易控制。这也是很多行业选择UV胶的重要原因。UV胶在紫外线照射下,会从液态慢慢变成固态。整个变化过程速度快,而且控制起来比较方便。
UV胶还有一个很特别的地方。如果固化过程中暂停紫外线照射,胶水的固化反应也会马上停止。等重新打开光源后,固化过程还能继续进行,直到胶层完全固化。这种方式就像按下暂停键和继续键,操作起来更灵活。
这种可控性在复杂点胶和精细加工场景里很有优势。有些产品对固化时间要求很严格,有些产品对施胶位置和状态控制要求更高。这时候,UV胶可以让操作人员根据实际情况调整固化节奏,避免因为固化太快或太慢影响效果。
比如电子元件、光学产品和精密零件加工,这些产品对工艺要求都比较高。UV胶可以帮助工作人员更好控制施胶过程,提高操作准确度,也能让产品质量更加稳定。 什么是UV胶?它是靠UV光引发聚合、瞬时硬化的无溶剂透明胶粘剂。
UV三防漆在实际应用中有一些局限。使用前需要先了解清楚,这样可以更好匹配场景,也能避免影响效率和防护效果。
先说固化深度。紫外线的穿透能力有限,而且会受到涂层厚度影响。涂层太厚时,光能会变弱,内部容易固化不 完全。这种情况会影响整体防护性能。所以在需要较厚涂层时,一般会采用多次薄涂的方式,一层一层叠加,让每一层都能充分固化。不过,这样会增加工序,操作也会更复杂一些。
再看光照范围。UV固化需要光线直接照射。如果产品结构复杂,比如元器件底部或引脚密集区域,容易出现遮挡。这些位置光照不到,就可能有未固化的胶残留。这不仅影响防护,还可能出现胶液流动,污染电路。遇到这种情况,可以调整涂覆路径或角度,也可以选择带UV和湿气双重固化的产品,让阴影区域也能完成固化。
然后是设备成本。UV固化需要配套紫外线灯和相关设备,前期投入会增加,小规模生产会有压力。但从长期看,自动化设备可以提高效率,减少人工,整体成本会慢慢下降。设备选择要根据产能来定,避免投入过高。 UV胶固化后怎么去掉?没照的用酒精擦,已经固化了得打磨或者用解胶剂。上海UV胶效果展示
UV胶出现气泡,大多是点胶太快卷入空气,可以降速或者真空脱泡。四川汽车用UV胶效果验证
胶水如果没有完全固化,内部结构没有充分交联,粘接强度和耐候性就达不到设计要求。产品在使用中就可能松动或老化变快。这个问题比较好判断,测试数据通常会明显偏低。
很多人只担心固化不足,其实过度固化也会带来麻烦。一般来说,当固化能量在推荐值的2到3倍以内,大多数UV胶水的性能不会有明显变化。因为配方里的光引发剂本身留有一定余量,可以承受一定范围的能量波动。
问题出现在能量持续偏高的情况下。UV灯在照射时会产生热量。如果曝光时间过长,热量会不断积累。高温会加快分子链老化,也会影响基材。塑料材料对温度比较敏感,更容易受影响。
当过度曝光比较严重时,胶层和基材的界面会出现变化。胶层可能因为交联过度产生内应力。内应力会让表面开裂,也可能让胶层形状发生轻微变形。长时间受热还会引起变色,比如发黄,或者表面变得发粉。外观和结构都会受到影响。
从性能上看,胶层硬度可能变高,但伸长率会下降。材料会变脆。产品在振动或温差变化时更容易断裂。
这种热老化在聚碳酸酯和ABS等塑料上更明显。这些材料本身怕热。高温会放大胶层和基材之间的膨胀差异。界面更容易出现剥离。企业在生产时要把固化能量控制在推荐值的1到1.5倍左右,同时做好设备散热。 四川汽车用UV胶效果验证