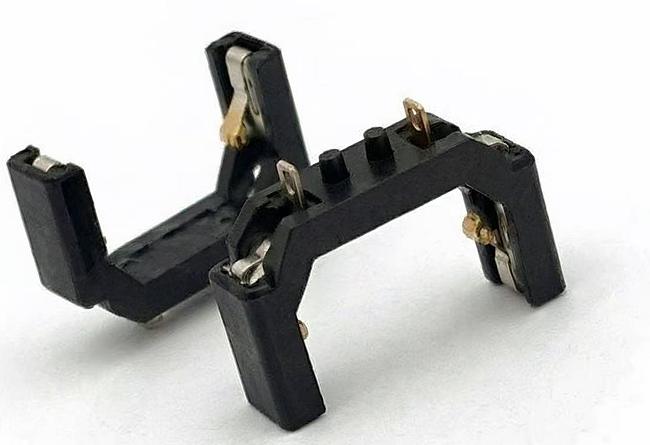
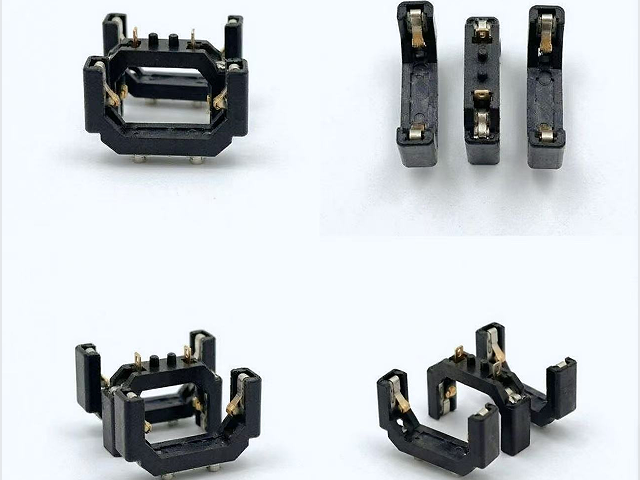
钛铜电座子/天线弹片布局,先想清楚耳机仓里那一片料带怎么排,再谈板上的位置。钛铜电座子/天线弹片用钛铜,料价高,排样要密,件体的朝向统一,弹臂同向排开,两条料带之间的筋留窄一点,冲压时不断料就行。件体的外形按仓内空档收,长宽留给焊盘和清锡的余地。耳机充电仓内的板面小,件体在板上多沿着仓的边线布置,正负极各占一头,中间留给电芯。天线的接地片放在仓盖合上的压点附近,让弹臂压在屏蔽罩的边沿。钛铜的弹臂细而硬,排得密,件与件之间的间距要按折弯高度留,间距不够,冲压时料带会被拉偏。件体装到板上以后,弹臂的朝向要避开塑胶支架的卡扣,卡扣压下来会碰到弹臂。布线那一侧也要考虑,弹臂下方走电源线容易受挤压,线要绕开触点正下方的位置。整块板装进壳再合盖,弹臂的位置要能和盖上的压点对上。天线的接地片和电池触点座分开排,两个弹臂挨太近,按压时会互相带动。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。路由器电座子/天线弹片把充电回路的电流接出来,同时把静电和杂波顺着同一条路,送到地平面上。广州射频电座子/天线弹片测试
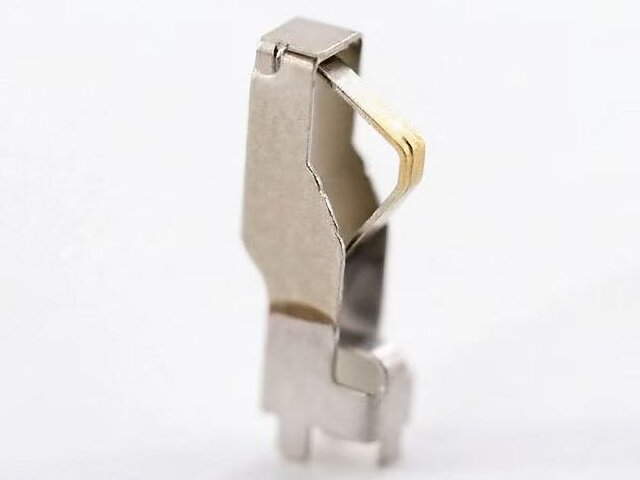
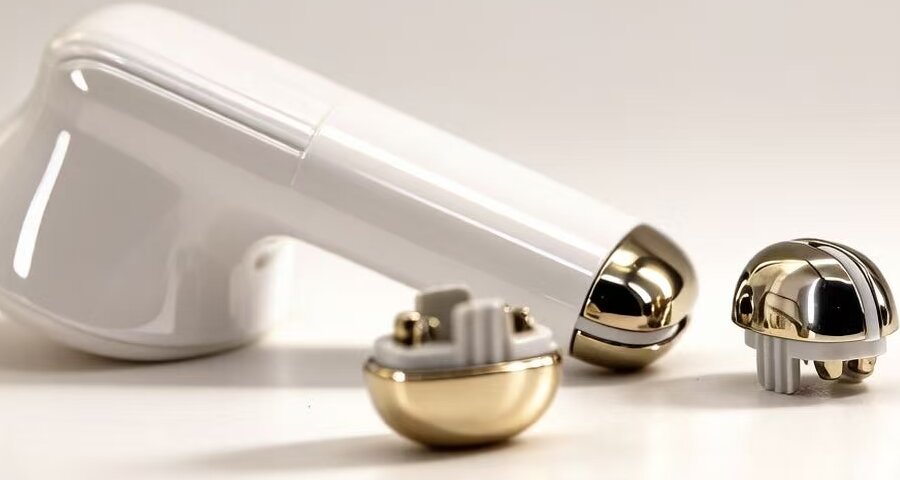
耳机仓里的冲压电座子/天线弹片怎么安,先认清它是一片冲出来的弹性件,没有多余的零件,装到位就是仓里那一路充电触点的通路。装的时候件体要贴住板面,基座的平面和焊盘对齐,弹臂朝上或者朝侧,按整机的结构定。焊盘上先印锡,件体放上去以后过回流,锡把基座托住。件体薄,贴装时吸嘴的真空不能太大,吸力大了会把弹臂吸变形,弹臂一变形,压到耳机尾塞上的力就不对。装到塑胶支架上的那一类,先卡住基座的两个定位脚,再把支架压进壳,压的时候力要落在基座上,不要落在弹臂上。装完用手指轻推弹臂,能回弹,基座不晃,就算到位。一次装几片,装完做一次整机的接触测试,量正负极和接地的通断。整机还要过一遍跌落,跌完再量一次弹臂的高度。返修的时候换新件,别把旧件掰回去再用。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。方形电座子/天线弹片怎么安精密电座子/天线弹片的公差收在几丝以内,换件按图纸核对基座、弹臂和触点三处,差一丝就充不上。
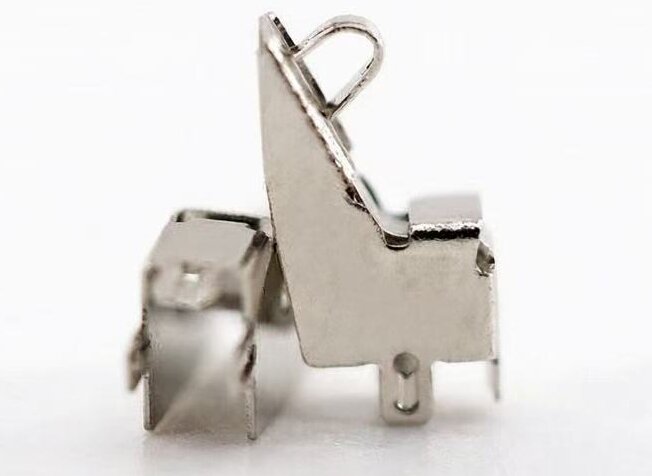
耳机仓里用的射频电座子/天线弹片现货,备的多是几种常用的充电触点规格。射频件的尺寸跟着整机的充电方案走,方案不同,弹片的长短和落点都不一样,能备货的只有那些走量的通用规格。备货的件体装在载带里,卷起来放,卷与卷之间隔开,避免压到弹臂。充电件对镀层敏感,库存时间长了,镀层表面会长一层薄氧化,装机前要重新测一次接触电阻。仓里控湿度,取用按先进先出,先进的那批先出库。现货的规格要挂在图纸上,客户报型号的时候能对上,型号和图纸脱节,备的货就成了呆料。这类充电件的用量不小,一款机型一年走几十万片,备货的档位按用量的节奏排。射频电座子/天线弹片的现货批次要能追回去,哪一卷料、哪一副模,仓里贴一张标签。客户反馈某批接触不良,能顺着标签找到那一批的检测记录。换得勤的件,呆料,呆料要定期清,清之前先问客户还改不改图纸。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。
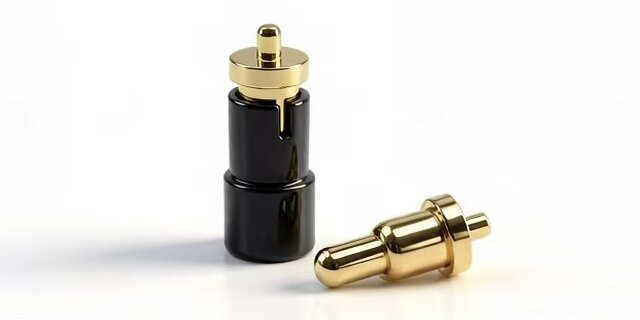
耳机仓里的导电电座子/天线弹片,工艺说到底就是把一片薄料做成能弹的触点,弹起来顶住耳机尾塞,电流才过得去。料带进来先过校平机,卷料的内应力去掉了,冲出来的件体才平。冲床配连续模,一站一站往下走,外形、定位孔、弹臂的轮廓依次冲出来。折弯是难点,弹臂要折出圆弧,圆弧的半径和回弹要对上,模具里预留一点过弯量,松开以后刚好回到图纸角度。基座要做出卡扣,卡扣的口子冲出来以后再做一点倒角,送进去才顺。导电那一面不能有毛刺,毛刺会让接触电阻变大,通电时毛刺那一点先热,出模以后过一道去毛刺,研磨的力度要轻,下手重了弹臂会变薄。镀层按触点位置做,镀前清洗,镀后烘干。抽检量弹臂的力值曲线,曲线太平,说明材料已经软了。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。耳机电座子/天线弹片走厂家直供,样品和量产用同一副模,批次之间弹力差别不大,充电接触就少漂。
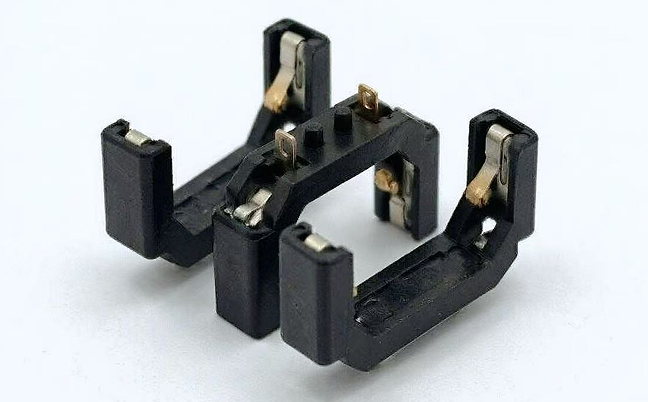
耳机仓里用的焊接电座子/天线弹片,名字里的焊接指的是一种成型方式,基座靠焊接工艺和弹臂连成一体。焊接电座子/天线弹片的件体由一条料带连续冲压出来,基座和弹臂之间不是铆的,也不是插的,是在模具里焊住再折弯,焊点藏在基座里头。耳机充电仓里装的位置窄,这样一体做出来的件体薄,装进腔里不占高度。焊接那一环怕的是虚焊,耳机仓里的这处焊点面积小,热量没吃透,按压几次就松,模具上把焊接的定位做在基座的两侧,让两侧先对正再下压。焊完的件体还要过一道弯折,折弯的力不能压到焊点,折弯线离焊点留出距离。耳机仓里那片件体压得狠,焊点周围多留一点料,压下去时力分散在基座上。导电那头靠焊点把基座和弹臂串起来,接触电阻要比整片冲出来的件高一点,设计时把电阻的上限写进图纸。外观上看不出焊在哪里,多靠切片和拉力测试来核。射频焊点另用网络分析仪扫一遍,看焊后的驻波有没有起伏。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。冲压电座子/天线弹片布局先排料带,件体同向密排,筋留窄一点,料带才不会被拉偏,触点位置才准。方形电座子/天线弹片怎么安
WiFi电座子/天线弹片价格按充电要求来,镀金面积大、触点的公差紧,单价自然就高出一截来。广州射频电座子/天线弹片测试
耳机仓里的焊接电座子/天线弹片工艺,从料带进模开始,走的是连续冲,走完一圈,出来的件要能顶住几千次充电的压合。卷料先校平,去掉卷曲的内应力,再送进高速冲床。冲床的步距按排样走,先冲外形,再冲定位孔,折弯放在后面几站。基座和弹臂要连成一体,中间那一处用焊接做,焊的能量小、时间短,焊完马上进折弯站。折弯的角度靠模具的斜面控制,角度偏了,弹臂的力值就偏,压到触点上的力跟着偏。折弯站的速度放慢一点,回弹才稳得住。出模以后去毛刺,毛刺留在弹臂根部,压几次就起裂。模具的刀口定期研磨,磨钝了毛刺就冒出来。镀层放在冲压之后,镀前先清洗,油污没洗净,镀层会起泡,充电时这一处先发热。抽检看三个数:弹臂高度、触点位置、接触电阻。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。广州射频电座子/天线弹片测试
东莞市臻灿电子科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同东莞市臻灿电子科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!