-
 06 11成都锌合金压铸件厂家直供
环保锌合金压铸件的清洗,洗的是尾塞缝里那点东西,护的是充电的接触。耳机尾塞上有触点窗口、止口槽、胶位细纹,屑和抛光膏卡在这几处,镀前洗不净,镀层底下藏夹杂物,顶针压上去接触就虚。抛光后的件先过超声,水温别高,洗完马上吹干,晾着留水痕。窗口里的接触面整件带镀层,不能用硬刷子蹭,蹭花了镀层,接触发虚。清洗剂选中性的,含氯的洗完在镀层边口起白点... 【查看详情】
-
 06 11
-
 06 11肇庆路由器电座子/天线弹片
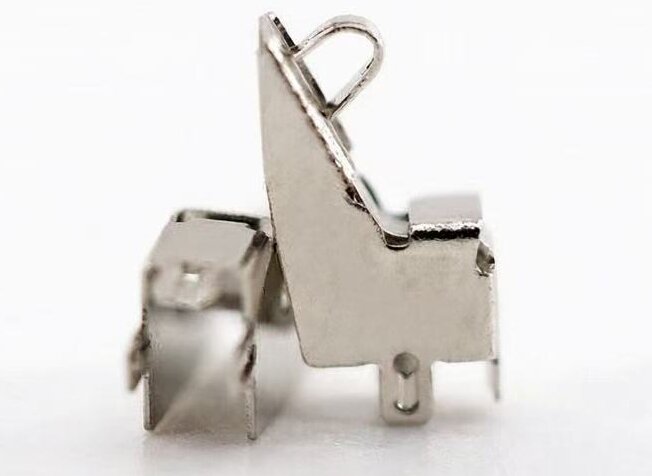
板上件焊得多了就知道,充电连接那一类件怎么摆,焊在印制板上的PCB电座子/天线弹片,用法是贴着板面固定、弹臂立起来顶住上方的电芯或者壳盖。板上留的焊盘不大,焊盘周围留出阻焊余地。PCB的材质和厚度决定了焊接的曲线,厚板吸热多,回流的时间要拉长。件体装到板上以后,焊盘周围要留出阻焊的余地,锡不能爬到弹臂的根部。板面空间紧,弹片的朝向和相邻的... 【查看详情】
-
 06 11佛山钛铜电座子/天线弹片怎么安
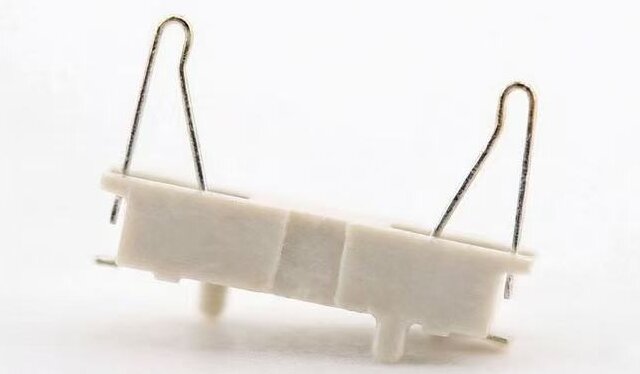
耳机仓里装的钛铜电座子/天线弹片,管的是导电和接地两件事。电座子那一头,正负极弹片压在电芯的触点上,把电流引到板上,定位卡扣让电芯不晃。天线弹片那一头,弹臂压在屏蔽罩或者天线馈点上,把射频信号接出来,同时把静电和杂波导到地。钛铜的强度和弹性极限比黄铜高,弹臂做窄一点也不塌,适合仓里空间小的地方。钛铜电座子/天线弹片接地这一路看着不起眼,接... 【查看详情】
-
 05 11珠海尖头弹簧顶针/探针非标
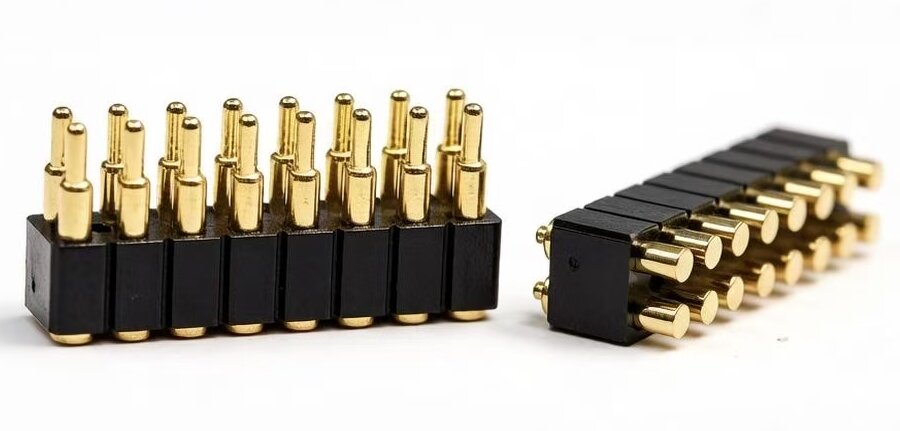
弹簧顶针/探针球头端头为圆润球形结构,对接容错率高,具备自动对位、顺滑缓冲的效果,可适配轻微偏移、多角度对接的设备场景,有效降低对接卡顿、错位、磕碰磨损问题。球头接触面圆润均匀,接触稳定,可适配频繁反复对接的充电触点与信号对接点位,支持微电流与常规大电流导通,适配各类安装结构与行业标准间距。产品耐磨性能优异,长期高频对接不易损伤触点镀层,... 【查看详情】
-
05 11深圳冲压电座子/天线弹片尺寸
路由器电座子/天线弹片布局上,落到充电仓里,先量的是仓深和触点的落位,不是板子有多大。充电仓里的空间只有几毫米,电座子贴着仓壁装,弹臂朝仓内,压缩量按耳机落仓以后的行程算。仓壁上留给弹片的位置是一条窄槽,槽口倒角,弹臂顺着滑进去,装的时候不刮手。主板上的电源部分发热,弹片避开供电模块的上方,温度高了弹臂的力值会掉,接触电阻跟着往上走。充电... 【查看详情】
-
 05 11上海充电铜柱怎么固定
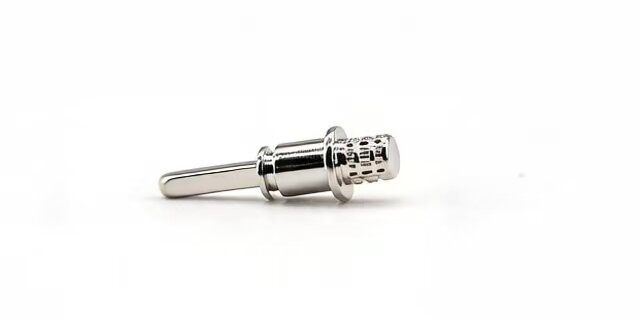
无线充电铜柱的装配位置常被搞混。无线充电靠线圈耦合,柱体本身不参与电磁转换,它承担的是把接收端与主板之间的电流接过来,或者给线圈组件做定位。装配时先固定柱体的高度基准,再对线圈组件的贴装面,两个基准错开,接收端高度就会上下浮。柱体压入塑胶壳的孔径要与柱身外径配上,压入过紧会把塑胶涨裂,过松柱体会在孔里转动。焊接端要留出散热空间,避免热量在... 【查看详情】
-
 04 11佛山弧形锌合金压铸件加工工艺
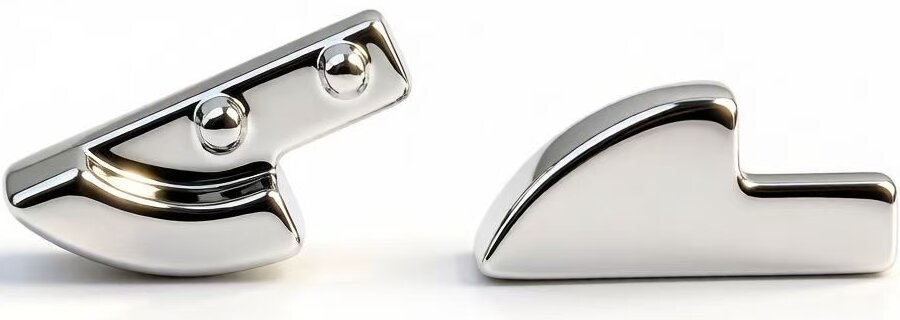
耐蚀锌合金压铸件的特点,落在充电尾塞的使用环境上。耳机的日子不好过:口袋里跟钥匙挤,健身房里出汗,梅雨天在包里闷着,尾塞的端面还天天跟仓内顶针见面。表面处理没做够的件,先在镀层薄处起白点,再往后发乌,充电的接触一天不如一天。耐蚀这一档从压铸做起,件体致密度上去,缩孔少了,镀层底下是实料,汗液渗不进基材。整件电镀,端面也镀到,镍打底,镍层给... 【查看详情】
-
 04 11苏州耳机锌合金压铸件咨询
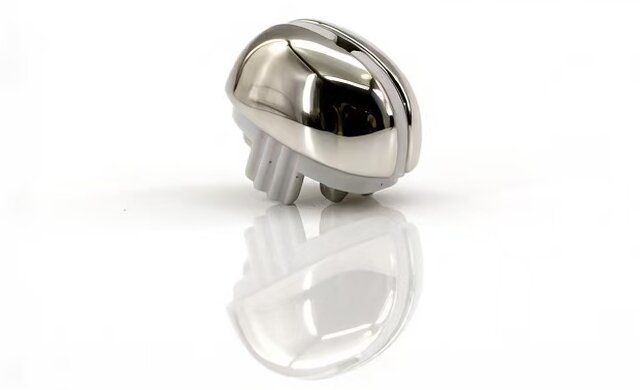
耳机锌合金压铸件用在 TWS 入耳式蓝牙耳机的尾部,做成充电尾塞,这类耳机基本都配,回仓补电全靠它。耳机收进充电仓才补电,尾塞的端面就是耳机身上跟仓内顶针见面的地方,灰尘、汗液、口袋里的绒毛,都要过它这一关。锌合金压铸件做这个件,外壳金属质感,端面带镀层,顶针压上去导通,拿开就断,一天回仓几回,一年几百个来回。除了入耳式,骨传导耳机和颈挂... 【查看详情】
-
 04 11珠海连接器弹簧顶针/探针配件
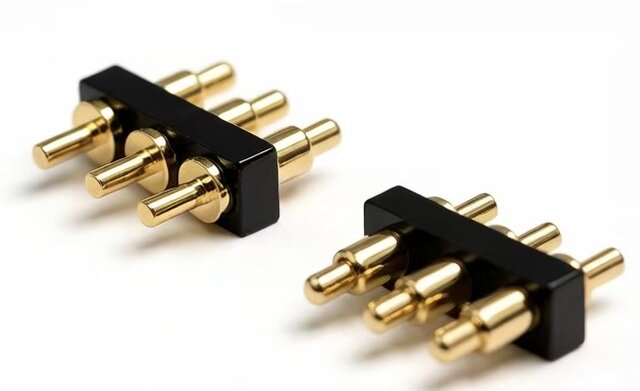
精密弹簧顶针/探针多用于精密电子设备与测试治具,装配固定方式需兼顾精度、稳定性与防偏移特性,适配高精度元器件的装配标准。微型短行程精密顶针多采用SMT高精度贴片焊接固定,依托自动化设备对位,杜绝装配偏差,适配轻薄精密数码设备;多PIN精密弹针模组采用基座卡扣+焊接双重固定方式,保障模组整体平整度与对接精度;精密测试探针采用螺纹锁紧固定,可... 【查看详情】
-
 03 11成都电池用充电铜柱怎么固定
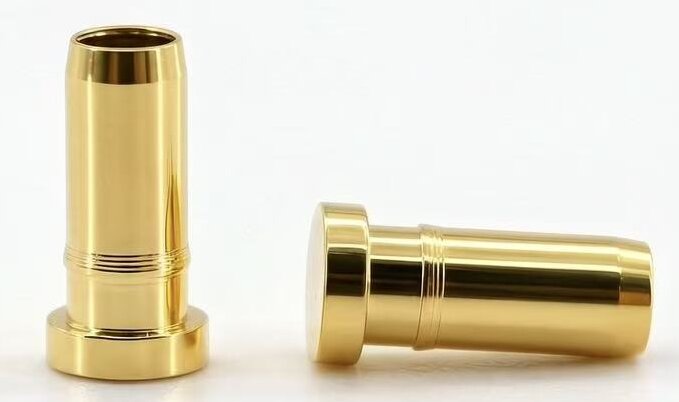
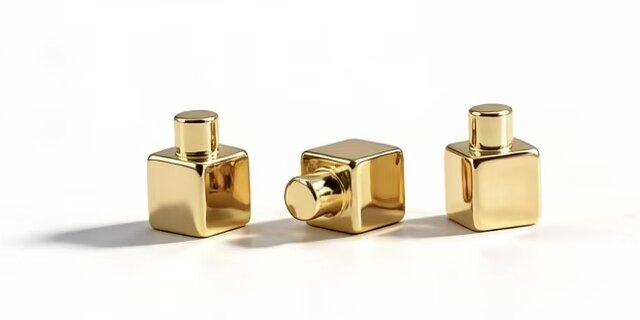
镀金充电铜柱的照片,看的是金层颜色和柱身的加工痕迹。镀金的表面偏哑光,色泽均匀,不该有漏镀发暗的斑块。照片里能看出的细节有几处:柱身外径是否圆整,台阶过渡是否干净,端面是否平整,滚花段的齿形是否一致。柱身带刀纹属于车削的正常痕迹,若刀纹深浅不一,说明进刀不稳。镀层一般先做底层再镀金,底层负责附着,金层负责抗氧化,两层都到位,接触电阻才稳得... 【查看详情】
-
 03 11成都微型电座子/天线弹片价格
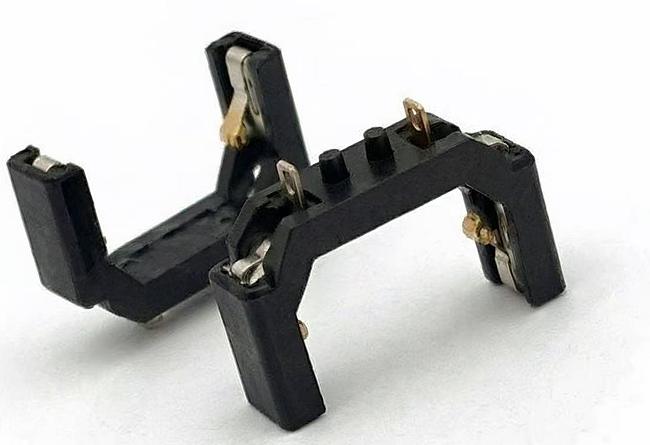
耳机仓里的导电电座子/天线弹片,工艺说到底就是把一片薄料做成能弹的触点,弹起来顶住耳机尾塞,电流才过得去。料带进来先过校平机,卷料的内应力去掉了,冲出来的件体才平。冲床配连续模,一站一站往下走,外形、定位孔、弹臂的轮廓依次冲出来。折弯是难点,弹臂要折出圆弧,圆弧的半径和回弹要对上,模具里预留一点过弯量,松开以后刚好回到图纸角度。基座要做出... 【查看详情】