

- 品牌
- 聚峰
- 牌号
- H59
- 品种
- 电解铜
- 产品类型
- 塞孔铜浆
聚砺塞孔铜浆与孔壁铜层、各类镀层形成紧密结合,降低界面分离问题·,维持孔内通路连续导通。线路板孔壁会经过沉铜、镀铜处理,部分板材还会做镍金、喷锡等表面镀层,如果浆料和孔壁界面结合薄弱,受热受力之后就会出现剥离,直接造成导通中断。聚砺塞孔铜浆配方当中的粘结组分,可和金属镀层形成良好界面贴合,固化之后浆料本体与孔壁铜层咬合在一起。在板材经历焊接、温度变化时,界面位置不会轻易出现缝隙。即使长期处于交变温度环境,孔内导电通路依旧保持连贯,不会出现电阻忽高忽低的现象。在生产检验环节,通过切片观察,能够看到浆料与孔壁贴合紧密,无明显间隙,为长期使用打下基础。运用塞孔铜浆工艺,孔内导电铜层与孔壁结合牢固,经受冷热循环后不易剥离。南京100%固含量塞孔铜浆厂家直销

塞孔铜浆 JL‑CS‑F01 具备良好导热表现,可疏导功率器件工作产生热量,减少线路板局部积热问题。功率器件持续运行会向外释放热量,如果热量堆积在器件焊盘下方,会抬高器件工作温度,造成器件老化。树脂类塞孔材料导热能力偏弱,热量很难透过过孔向板的其他层扩散。JL‑CS‑F01 内部铜质填料构建导热通道,器件产生热量可以顺着填孔孔位向多层板其他层传递,分散局部聚集的热量。在搭载功率芯片的线路板上,大量填孔孔位组成散热阵列,把局部高温向更大板面区域分散开。这样可以弱化热点聚集效应,让板件整体温度分布更加均衡,减少高温集中带来的各类问题,辅助功率器件维持稳定工作状态。中国澳门无裂纹无收缩塞孔铜浆厂家供应聚峰塞孔铜浆储存稳定性表现良好,正常储存周期内浆料不易沉降,上机使用性能保持一致。
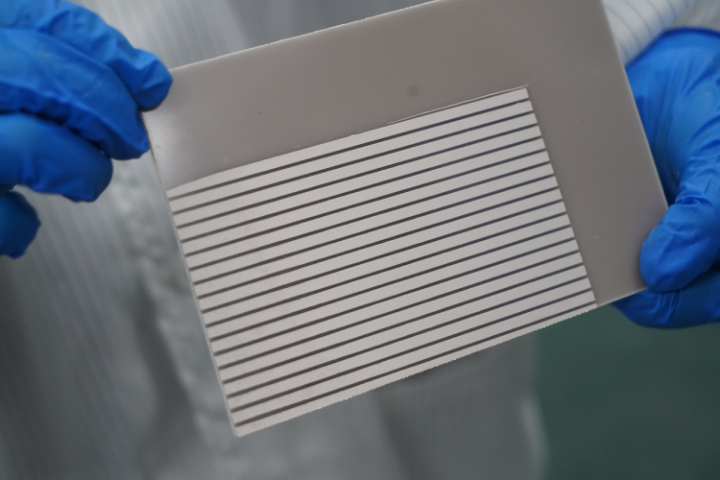
塞孔铜浆 JL‑CS‑F01 热膨胀系数可控,固化收缩幅度小,缓解热应力带来的板体形变风险。浆料固化阶段的收缩行为,以及受热后的膨胀行为,会在孔内产生应力,严重时诱发孔裂、板翘。JL‑CS‑F01 通过填料搭配调节整体热膨胀参数,固化阶段总收缩维持在较低水平,孔内不会出现明显凹陷。电路板温度发生起伏,填孔物质伸缩幅度和基材之间差异被控制,降低界面位置热应力。面对厚板、多层堆叠板,应力释放得到缓和,减少板子翘曲、孔壁开裂等缺陷。板件完成加工之后,外形尺寸稳定性好,后续贴片对位不会受形变干扰,提升后端组装工序良率,适配厚板、多层堆叠板的生产制造。
聚砺塞孔铜浆固化后表面平整,经过简单打磨处理,就可直接进入贴片、焊接等后续加工流程。部分填孔材料固化后孔口凸起、凹陷明显,需要耗费大量打磨工时,甚至打磨之后依旧存在凹凸不平,干扰元器件贴装。聚砺塞孔铜浆固化成型,孔口位置平整度表现良好,经过适度打磨,板面与孔口填料基本齐平。打磨后板面无需额外复杂处理,就可以流转至阻焊、表面处理工序,后续直接开展贴片作业。平整的孔口不会造成焊膏堆积、塌陷,元器件贴装时可以平稳放置在板面,减少虚焊、偏移等贴片不良,简化整条生产链路,帮助产线减少后处理工序成本,提升整体加工效率。1. 铜浆塞孔成型孔道可承受多次波峰焊作业考验,孔内导电结构无明显变化,维持板件工作可靠性。
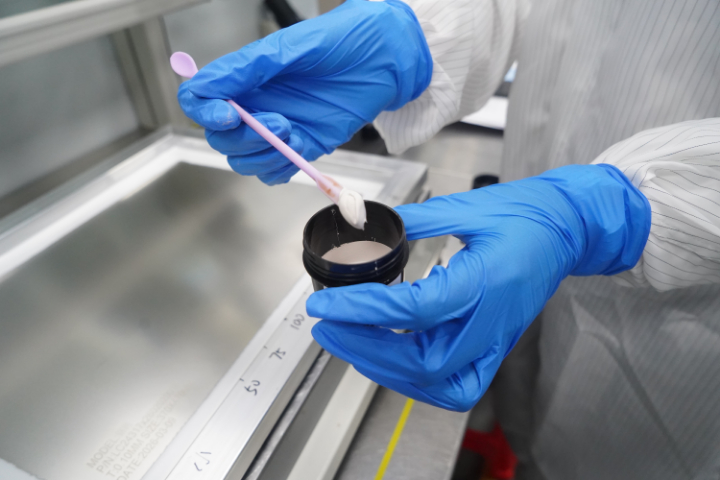
塞孔铜浆 JL‑CS‑F01 采用单组份体系,开罐即可使用,省去现场调配步骤,适配多种塞孔设备。不少导电浆料需要现场混合多组分物料,配比偏差会直接改变浆料粘度与填充表现,对操作人员经验提出较高要求,也容易产生批次之间的差异。JL‑CS‑F01 出厂完成物料混合,产线拿到产品后,经过简单搅拌就可以上机作业。浆料流变特性经过调试,既可以用于丝网印刷塞孔,也可匹配真空塞孔设备,自动化产线与半自动产线都能够直接兼容,不用对现有设备做改造调整。换产不同板件型号时,物料切换流程简短,能够压缩换型耗时,也规避人工配比失误引发的品质波动,帮助工厂稳定塞孔工序的作业节奏,降低产线操作门槛。1. 聚峰塞孔铜浆热膨胀系数和板材匹配度较好,温度反复变化时,降低孔内产生的内应力积累。南京粘附性好塞孔铜浆源头厂家
聚峰塞孔铜浆颗粒排布均匀,固化后孔内孔洞占比低,孔位电阻波动小,维持线路电气性能稳定输出。南京100%固含量塞孔铜浆厂家直销
JL-CS-F01 适配真空塞孔与丝网印刷制程,浆料流变特性稳定,微孔填充饱满且不易出现溢浆现象。不同 PCB 工厂配备的塞孔设备存在差异,部分产线采用丝网印刷,部分采用真空塞孔工艺,浆料流变性能直接决定生产良率。JL-CS-F01 经过流变调控,静置状态维持合适黏度,受到印刷压力作用时流动性提升,顺畅流入微小孔道;压力消失后黏度较快地回升,浆料不会持续向外漫溢,减少板面溢浆清理工作量。无论是自动化真空塞孔产线,还是半自动丝网印刷设备,都能够调试工艺窗口,稳定完成 0.1mm 级别微孔填充作业。南京100%固含量塞孔铜浆厂家直销


- 南京无裂纹无收缩塞孔铜浆厂家直销 2026-11-06
- 深圳高温稳定塞孔铜浆厂家 2026-11-06
- 高附着力塞孔铜浆厂家供应 2026-11-05
- 中国台湾无裂纹无收缩塞孔铜浆国内生产厂家 2026-11-05
- 南京100%固含量塞孔铜浆厂家直销 2026-11-04
- 中国台湾环保塞孔铜浆厂家供应 2026-11-04
- 江苏国产替代塞孔铜浆国内生产厂家 2026-11-04
- 中国澳门高导热塞孔铜浆厂家供应 2026-11-04
- 浙江高可靠性塞孔铜浆厂家供应 2026-11-04
- 超细颗粒塞孔铜浆有哪些 2026-11-03
- 上海低成本塞孔铜浆国内生产厂家 2026-11-03
- 中国香港塞孔铜浆厂家直销 2026-11-03


