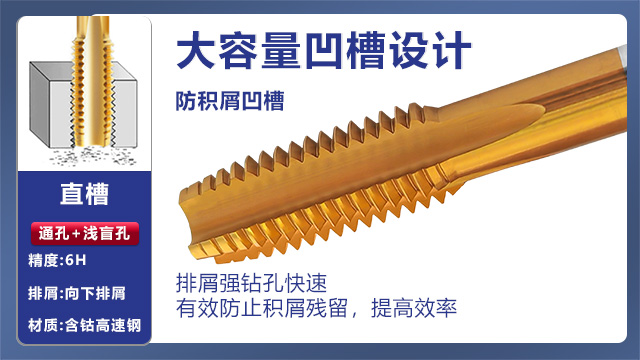
镀钛涂层优势:苏氏镀钛机用丝锥采用的工业级镀钛工艺在丝锥表面形成了一层镀钛涂层。这层涂层具有多项优势,首先,镀钛涂层能够提高丝锥的表面硬度,使苏氏镀钛机用丝锥更耐磨,增强抵抗切削过程中的磨损能力。其次,镀钛涂层能够降低丝锥与工件之间的摩擦系数,减少切削热的产生,这有助于提高苏氏镀钛机用丝锥的使用寿命,改善加工表面质量,使加工出的螺纹更加光滑。此外,镀钛涂层还具有一定的防腐蚀性能,能够在一定程度上保护苏氏镀钛机用丝锥免受环境因素的侵蚀,延长苏氏镀钛机用丝锥的储存和使用时间。高苏氏氮化钛螺旋丝攻,表面氮化钛涂层硬度较高,数控磨制刃口锋利,轻松切削不锈钢、钛合金等难切削材料。梅州高速钢丝锥
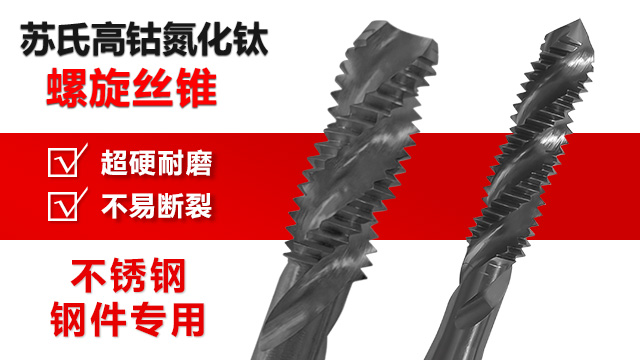
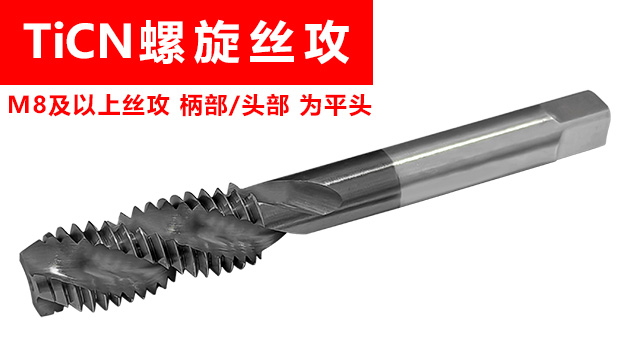
氮化钛螺旋丝攻的硬质合金加工:面对硬度较高的硬质合金、淬火钢等材料,氮化钛螺旋丝攻的高硬度涂层能提供切削支撑。这类材料的硬度通常在 HRC50 以上,普通丝锥难以切入,而氮化钛涂层的硬度可达 HV2000 以上,能在切削时形成足够的切削力,逐步剥离材料表层。螺旋槽的排屑路径设计呈连续的螺旋曲线,可及时将硬质合金碎屑排出,防止锋利的碎屑在孔内来回摩擦,划伤已加工的螺纹表面。含钴基材的韧性配合涂层硬度,形成了 “硬而不脆” 的特性,降低了在高硬度材料加工中因瞬间冲击力过大导致的刃口崩裂概率。在模具行业的硬质合金镶件螺纹加工中,这种丝攻能稳定完成切削,保证螺纹与镶件的牢固结合。茂名丝锥哪里买苏氏镀钛先端丝攻,通孔加工时切入平稳,镀钛涂层的耐热性使丝攻不易软化,能够长时间保持切削性能。
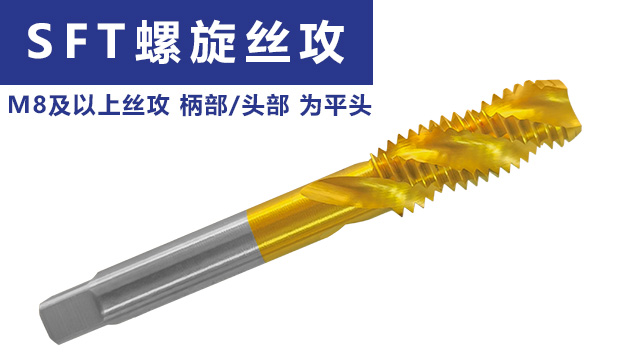
刃口工艺:通过数控精密磨制刃口工艺,苏氏丝锥的刃口被打磨得较为锋利。数控技术的应用保证了刃口的精度和一致性,每一支丝锥都能达到一定标准的切削性能。苏氏丝锥刃口的锋利度能够在切削过程中较快地切入材料,减少切削力,降低加工过程中的能量消耗,同时也有助于提高螺纹的加工质量,使苏氏丝锥加工出的螺纹表面更加光滑,精度更高。无论是何种类型的苏氏丝锥,苏氏丝锥的加工质量能够满足一些对加工精度和工作效率较高的要求。
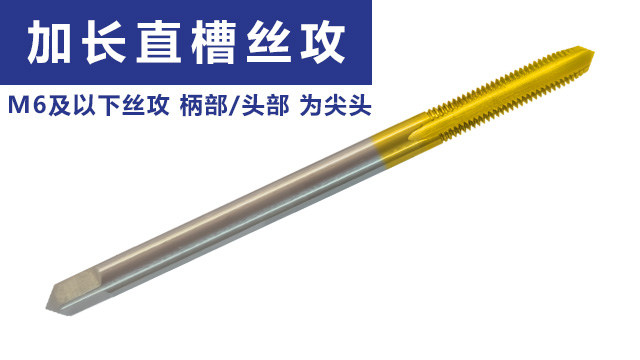
苏氏含钴镀钛加长直槽丝攻,是深孔加工的利器。采用8%含钴高速钢材质,使得苏氏含钴镀钛加长直槽丝攻基材韧性与硬度远超普通高速钢,搭配工业级镀钛涂层,膜层均匀且附着力强,耐磨性相比普通丝攻提升 3 倍以上。数控精密磨制的刃口锋利度达到微米级,切削快省力,效率比普通直槽丝攻高 40%。在不锈钢厚壁管件深孔加工中,普通丝攻因长度不足需多次接长,易导致螺纹偏斜,而苏氏含钴镀钛加长直槽丝攻能够一次成型,苏氏含钴镀钛加长直槽丝攻的直槽设计配合加长尺寸,排屑能够沿槽直出更顺畅,避免深孔内卡屑折断,尤其适合液压管的深孔攻丝。加工硬度较低的材料时,苏氏镀钛含钴丝攻能够以较快的切屑速度加工,保持耐用度,节省成本,提高工作效率。

针对模具模板等需深孔攻丝的场景,苏氏含钴镀钛加长直槽丝攻表现出色。含钴高速钢基材的使得丝攻抗冲击性强,采用工业级镀钛工艺使得丝攻镀钛涂层耐高温可达 600℃,能够解决不锈钢加工时高速切削产生的切削热,导致丝攻因退火热而软化的问题。苏氏含钴镀钛加长直槽丝攻刃口经数控精密磨制,切入阻力小,相比传统丝攻切削快。对比普通加长丝攻,苏氏含钴镀钛加长直槽丝攻其直槽结构在深孔中排屑路径更短,排屑顺畅,不易折断,能稳定加工深度达 100mm 以上的螺纹孔。苏氏含钴镀钛加长丝攻的加长设计,对于普通丝攻无法触及的深孔加工,加长丝攻能够深入工件内部深孔加工。茂名丝锥哪里买
苏氏螺旋丝攻的螺旋槽是经过精密磨削工艺加工,保证了螺旋精度,使得能够在复杂加工条件下发挥出色性能。梅州高速钢丝锥
难加工材料适应性:凭借含钴高速钢材质的优势以及数控精密磨制的锋利刃口,苏氏丝锥对于不锈钢等难加工材料具有一定的适应性。不锈钢材料具有较高的强度和韧性,加工过程中容易出现刀具磨损快、切削阻力大等问题。苏氏丝锥的含钴高速钢基材能够承受较大的切削力,而数控磨制锋利的刃口则能够切入不锈钢材料,减少切削力的同时有助于提高切削效率。无论是镀钛还是氮化钛涂层,都能提升苏氏丝锥在加工不锈钢时的耐磨性能和切削性能,确保加工出高质量的螺纹。梅州高速钢丝锥