钻孔时钻头发热严重,不*会加速钻头磨损,还可能导致工件受热变形,影响加工质量,这让很多五金从业者头疼。 苏氏镀钛钻的钛层具备良好的导热性能,能够较快将钻孔过程中产生的热量传导出去,有效控制钻头温度。 即便在连续钻孔作业中,钻头也不会出现过热情况,既能避免钻头因高温而性能下降,又能防止工件受热变形。 无论是批量加工小型五金配件,还是处理较厚的金属板材,它都能保持稳定的加工状态,保证钻孔质量,减少因发热问题带来的返工,让加工流程更顺畅。苏氏加长钻刃径精度把控严格,孔径误差小,表面防锈处理,耐腐蚀性强,适合石油机械、模具等行业深孔加工。河南比较好的钻头推荐
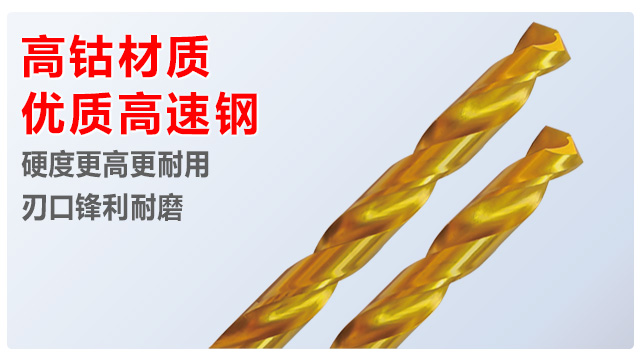
在五金加工中,遇到深腔工件或需加工较厚材料时,普通短钻头往往无法触及加工要求深度,频繁更换工具或调整工件位置,既耽误时间又影响精度。苏氏加长钻拥有更长的钻身设计,能够轻松应对深孔加工需求,无需多次调整工件或更换钻头。无论是加工大型机械设备的深孔部件,还是在厚金属板材上钻孔,它都能一次性达到预期深度,避免因钻头长度不足导致的加工中断。同时,加长钻身采用稳固的结构设计,在钻孔过程中不易晃动,保证钻孔的精确性,让深孔加工更加轻松不费力,减少返工概率,提升整体作业效率。天津合资钻头电话苏氏高钴钻5% 含钴材质让刃口耐磨度提升,能够确保加工连续硬料钻孔,无需频繁换钻,确保作业连贯性。

考虑到加工现场的实操便利性,苏氏 1/2 柄钻在结构设计上充分贴合老师傅的操作习惯。 标准柄径带来稳固的夹持效果,减少钻孔过程中的晃动和跳动,降低操作难度,即使新手也能轻松不费力上手。 排屑槽内壁经过抛光处理,切屑不易粘连,在连续钻孔时无需频繁停机清理,保证加工连续性。 对采购而言,操作便捷的工具可降低工人培训成本,减少因操作不当导致的钻头损耗;对加工老师傅来说,轻量化设计搭配便捷装卸结构,在高空作业、移动加工等场景中更省力,同时缩短单孔加工时间,在装修旺季、批量生产等赶工场景中优势明显。
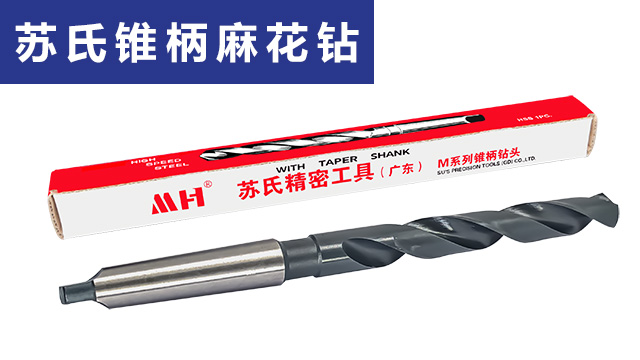
苏氏锥柄钻采用莫氏标准锥度设计,凭借锥面贴合的自锁特性,安装后无需额外锁紧装置即可实现稳固夹持,能够避免加工中常见的打滑、振动问题。对加工老师傅而言,这种结构能减少钻孔时的径向跳动,尤其在大直径钻孔(13mm 以上)和重负荷加工中,孔位同轴度和圆度能够在加工中减少因传导过来的力产生的偏差,无需后续修正工序。HSS 高速钢基材经整体热处理,刚性充足,搭配精磨刃口,切削时受力均匀,孔壁光滑无毛刺。对采购方来说,稳定的加工精度可降低废品率,减少返工成本,而无需频繁更换夹头的设计,也间接延长了设备使用寿命,提升整体生产效益。其适配机械制造、模具加工等高精度需求场景,性价比突出。苏氏氮化钻经整体热处理,硬度均匀,韧性适中,面对砂眼铸件不易崩刃,适用于机械维修、小批量生产等场景。
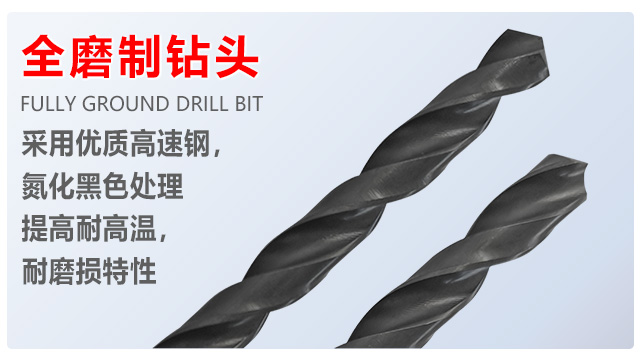
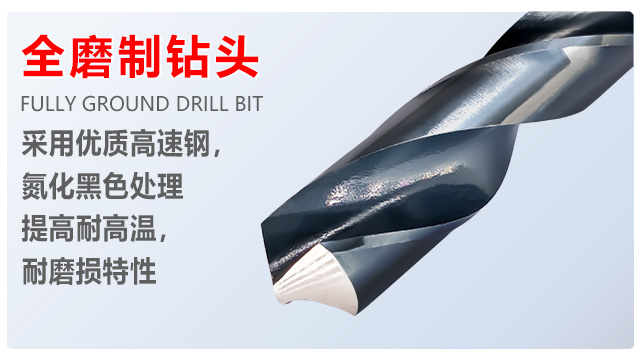
不少五金从业者在使用普通加长钻头时,常面临排屑不畅的问题,切屑堆积在孔内,不*会卡住钻头,还会划伤孔壁,影响加工质量。苏氏加长钻优化了排屑槽结构,加大排屑槽容积且采用合理的螺旋角度,能够较快将切屑排出孔外,避免切屑堵塞。即使在连续钻孔作业中,也能保持顺畅排屑,减少因排屑问题导致的停机清理时间。此外,顺畅的排屑还能降低钻头与切屑的摩擦,减少钻头磨损,延长使用寿命,让加工过程更顺畅,降低因排屑不畅带来的质量问题和工具损耗成本。苏氏氮化钻采用氮化表面处理 ,钻头规格φ0.2-1.9mm为白色, φ2.0-13.0mm为黑色,尖部角118° ,高速钢材质。河南特点钻头品牌推荐
苏氏锥柄钻数控磨制刃口,对称性好,切削力分散均匀,减少设备负荷,适用于机床批量钻孔作业。河南比较好的钻头推荐
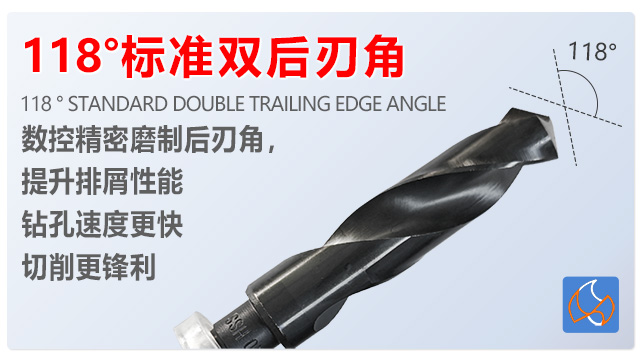
针对加工老师傅对钻头使用寿命的加工需求,苏氏 1/2 柄钻采用HSS高速钢基材,经整体淬火处理和表面氮化黑色处理,能够提升耐高温性能,延长使用周期。钻头刃口采用数控精磨工艺,保证切削锋利度的同时,降低加工过程中的磨损速率。独特的抛物线螺旋排屑槽设计,增大容屑空间,较快引导切屑排出,避免因排屑堵塞导致钻头过热损坏,尤其在连续钻孔作业中,稳定性更优。对采购方而言,更长的使用寿命意味着更低的单位钻孔成本,减少频繁采购更换的人力和时间成本,长期使用性价比有利于公司减少成本。河南比较好的钻头推荐