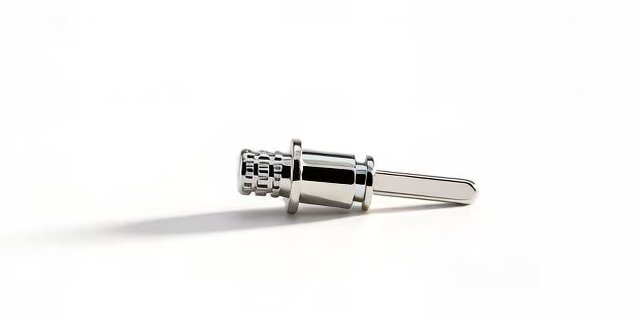
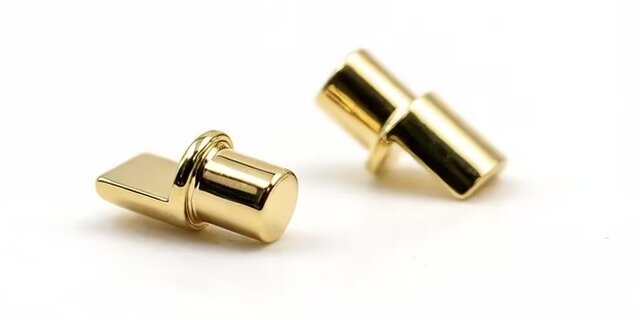
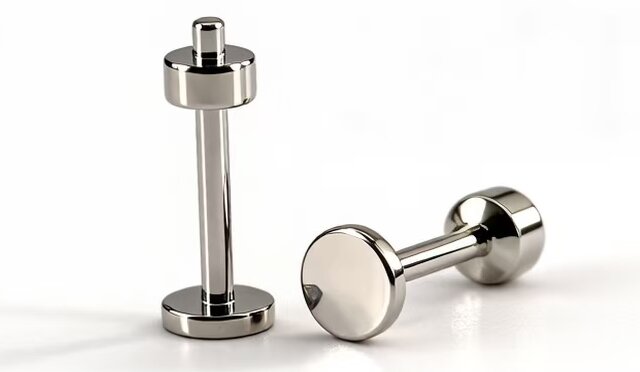
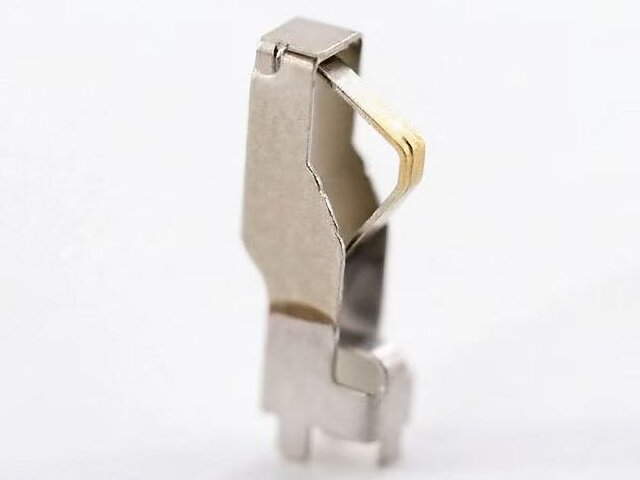
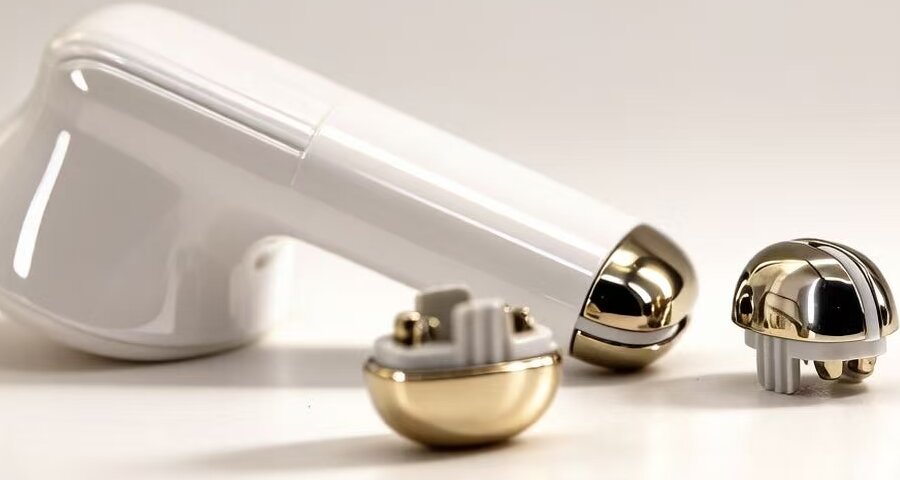
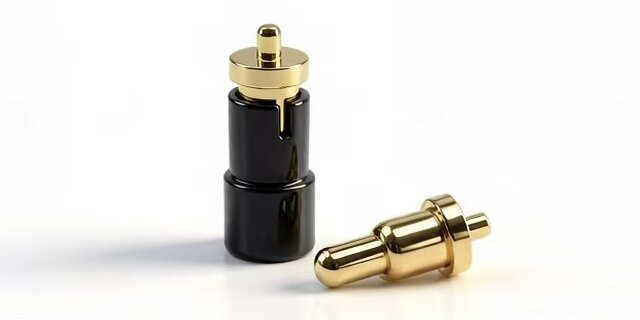
实心充电铜柱常被用在需要承受压力的位置。柱体整体车削,内部没有空腔,压装时不会被压扁,装在设备底部的支撑位上,既导电也承重。设备的重心落在柱体上,柱体的长度与直径之比要控住,太细长的实心柱在承重时会弯。实心柱体的导电截面比同外径的弹簧柱体大,走大电流时温升低,适合电池仓与充电底座这类需要长时间通路的场合。柱体的头部若做平面,与对接触点形成面接触,接触面积大,对装配的同轴度要求也高;头部做球面,能容忍一定的角度偏差,接触面积会小一些。选型时把承载与导电两项分开算,哪一项要求高就先满足哪一项。实心柱体的表面处理也有几种走法,镀锡便于焊接,镀镍耐蚀性好一些,镀金用于要求接触电阻稳定的位置。选哪一种跟着使用环境走,环境温和的室内设备用镀锡就够,潮湿环境建议上镀镍。东莞市臻灿电子科技有限公司研发生产精密弹性接触件与五金结构件,充电铜柱选用无铅黄铜车削。无线充电铜柱的用途是把线圈组件的电引到主板上去,兼作模组支柱,柱体高度要按模组的厚度去算。肇庆连接器充电铜柱工厂
无线充电铜柱的焊接,位置通常在充电模组的底部。模组上的线圈是漆包线,线头剥漆后要落在柱体的焊盘上,焊盘做得大一些,手工焊接时有落脚的地方。焊接温度不宜过高,漆包线剥漆处长时间受热,铜线会氧化变脆,一掰就断。焊点要做成小圆点,锡量多到堆成球,反而会在模组压合时被挤开。焊完检查焊点的角度,线头顺着柱身方向走,不要折成直角,直角处是断线的常见位置。有些模组用点焊代替锡焊,点焊的电极压在柱体上,压力大了会把柱身压出凹坑,压力小了焊不牢。批量生产时把焊接参数记下来,换班的时候照着参数设,焊点的一致性会稳一些。焊接工位旁边放一块隔热垫,烙铁头搁上去不会烫到桌面,也不会碰到放在一边的模组。焊接顺序按从内到外来排,先焊空间小的位置,后面大件的位置宽裕,返修也方便。焊完的模组量一次通断再流转。东莞市臻灿电子科技有限公司研发生产充电连接件与精密弹性接触件,充电铜柱可与pogopin弹针配套组成整套接触方案。深圳实心充电铜柱规格耳机充电铜柱系列按耳机腔体分成子系列,各档共用镀层规格,图纸编号分段落,新规格往里加省事。
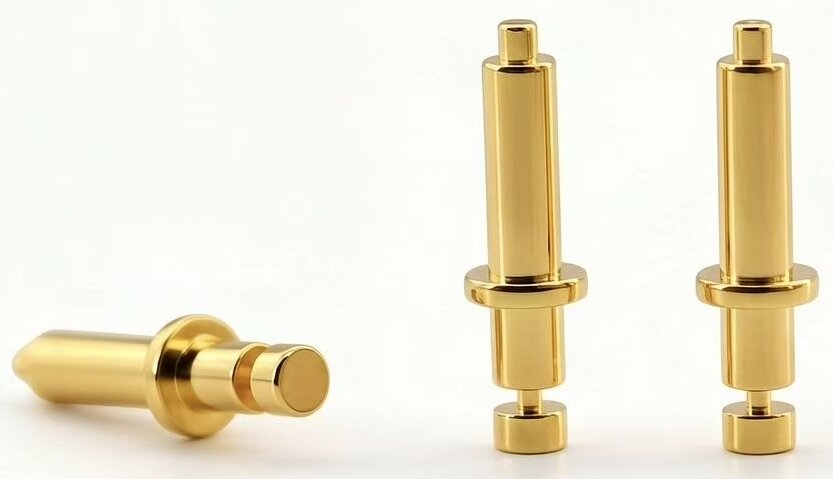
磁吸充电铜柱的设计,先算磁铁与柱体的相对位置。磁铁负责吸合,柱体负责导电,两者挨得太近会互相让位。常见做法是把磁铁做成环状,柱体从环心穿过,吸合力和电接触在同一轴线上完成。设计时要盯三处:柱体端面略低于磁铁端面,让接触压力靠磁力压出来;柱身做防转结构,避免插拔时跟着转动;尾部引线或焊盘要避开磁铁占用的装配空间。柱体的弹性和行程按吸合间隙去配,间隙留得大,接触压力就不够,充电时会出现断断续续的情况。磁铁与柱体之间的绝缘垫不能省,省掉之后两路电流容易串。设计定稿前可以用一小块亚克力做导板,把磁铁和柱体按图纸位置摆一次,吸合方向反了当场就能看见。整机外观面与柱体的距离也要算进去,壳体壁厚加上装配公差,留给磁力的余量会缩水。东莞市臻灿电子科技有限公司研发生产精密弹性接触件、充电连接件与五金结构件,磁吸类充电铜柱可与pogopin弹针配套组成整套接触方案。
镀金充电铜柱在选型时,先要弄清镀的是厚金还是薄金。厚金层耐磨,适合插拔频繁的位置;薄金层成本低,适合插一次就基本不动的固定连接。镀金层的底下通常先镀一层镍做阻挡层,镍层把铜与金隔开,铜原子不会往金层里扩散。镀金柱体的接触面要避免反复擦拭,金层虽然稳定,被硬物划过照样会留下划痕,划痕处露出镍层,接触电阻会往上走。装配时手上的汗液也会影响金面,戴指套取放柱体,比裸手拿要稳妥。镀金柱体的焊接端要留意金层的存在,金层太厚会让锡的润湿变差,焊接端一般做局部镀锡处理,把金留在接触面上。镀金柱体在存放上也有讲究,金层本身不氧化,底层若在镀制时留了孔隙,湿气会顺着孔隙往里钻,久了在表面形成斑点。包装用防潮袋配干燥剂,袋口封好,存放环境湿度控制住。拆袋后尽快用完,敞着放的柱体表面积灰,装配前要吹干净。东莞市臻灿电子科技有限公司研发生产精密弹性接触件与五金结构件,充电铜柱按图纸定制,材质为无铅黄铜。无线充电铜柱装配要先定高度基准再对线圈贴装面,两个基准错开,接收端的高度就会上下浮动。
无线充电铜柱的用途,是把线圈组件的电引出来,接到主板或者电池上去。无线充电模块里,线圈贴在隔磁片上,线圈的两端要落在柱体上,柱体再从模组底部穿到主板,形成一个通路。这时的柱体不需要弹性,它要的是稳定的接触面与固定的高度,柱体做短柱更合适。有些结构里,柱体还兼作用来定位线圈模组的支柱,模组套在柱体上,位置就不会跑。用在穿戴设备时,柱体做得细,头部做成圆头,模组压上去的时候不会划伤线圈。柱体的高度要按模组厚度算,高了会把模组顶起来,低了接触面就松,两种都会让充电效率掉下来。模组与柱体的焊接点要留够散热,长时间充电时焊点温度上去,焊料会慢慢蠕变。模组的线圈与柱体之间若有相对转动,焊点会被反复扭,长期使用容易从根部裂开,装配时把模组固定牢就少一层隐患。模组发热也要顾,柱体旁边的隔磁片受热会变形。东莞市臻灿电子科技有限公司研发生产充电连接件与精密弹性接触件,充电铜柱可与pogopin弹针配套组成整套接触方案。蓝牙耳机充电铜柱固定按柄内空间来选,空间紧就压入配滚花,留了焊盘走贴片,焊盘做成条形更好。佛山磁吸充电铜柱装配
镀金充电铜柱选型先分清厚金与薄金,接触面忌反复擦拭,焊接端一般做局部镀锡处理,接触面才稳妥。肇庆连接器充电铜柱工厂
无线充电铜柱的装配位置常被搞混。无线充电靠线圈耦合,柱体本身不参与电磁转换,它承担的是把接收端与主板之间的电流接过来,或者给线圈组件做定位。装配时先固定柱体的高度基准,再对线圈组件的贴装面,两个基准错开,接收端高度就会上下浮。柱体压入塑胶壳的孔径要与柱身外径配上,压入过紧会把塑胶涨裂,过松柱体会在孔里转动。焊接端要留出散热空间,避免热量在装配完成后积在壳体内部。整机做跌落测试前,通常先检查柱体有没有轴向位移,位移一旦出现就要回头改过盈量。装配用的工装也要跟着柱体形状做,压头做成平的容易把柱身压弯,压头跟着柱身的台阶做凹槽,受力能均匀一些。产线上装到中途停机,柱体停在半压状态,重新开机时要先把这一批挑出来单独过一遍高度检具。东莞市臻灿电子科技有限公司研发生产精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。肇庆连接器充电铜柱工厂
东莞市臻灿电子科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同东莞市臻灿电子科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!