丝锥刃口的锋利度是影响攻丝性能的重要因素之一。锋利的刃口可以减小切削力和扭矩,降低切削温度,提高螺纹表面质量,延长丝锥的使用寿命。刃口锋利度对攻丝性能的影响主要体现在以下几个方面:① 切削力和扭矩:锋利的刃口能够轻松切入材料,减小切削力和扭矩。相反,钝刃口会增加切削阻力,导致切削力和扭矩增大,易引起丝锥折断。② 螺纹表面质量:锋利的刃口可以加工出表面粗糙度低、尺寸精度高的螺纹。钝刃口则会导致螺纹表面出现毛刺、撕裂等缺陷,降低螺纹的表面质量和配合性能。③ 切削温度:锋利的刃口切削时产生的热量少,可降低切削温度,减少丝锥的热磨损。钝刃口切削时产生的热量多,易导致丝锥材料退火,降低丝锥的硬度和耐磨性。④ 丝锥寿命:锋利的刃口磨损缓慢,可延长丝锥的使用寿命。钝刃口则会加速丝锥的磨损,缩短丝锥的使用寿命。为保证丝锥刃口的锋利度,需在制造过程中采用先进的磨削工艺和检测手段,确保刃口的几何形状和尺寸精度符合要求。在使用过程中,需注意避免丝锥刃口受到撞击和磨损,及时清理丝锥上的切屑和污垢。当丝锥刃口出现磨损时,可通过修磨来恢复其锋利度,但修磨次数不宜过多,以免影响丝锥的强度和精度。丝锥的耐用度是衡量其性能的重要指标,通过优化材料、涂层和几何参数,可显著提高丝锥的使用寿命。揭阳丝锥厂家现货
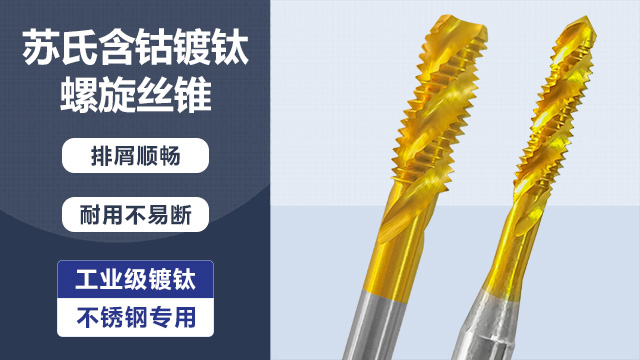
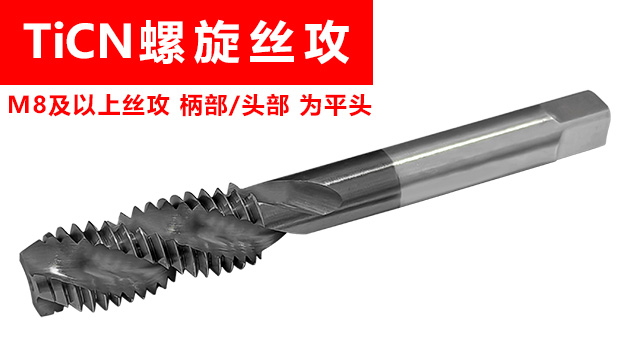
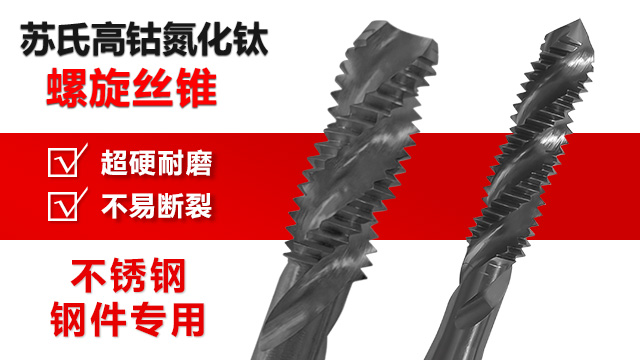
挤压丝锥是一种通过塑性变形而非切削来形成螺纹的丝锥。其工作原理是:当挤压丝锥旋转并轴向进给时,丝锥的牙型迫使工件材料发生塑性流动,填充到丝锥的牙型间隙中,从而形成与丝锥牙型一致的内螺纹。挤压丝锥的优势在于:① 加工出的螺纹强度高,因为材料的纤维组织未被切断,而是被连续地挤压在一起;② 螺纹表面质量好,表面粗糙度低,抗疲劳性能强;③ 无切屑产生,避免了切屑堵塞和排屑困难的问题,适用于盲孔和深孔加工;④ 加工效率高,可在一次进给中完成螺纹加工。挤压丝锥适用于铝、铜、低碳钢等延展性好的材料,但不适用于脆性材料。HSS 丝锥规格苏氏TiCN丝攻的 TiCN 涂层与含钴高速钢形成协同作用,能在加工一些难加工材料时展现出强大的耐磨性与切削力。
跳牙丝锥和螺尖丝锥是两种特殊类型的丝锥,主要用于大直径螺纹加工和深孔攻丝。跳牙丝锥的切削刃间隔分布,每隔一个或几个牙型保留一个完整的切削刃,其余牙型则被削平。这种设计可减少切削刃与工件的接触面积,降低切削力和扭矩,适用于加工强度高的材料和大直径螺纹。跳牙丝锥的缺点是加工出的螺纹表面粗糙度较高,需进行后续加工。螺尖丝锥的前端有一个螺旋形的导向部,可引导切屑向前排出,避免切屑在容屑槽内堆积。螺尖丝锥适用于通孔攻丝,特别是对于深孔和长切屑材料,螺尖丝锥的排屑效果明显。与跳牙丝锥相比,螺尖丝锥加工出的螺纹表面质量较好,但切削力相对较大。在实际应用中,需根据加工材料、螺纹规格和加工要求等因素选择合适的丝锥类型。例如,对于大直径螺纹的通孔加工,可优先选择螺尖丝锥;对于强度高的材料的大直径螺纹加工,可选择跳牙丝锥。
手用丝锥是比较常见的丝锥类型之一,通常由头锥、二锥和三锥组成一套。头锥的切削部分较长,锥角较小,便于引导丝锥切入工件;二锥的切削部分较短,锥角较大,用于进一步加工螺纹;三锥的切削部分比二锥还要短,锥角比较大,用于后面修整螺纹。手用丝锥的柄部为方榫结构,便于与丝锥扳手配合使用。使用手用丝锥时,需先将工件固定牢固,然后用丝锥扳手夹住丝锥的方榫,缓慢旋转并施加适当的轴向力,使丝锥切入工件。每旋转半圈至一圈,需反向旋转约四分之一圈,以折断切屑,防止切屑堵塞容屑槽。攻丝过程中,需定期加注切削液,以降低切削温度,提高螺纹表面质量。含钴成分的加入,极大地提升了苏氏镀钛丝攻的耐磨性,能够在摩擦环境中保持刃口的完整性,提高工作效率。
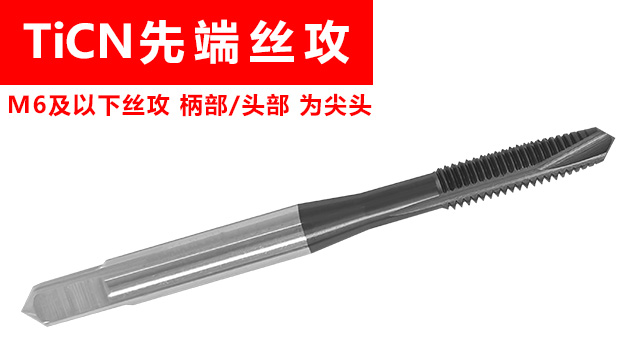
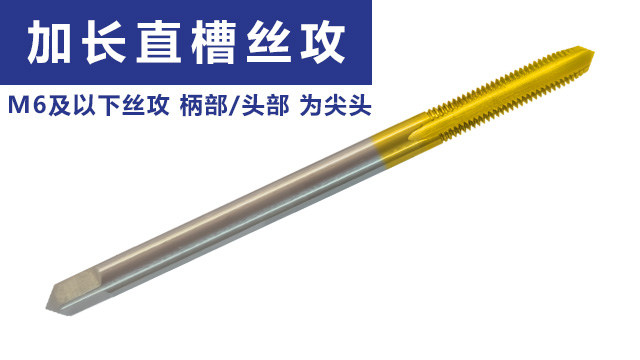
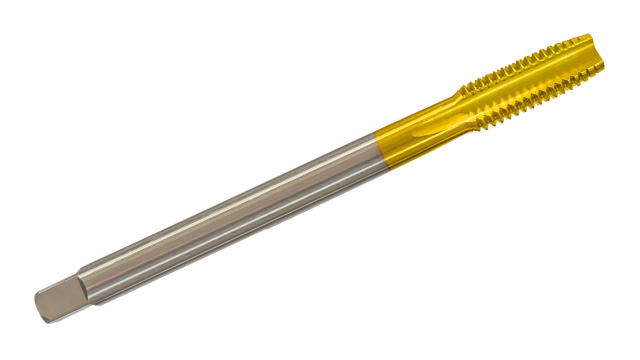
针对模具模板等需深孔攻丝的场景,苏氏含钴镀钛加长直槽丝攻表现出色。含钴高速钢基材的使得丝攻抗冲击性强,采用工业级镀钛工艺使得丝攻镀钛涂层耐高温可达 600℃,能够解决不锈钢加工时高速切削产生的切削热,导致丝攻因退火热而软化的问题。苏氏含钴镀钛加长直槽丝攻刃口经数控精密磨制,切入阻力小,相比传统丝攻切削快。对比普通加长丝攻,苏氏含钴镀钛加长直槽丝攻其直槽结构在深孔中排屑路径更短,排屑顺畅,不易折断,能稳定加工深度达 100mm 以上的螺纹孔。苏式氮化钛先端丝攻,先端切削刃经氮化钛镀膜,含钴高速钢耐磨损,通孔加工时,排屑向前不划伤已加工面。镀钛丝锥什么牌子好
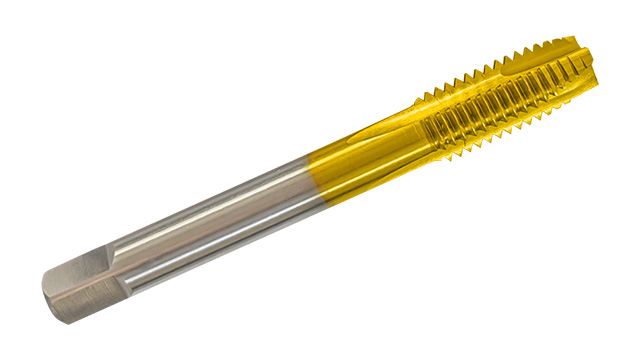
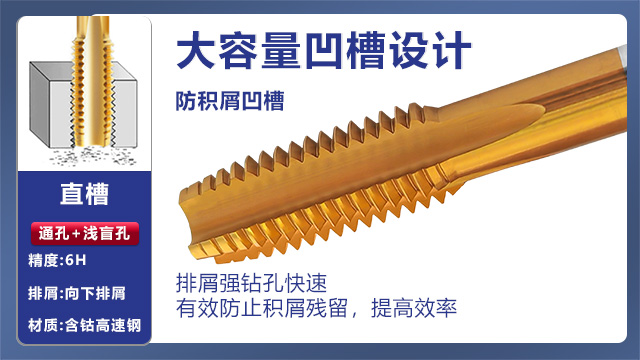
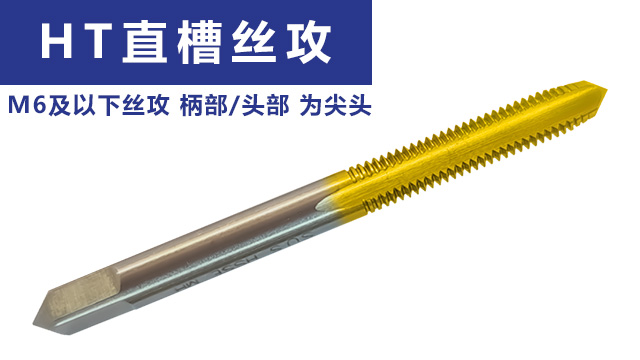
镀钛直槽丝攻属苏氏精品,适合盲孔浅攻,含钴高速钢抗磨损,镀钛层提升寿命,加工难加工材料不易崩刃。揭阳丝锥厂家现货
盲孔攻丝是指在不通孔中加工螺纹的工艺,与通孔攻丝相比,盲孔攻丝的难度更大,需要注意以下工艺要点:① 底孔深度控制:盲孔的底孔深度应比螺纹深度大 3~5mm,以确保丝锥的切削部分能够完全进入底孔,避免丝锥与孔底碰撞。② 丝锥选择:应选择合适的丝锥类型,如螺旋槽丝锥或螺尖丝锥,以保证切屑能够顺利排出。对于深盲孔,可采用分段攻丝的方法,即先用较短的丝锥攻到一定深度,再用较长的丝锥继续攻丝。③ 切削参数调整:盲孔攻丝时,切削速度和进给量应适当降低,以减少切削力和扭矩,防止丝锥折断。同时,应增加切削液的供应量,以提高冷却和润滑效果。④ 排屑方式:盲孔攻丝的排屑困难,可采用以下方法改善排屑:定期退出丝锥,清理切屑;采用高压切削液冲洗切屑;使用具有内冷功能的丝锥,将切削液直接输送到切削区域。⑤ 螺纹深度控制:可使用深度规或限位装置来控制丝锥的攻丝深度,确保螺纹深度符合要求。在盲孔攻丝过程中,还需注意观察加工状态,如切削声音、加工扭矩等,发现异常情况应及时停机检查,排除故障后再继续加工。揭阳丝锥厂家现货