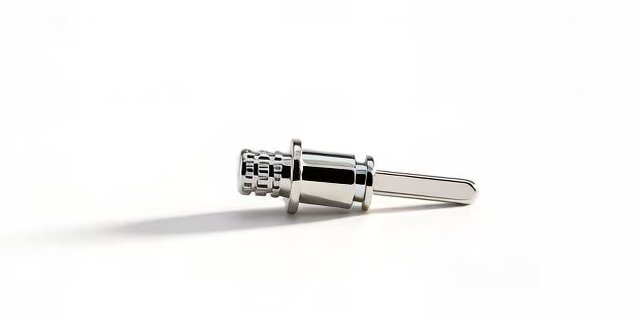
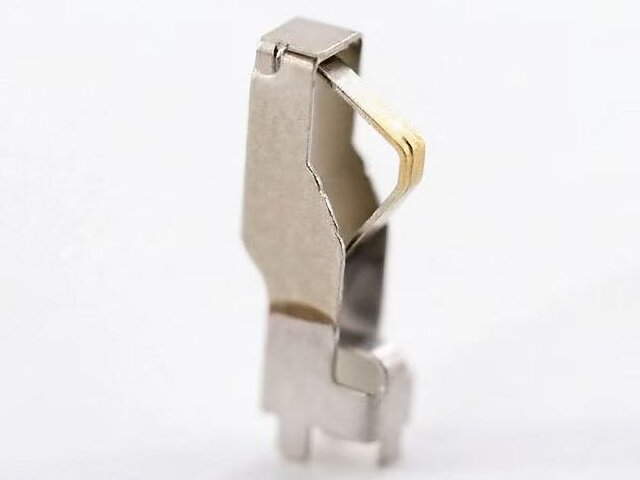
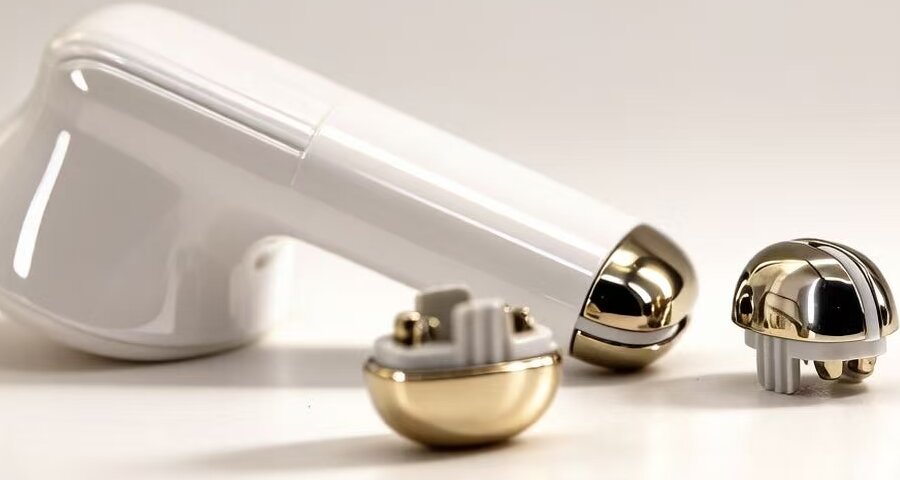
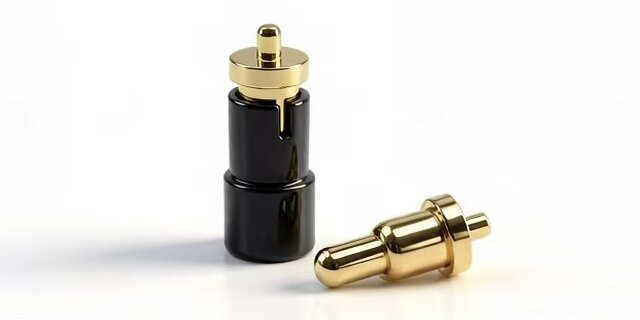
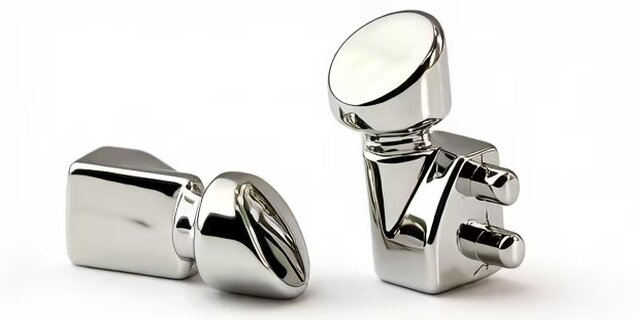
无线充电铜柱的用途,是把线圈组件的电引出来,接到主板或者电池上去。无线充电模块里,线圈贴在隔磁片上,线圈的两端要落在柱体上,柱体再从模组底部穿到主板,形成一个通路。这时的柱体不需要弹性,它要的是稳定的接触面与固定的高度,柱体做短柱更合适。有些结构里,柱体还兼作用来定位线圈模组的支柱,模组套在柱体上,位置就不会跑。用在穿戴设备时,柱体做得细,头部做成圆头,模组压上去的时候不会划伤线圈。柱体的高度要按模组厚度算,高了会把模组顶起来,低了接触面就松,两种都会让充电效率掉下来。模组与柱体的焊接点要留够散热,长时间充电时焊点温度上去,焊料会慢慢蠕变。模组的线圈与柱体之间若有相对转动,焊点会被反复扭,长期使用容易从根部裂开,装配时把模组固定牢就少一层隐患。模组发热也要顾,柱体旁边的隔磁片受热会变形。东莞市臻灿电子科技有限公司研发生产充电连接件与精密弹性接触件,充电铜柱可与pogopin弹针配套组成整套接触方案。无线充电铜柱的用途是把线圈组件的电引到主板上去,兼作模组支柱,柱体高度要按模组的厚度去算。郑州镀金充电铜柱工厂
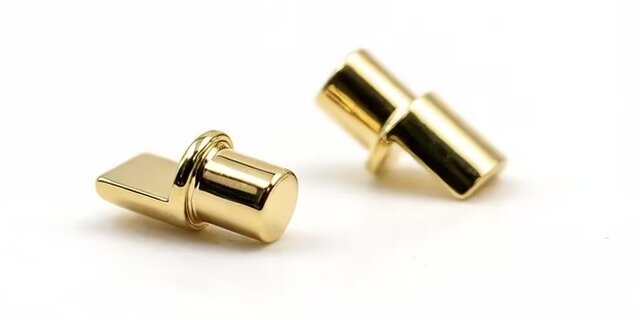
手表充电铜柱的焊接,难点在件太小。手表主板的焊盘面积小,柱体底部也只有小小一圈,两边对上之后留给焊料的位置不多。焊这种件,烙铁头要换细的,温度控制在中温段,烙铁长时间压在焊盘上,会把板子上的焊盘烫脱。焊料用细锡线,锡量靠送锡的速度控,送得快容易搭到旁边的元件。焊完在放大镜下看焊点,焊点表面要光滑,出现蜂窝状的气孔说明焊接时助焊剂没挥发干净。手表的表壳多半是金属,柱体焊在板子上又贴近表壳,焊接前把表壳固定好,避免烙铁碰上去留下烫痕。批量焊接建议做一块夹具,把主板卡住,双手腾出来送锡和扶柱体,焊点的位置会稳一些。焊接这类小件的良率与工装关系很大,主板卡在夹具里不动,焊出来的位置偏差小。夹具上可以加一个柱体定位孔,柱体送进定位孔,手扶着送锡,柱体就不会跑偏。焊完用气吹把焊点周围的残留吹掉。东莞市臻灿电子科技有限公司做充电连接件与五金结构件,充电铜柱表面可做镀锡或镀镍处理。东莞手表充电铜柱装配实心充电铜柱系列按外径分组再分长度档,柱体整体车削不怕压扁,走大电流时温升也低,适合长通路。
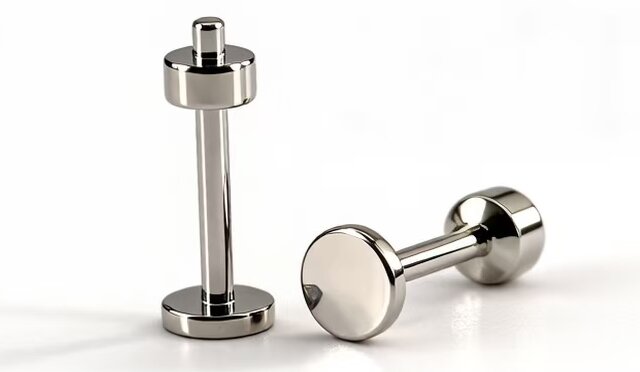
蓝牙充电铜柱的清洗,难点在件小、量多、还容易混料。柱体外径小,一批货往往上十万只,清洗前要按规格分筐,筐上挂标签,不同规格混在一起洗完就分不开。清洗方式多走超声配中性清洗剂,水温控制在温热区间,时间不宜太长,柱体表面的镀锡层在长时间空化下会起雾。洗完的柱体摆进烘箱,温度控制在低温段,烘到柱身没有水痕为止。蓝牙柱体常常要编带出货,清洗和编带之间要接得上,洗完放久了表面会重新沾上灰尘,编带前再过一遍离子风吹。检验环节可以抽一小把柱体摆在白纸上,用放大镜看滚花齿缝里有没有留屑,留屑的批次要返工重洗。清洗前先把柱体表面的切削油用布粗擦一遍,油厚的时候进槽,槽液很快就浑浊。清洗剂补加按槽液的浊度来,不等洗不干净了再补。清洗记录跟着批次走,客户问到哪一批用的什么液,能查得到。东莞市臻灿电子科技有限公司做精密弹性接触件、充电连接件和五金结构件,充电铜柱表面可做镀锡或镀镍处理,支持来图定制。
SMT贴片充电铜柱怎么固定,靠的是焊盘和锡量。柱体底部的贴片盘贴在板子的焊盘上,过回流焊时锡膏熔化,把两者焊在一起。固定的牢不牢,先看焊盘与柱体底面的贴合,底面有毛刺或者氧化,锡就铺不开,柱体只能靠几个点挂住。固定强度还跟焊盘面积有关,焊盘面积小于柱体底面,焊缝就窄,受侧向力时容易整只脱落。柱体重心高的位置,可以在柱体旁边加一滴红胶做辅助固定,红胶点在柱体根部,过炉后固化,抗剪能力会好一些。贴片柱体的排列方向也要统一,同一排柱体的底面都朝下,过炉时受热一致。固定完成后做推力测试,用推拉力计推柱身侧面,记录推力数值。推力测试的取样要覆盖板子的不同位置,边角位置的柱体受热与中间位置不一样,焊点强度会有差别。测试数据按批次留档,后面改工艺时能拿来对比。东莞市臻灿电子科技有限公司做精密弹性接触件、充电连接件、五金结构件与冲压弹片的研发生产,充电铜柱安装方式支持直插、铆压、压入式、焊接与过板。锌合金充电铜柱清洗只能用中性或者弱碱体系,酸洗会让表面发黑,洗完要马上烘干,防止表面起白锈。
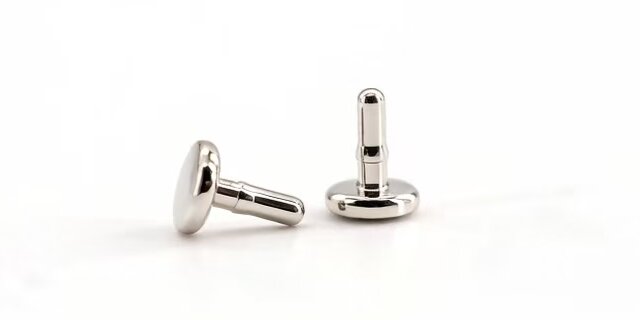
镀铂金充电铜柱的设计,先想清楚铂金层用在哪里。铂金层贵,只镀在真正需要耐磨与低电阻的接触面上,柱身与尾部不必整根包覆。设计上可以做分区镀,接触面镀铂金,焊接端镀锡,中间用一条清晰的界线圈开,制版与遮蔽都好做。分区镀的界线要避开装配时会被摩擦到的位置,界线若落在压入段,装配过程中界线处的镀层容易剥落。柱体的头部弧度也要配合镀层,弧度平缓的端面镀层厚度分布均匀,尖角处镀层会偏薄。设计定稿前把镀层区域的尺寸标进图纸,标注用坐标还是用距端面的距离,两种标法要与供应商对齐,避免做出来的分区位置对不上。分区镀的工序要在图纸上写明先镀哪一段再镀哪一段,顺序颠倒,后面的镀液会污染前面的镀层。柱体在两段镀层之间的清洗环节不能省,前一段的镀液残留带到后一槽里,槽液很快会失效。东莞市臻灿电子科技有限公司研发生产精密弹性接触件、充电连接件与五金结构件,充电铜柱选用无铅黄铜车削。防水充电铜柱焊接要控住热量走向,焊端与密封面之间留出过渡段,胶圈不被烫软,气密测试才通得过。郑州弹簧充电铜柱图片
SMT贴片充电铜柱固定靠焊盘与锡量,底面氧化就铺不开锡,重心高位置可以点一滴红胶做辅助固定。郑州镀金充电铜柱工厂
蓝牙耳机充电铜柱规格怎么定,先量耳机腔体的厚度和充电触点的落位。入耳式结构留给柱身的高度很有限,外径、台阶高度和头部弧度都要跟着压缩。写蓝牙耳机充电铜柱的规格表,通常把外径、总长、台阶直径、滚花段长度、镀层厚度和公差这几项列齐,装配端才能照着开孔。常被漏掉的一项是头部端面,端面太平压不住氧化层,端面太尖又会把对接触点顶偏,做成微弧端面比较稳。黄铜车削件的规格里,材质写清牌号,表面处理写清镀锡还是镀镍,公差落到公差带上。采购拿规格单比价,比的是同尺寸同镀层下的单价与交期,尺寸差一档价格就跟着变。公差带放松,装配孔径要跟着放大,孔径大了柱体在孔里有轻微晃动,接触电阻也会跟着起波动。规格单上还要写清验收方式,用卡尺量外径还是用投影仪量轮廓,双方对的不是同一把尺子,后面就要多走一轮返工。打样阶段可以备几档尺寸的梯度件,装上整机试一遍再定稿,比在图纸上争论省时间。东莞市臻灿电子科技有限公司做精密弹性接触件、充电连接件与五金结构件的研发生产,充电铜柱按图纸定制,选用无铅黄铜车削,表面可镀锡或镀镍。郑州镀金充电铜柱工厂
东莞市臻灿电子科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**东莞市臻灿电子科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!