逆变器铁芯硅钢材料的优化设计是一个持续改进的过程。随着技术的不断发展和市场需求的变化,对铁芯的性能和要求也在不断提高。在优化设计中,可以运用靠前的软件和技术,对铁芯的磁性能、损耗、散热等方面进行模拟和分析,找出存在的问题和改进的方向。通过优化铁芯的材料选择、结构设计和制造工艺,提高铁芯的性能和质量,降低生产成本,满足不同应用场景的需求。同时要注重与逆变器其他部件的协同设计,实现整体性能的优化和提升。 饱和磁通密度决定铁芯的抗过载能力。广东新能源汽车电抗器厂家现货
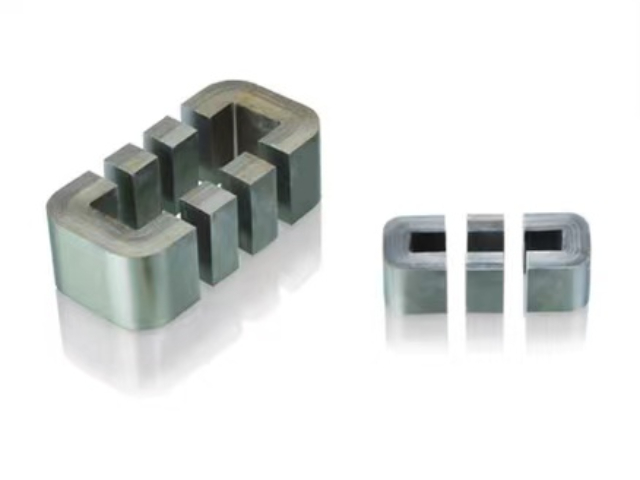
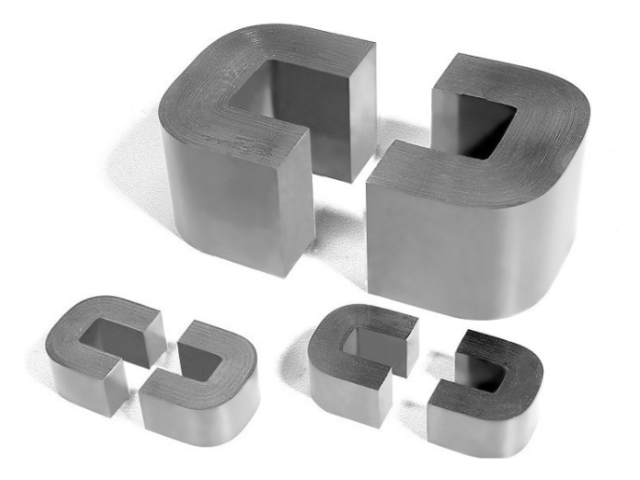
铁芯绝缘防护处理是延长电抗器设备使用周期的重要工序,无论是叠片铁芯还是卷绕环形铁芯,成型后都需要进行专项绝缘处理。常规处理方式包含浸漆、整体喷涂、表面封固等多种工艺,可根据设备使用环境选择对应处理方案。绝缘涂层能够覆盖铁芯板材的切口、边角、叠缝等裸露位置,阻断空气氧化路径,降低板材锈蚀概率。在潮湿环境、多粉尘车间、户外箱变等工况中,裸露铁芯容易出现受潮、积灰、氧化等问题,进而引发绝缘失效、局部漏电、温升升高等故障。经过完整绝缘处理的铁芯,表面形成密闭防护层,可适应复杂的外界环境变化,减少外界因素对铁芯磁性能与结构状态的干扰,适配户外配电、工业车间、沿海湿热区域的电抗器设备运行需求。 上海电抗器价格电抗器铁芯常用高硅硅钢片降低磁滞损耗;
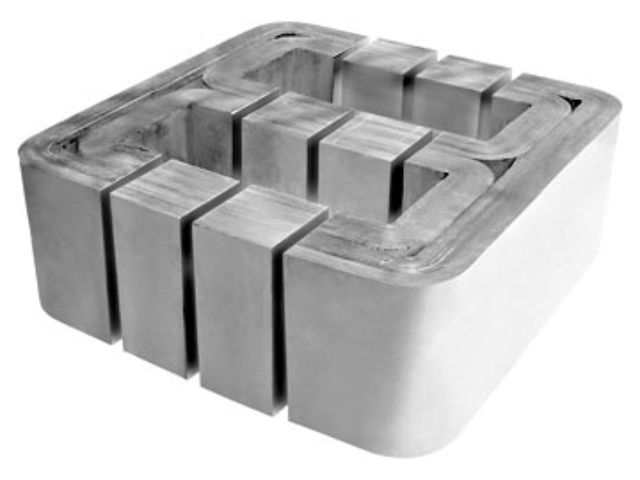
家用逆变器铁芯的低成本工艺需平衡性能与经济性。采用厚热轧硅钢片(DR530牌号),材料成本比冷轧硅钢片降低45%,虽在50Hz频率下铁损(约)比冷轧片高30%,但完全适配家庭1kW以下低功率场景。铁芯结构简化为EI型,E片与I片的配合间隙通过冲压模具精度把控在,无需额外研磨,叠装效率比环形铁芯提升50%。在220V输出、600W负载下,铁芯温升≤52K,转换效率≥95%,重量把控在以内,满足家庭低成本、轻量化需求。采用0.23mm、0.27mm、0.30mm、0.35mm低铁损高导磁的冷轧取向高质硅钢材料。
车载逆变器铁芯的低温韧性设计需适配-30℃以下启动工况。选用镍含量49%的铁镍合金带材(厚度),在-30℃时冲击韧性保持16J/cm²,是普通硅钢片的3倍,避免低温装配或启动时出现脆性断裂。铁芯采用扁平环形结构(外径60mm,内径30mm,厚度12mm),适配车载狭小空间,同时缩短高频涡流路径,10kHz频率下涡流损耗比传统EI型铁芯低30%。叠片间用低温环氧胶(玻璃化温度-40℃)粘合,胶层厚度8μm,-30℃时剪切强度≥4MPa,确保叠片紧密。装配时,铁芯与壳体之间垫4mm厚减震垫(阻尼系数),在振幅、频率25Hz的车载振动测试中,电感变化率≤。在12V转220V车载逆变器中应用,输出功率时,铁芯温升≤42K,-30℃冷启动时间≤200ms,满足车载设备即时供电需求。 电抗器铁芯的结构强度需承受线圈张力?
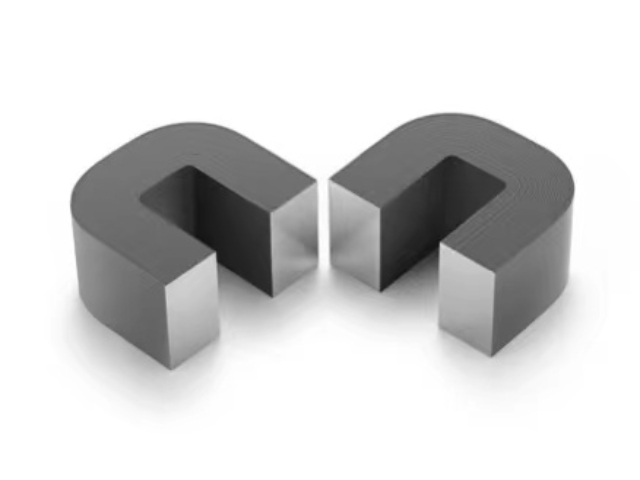
铁芯磁路间隙的设计与调试,直接决定电抗器的电感参数与抗饱和能力,是铁芯结构设计的重点内容。电力设备运行过程中,电网会出现瞬时过载、电压骤升、谐波冲击等情况,容易让铁芯进入磁饱和状态,导致电感参数偏移、设备运行异响、电流波形畸变。通过在铁芯磁路中预留合理的间隙空间,可以延缓磁饱和的触发速度,拓宽设备的线性工作区间。间隙的设置需要结合设备额定电流、工作频率、功率等级进行匹配,间隙数值偏大,会造成设备电感量下降,无法达到滤波限流效果;间隙数值偏小,则无法有效抵御瞬时电流冲击。不同工况的电抗器,都会针对性调整磁路间隙参数,适配光伏并网、风电配电、工业变频谐波治理等各类复杂电力场景。 电抗器铁芯的重量影响安装支架设计;重庆环形电抗器电话
高电压电抗器铁芯绝缘处理要求更严格;广东新能源汽车电抗器厂家现货
在铁芯磁路中设置气隙,是调整电抗器电感特性与线性工作区间的关键设计。气隙的引入大幅增加了磁路中该部分的磁阻,使得铁芯在较大电流下仍能保持磁通密度与磁场强度的近似线性关系,从而避免因磁饱和导致的电感值骤降。气隙通常由放置在铁芯接缝处的绝缘块形成,这些绝缘块需具备足够的抗压强度以承受长期的电磁力冲击,其材料的热膨胀系数也需与硅钢片相匹配,以维持气隙尺寸在不同运行温度下的稳定。多段分布式气隙设计有助于使磁通在气隙处的边缘效应更为均匀,对改善铁芯的局部过热和噪声性能具有积极意义。8.铁芯的散热特性与温升把控电抗器运行时,铁芯中的铁损将以热量的形式释放,如何效果地将这部分热量散发出去,直接关系到设备的绝缘寿命与运行可靠性。铁芯的温升与其单位体积内的损耗值、散热面积以及周围的冷却介质密切相关。在大型电抗器中,铁芯内部会设计有垂直或水平的冷却油道,这些油道作为冷却介质的流通路径,其布置需确保能够带走铁芯深处的热量。铁芯表面的平滑处理与适当的浸渍工艺,可以减少油流阻力,提升换热效率。铁芯与绕组之间的空间布局,也需考虑空气或油的自然对流或循环的需要,以构建顺畅的整体散热风道或油路。 广东新能源汽车电抗器厂家现货