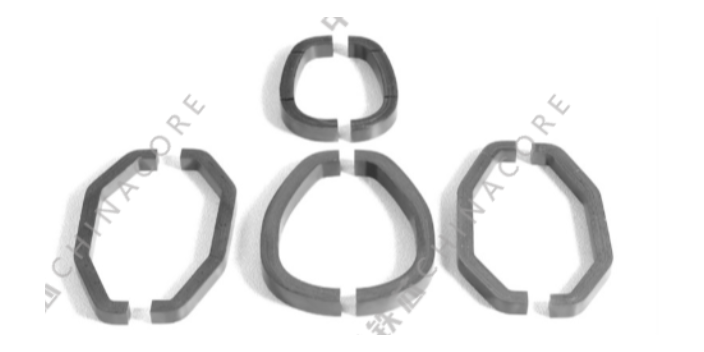
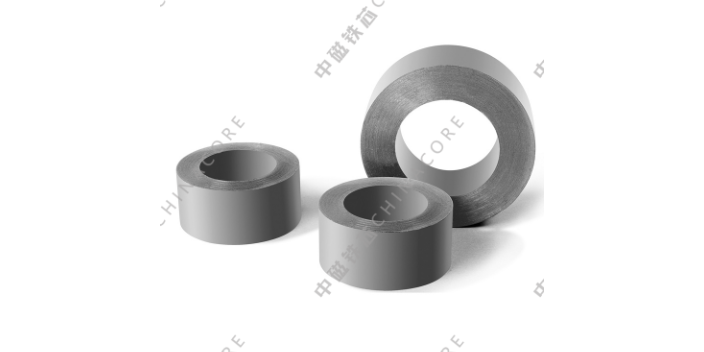
信号传感器依靠铁芯捕捉微弱交变磁场,将线路、设备产生的微弱磁信号转化为线圈可采集的电信号,多用于工业设备故障检测、弱电电流监测、环境磁场采集场景,铁芯多选用超薄坡莫合金卷绕环形结构。坡莫合金初始磁导率区间宽,微弱磁场下即可产生明显磁感变化,搭配以下超薄带材,弱化高频弱电信号下的涡流损耗,保障微弱信号完整传递。传感器铁芯整体尺寸偏小,内径、外径、环体高度多为毫米级微型规格,半自动小型卷绕设备完成成型加工,缠绕完成后低温退火,精细控制炉温避免超薄带材氧化形变。多数信号传感器工作环境存在大量电子元件,铁芯闭合环形结构漏磁范围小,不会对周边电路信号造成干扰,部分直流检测传感器会在铁芯切割微小气隙,平衡交直流混合磁场采集区间。铁芯表层薄绝缘漆膜隔绝线圈金属导体,防止微弱信号出现分流损耗,批量加工时统一带材张力、退火参数,缩小同批次产品信号采集波动,适配工控检测传感器、漏电保护采集元件、新能源车载信号检测装置。 铁芯叠片的接缝方式对磁路性能影响很大,斜接缝能使磁通尽量沿轧制方向流通。朝阳阶梯型铁芯
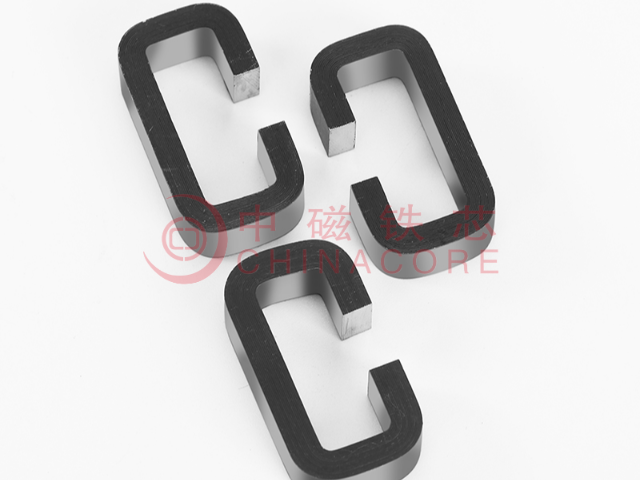
矩型切气隙非晶材料铁芯在功率因数校正(PFC)电感中的应用,为绿色能源转换提供了关键支持。PFC电路的目的是使输入电流波形跟随输入电压波形,从而提高电网的功率因数。在这个过程中,电感需要承受全波整流的脉动直流电流,其峰值电流往往数倍于有效值。如果铁芯在峰值电流时饱和,不此会导致电流波形畸变,还可能引发开关管过流损坏。非晶合金的高饱和磁感应强度为应对这种峰值电流提供了充足的裕量。同时,PFC电感的工作频率通常在几十千赫兹到上百千赫兹之间,非晶材料在这一频段的损耗远低于硅钢片。通过切割气隙,可以精确调整电感的储能能力,使其在整个输入电压和负载范围内都能稳定工作。这种稳定可靠的特性,使得矩型切气隙非晶铁芯成为大功率PFC电感的优先磁芯,助力各类电源设备满足日益严格的能效和电磁兼容标准。 新余电抗器铁芯定制长期放置在室内设备内部的铁芯,干燥环境会加速表层氧化,绝缘涂层形成保护膜,维持铁芯长期使用状态。
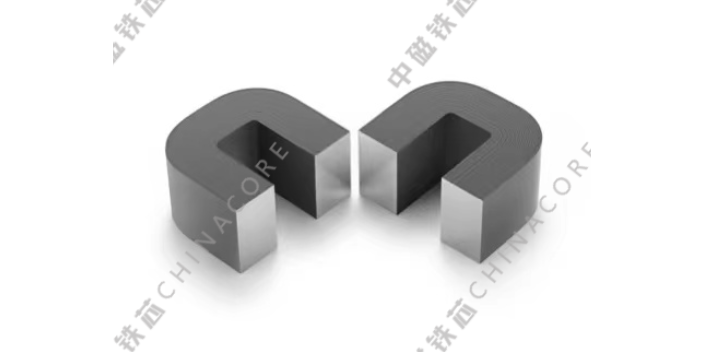
铁芯行业的技术迭代,主要围绕材料应用、设备升级、工艺优化三个方向逐步推进。早年铁芯加工以纯人工叠装、简易炉体退火为主,如今自动化设备逐步普及,开卷、剪切、卷绕等工序大多由机械设备完成,人工更多负责巡检、调整、收尾工作。硅钢材料也在持续更新,不同硅含量、不同轧制工艺的板材陆续推出,对应衍生出更多品类的铁芯产品,适配新型电气设备的设计需求。退火工艺也在不断优化,炉体的温控系统、气体供给系统持续升级,炉内温度分布、氛围把控更加稳定,适配更多材质与规格的铁芯热处理需求。行业内的生产企业会持续关注设备与材料的新动态,结合自身产品方向,逐步引入新设备、试用新材料、调整作业流程。这种循序渐进的变化,不会颠覆基础生产逻辑,却能让整条生产线的运转更加顺畅,产品品类更加丰富。依托行业整体的发展,铁芯制造不断适配下游电气产业的更新,跟上市场发展的脚步。
卷绕成型是非晶铁芯加工的重点工序,整套工艺依托自动化特需卷绕设备完成,摒弃传统铁芯分片叠压、拼接组装的加工模式,实现非晶带材连续环绕一体成型。加工前期需要对原始非晶带材进行分条、修边、除尘处理,统一带材宽度与边缘平整度,去除加工碎屑与表层杂质,规避卷绕过程中出现层间凸起、贴合不严等问题。卷绕过程中设备智能调控张力与转速,保持带材全程受力均匀,避免薄型带材出现拉伸形变、松紧不均的情况,确保每一层带材紧密贴合叠加,层间间隙维持极低数值。根据设备适配需求,可卷绕成型环形、矩形、立体三角等多种结构形态,适配平面安装与立体装配的不同场景。成型后的铁芯无需二次拼接,磁路全程连贯无断点,工艺环节大幅减少物料损耗,同时简化后续装配工序,适配批量标准化生产与个性化定制生产双重需求。 铁芯作为电感器的重要组成部分,能够约束磁场分布,防止杂散磁场对周围电路产生电磁干扰。
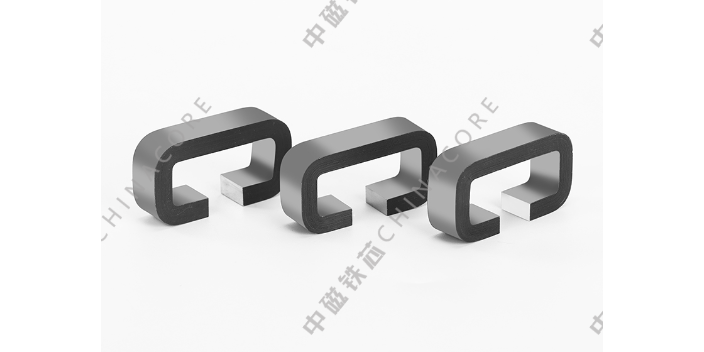
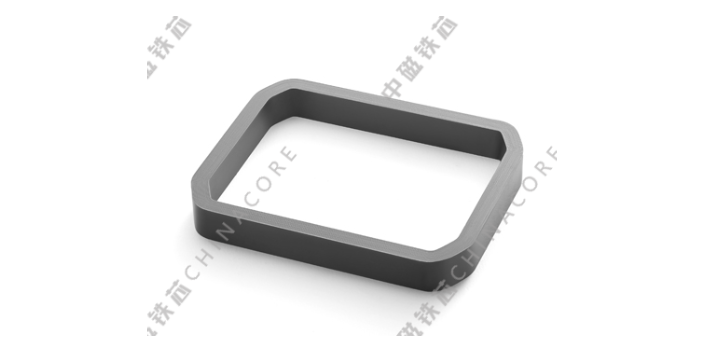
可控,是适配方形电控器件的重点结构优势。对比环形弧形磁路,矩形铁芯直线磁路段更长,绕组可沿长边均匀排布,绕线布线规整,绕组耦合均匀,电路寄生参数可控。一体式无气隙矩形铁芯磁通沿四边闭环传导,外溢磁通量偏少,器件密集排布时,相互电磁干扰程度较低。带气隙裁切款矩形铁芯,可在侧边预留固定气隙,改变整体磁阻数值,适配电路调试电感、抑制直流偏磁,适配大电流直流滤波工况。通电交变工况下,直线磁路段磁畴运动平稳,四角圆弧位置弱化磁阻突变,减少磁化卡顿带来的附加能耗。铁芯受力点位集中四边侧壁,承重抗压能力优于环形铁芯,适配立式、卧式固定安装,适配变频器、大功率电感、隔离变压器内置安装使用,适配标准化方形壳体配套组装。 铁芯在磁化过程中会产生剩磁特性,研究这一过程有助于分析半波磁势自平衡直流传感器的电流波形。信阳R型铁芯生产
铁芯表面的防锈处理为了美观,更是为了防止氧化层增厚影响叠片间的绝缘效果。朝阳阶梯型铁芯
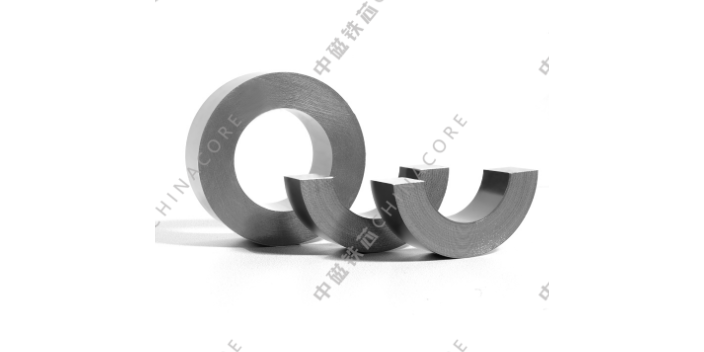
受一体式闭环结构限制,环形非晶铁芯无法分体开合绕线,需配套环形特需穿线绕线设备完成绕组加工,绕线工艺适配性区别于开口铁芯。小型微型圆环适配半自动穿线绕线机,单线匀速穿绕排布,绕组排布紧密均匀,绕组之间间隙统一,降低分布电容;中大尺寸圆环适配全自动环形绕线机组,可完成双线、多股线同步绕制,适配共模电感双线对称绕组加工。绕线过程不可硬性弯折磕碰铁芯外壁,避免表层封装破损,水汽渗入腐蚀内部非晶带材;绕组张力匀速调控,张力过大会挤压铁芯外圈,造成外圈带材受压分层。圆环内径边角做圆弧倒角处理,无尖锐棱角,绕线过程不会割破漆包线绝缘外皮,降低绕组短路破损概率。绕线匝数可依托内径空间自由调配,不受拼接气隙结构限制,电感调试区间更广。装配完成后,整体绕组贴合圆环外壁,电磁耦合均匀,单点磁场集中现象较少。相较于开口铁芯后拼接线隙绕线,环形绕线成品器件漏磁更少,整机电磁兼容性更好,适配需要合规电磁兼容认证的电力、工控、新能源电子产品量产加工。 朝阳阶梯型铁芯