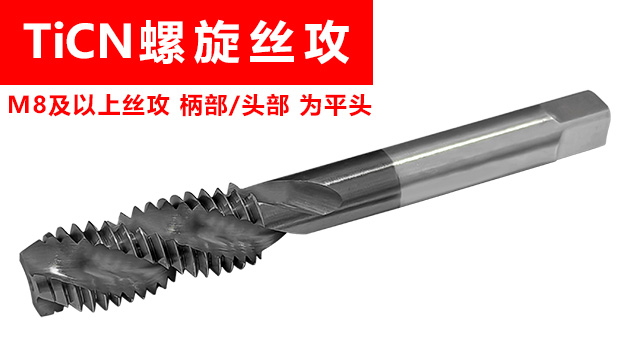
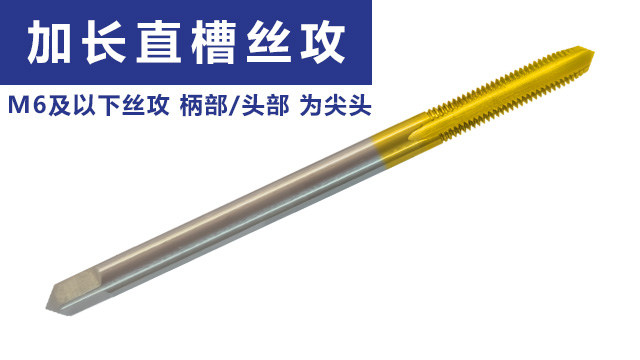
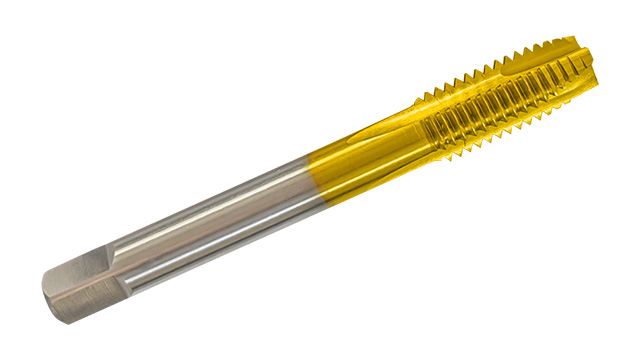
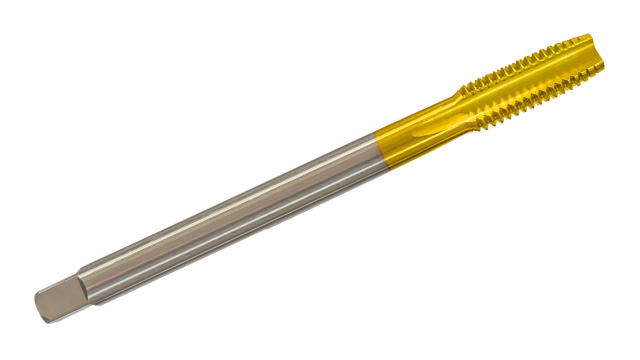
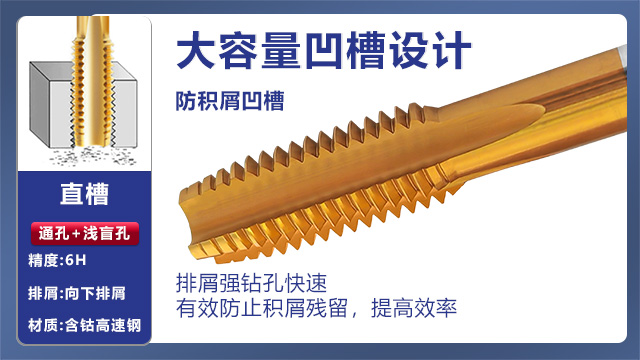
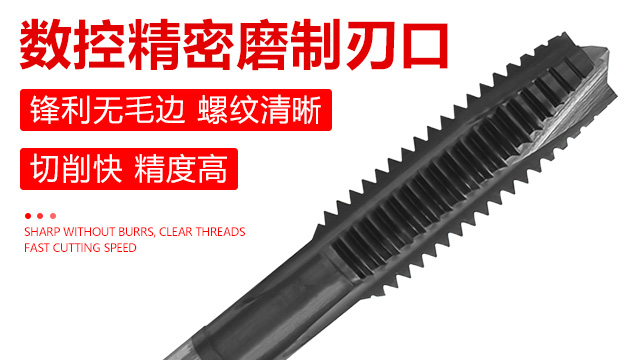
在面对不锈钢、耐热钢等一些难切削材料,苏氏TiCN 先端丝攻能够以实力突围。其苏氏TiCN 先端丝攻含钴高速钢基材的抗疲劳性,TiCN 涂层提供低摩擦表面,降低苏氏TiCN 先端丝攻在切削时间产生的切削热温度。苏氏TiCN 先端丝攻的刃口经数控精密磨削,锋利度较高,搭配TiCN涂层的硬度和耐热性,苏氏TiCN 先端丝攻能够长时间加工下也不易变钝,保持丝攻的切削效率。苏氏TiCN 先端丝攻的先端排屑设计让碎屑直接排出加工区,能够减少对苏氏TiCN 先端丝攻的磨损与冲击,大幅降低苏氏TiCN 先端丝攻折断概率,为生产保驾护航。直槽丝锥在加工铸铁等脆性材料时表现出色,脆性材料产生的切屑多,直槽能够快递带出碎屑,防止切屑堆积。佛山丝锥现货
攻丝扭矩监测技术是一种通过实时监测攻丝过程中的扭矩变化来判断丝锥磨损状态和加工质量的技术。攻丝扭矩是攻丝过程中的重要参数之一,它直接反映了切削力的大小和丝锥的工作状态。通过监测攻丝扭矩,可以及时发现丝锥的异常磨损、折断等问题,避免加工质量问题和设备损坏。攻丝扭矩监测技术主要有以下几种:① 应变片式扭矩传感器:应变片式扭矩传感器是一种常用的扭矩监测传感器,它通过测量丝锥刀柄上的应变来间接测量扭矩。应变片式扭矩传感器具有测量精度高、响应速度快等优点,但安装复杂,成本较高。② 磁电式扭矩传感器:磁电式扭矩传感器是一种非接触式扭矩监测传感器,它通过测量磁场的变化来间接测量扭矩。磁电式扭矩传感器具有安装简单、使用寿命长等优点,但测量精度相对较低。③ 电流监测法:电流监测法是一种通过监测机床主轴电机的电流变化来间接测量扭矩的方法。电流监测法具有安装简单、成本低等优点,但测量精度受机床电气系统的影响较大。④ 功率监测:功率监测法是一种通过监测机床主轴电机的功率变化来间接测量扭矩的发法子。功率监测法具有测量精度较高、不受机床电气系统影响等优点,但需要额外的功率监测设备。佛山丝锥现货苏氏先端丝攻其优异的排屑和切削性能,使得加工过程顺畅,能够实现更高的切削速度和进给量,提高加工效率。
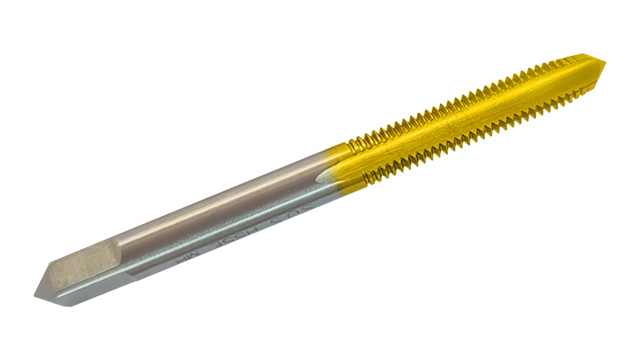
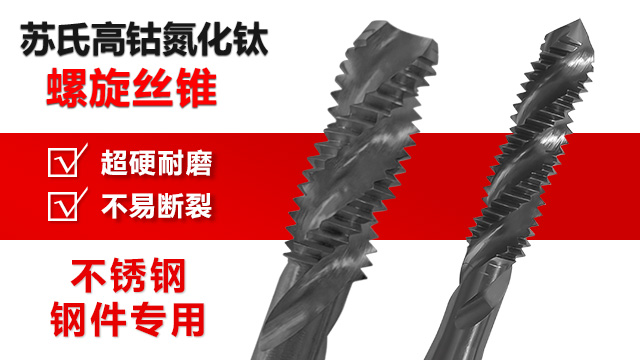
螺旋丝攻特点:苏氏螺旋丝攻的螺旋槽设计是其一行特性。在切削过程中,切屑会沿着螺旋槽向上或向下排出(根据螺旋方向而定),这种排屑方式能够将切屑从加工区域带出,特别适合盲孔加工,因为在盲孔中,切屑无法像通孔那样直接排出,苏氏螺旋丝攻的排屑方式解决了这一问题。同时,螺旋槽的设计还能增加丝攻的切削刃长度,有助于提高切削效率。在加工一些粘性较大的材料时,苏氏螺旋丝攻能够较好地将切屑排出,避免切屑粘附在丝锥上,影响加工质量和丝锥寿命。
不同涂层的成本适配性:镀钛涂层和氮化钛涂层的苏氏丝锥在成本上存在差异,可根据加工需求灵活选择。镀钛丝锥的生产成本相对较低,适合一般难加工材料的常规加工,如不锈钢管道的连接螺纹加工,其性能足以满足日常使用中的强度和精度要求,成本相对适中。氮化钛丝锥由于涂层工艺复杂,成本稍高,但在高硬度、高温度等严苛加工环境中能保证稳定的加工效果,如高温合金零件的螺纹加工,虽然价格略高,但可减少因丝锥损坏导致的工件报废,长期来看反而降低了综合成本。这种成本适配性满足了不同预算下的加工需求,无论是小型加工厂的零星生产,还是大型企业的批量精密加工,都能找到合适的选择。丝锥的耐用度是衡量其性能的重要指标,通过优化材料、涂层和几何参数,可显著提高丝锥的使用寿命。

苏氏TiCN 螺旋丝攻专为难加工材料设计,采用含钴高速钢材打造,基材硬度与韧性完美平衡。表面 TiCN 涂层赋予其苏氏TiCN 螺旋丝攻出色的耐磨性和抗高温性能,可承受不锈钢加工时剧烈摩擦产生的切削热,能够避免因退火热而导致丝攻软化。苏氏TiCN 螺旋丝攻经数控精密磨制的刃口锋利无比,在加工不锈钢等一些难加工材料时切削快,提升加工效率。苏氏TiCN 螺旋丝攻的大容量螺旋槽设计确保了排屑流畅,能够避免卡屑导致的丝攻折断,延长了丝攻的使用寿命,是不锈钢等硬料加工的理想之选。先端丝攻的排屑方向在加工通孔时,切屑能直接从孔的另一端排出,适合加工长通孔或需要贯穿螺纹的工件。佛山丝锥现货
丝锥的螺旋角方向分为右旋和左旋,右旋丝锥用于加工右旋螺纹,左旋丝锥则用于加工左旋螺纹或用于断屑。佛山丝锥现货
控制攻丝过程中振动的技术措施主要有以下几种:① 采用减振装置:在机床或丝锥夹头上安装减振装置,如阻尼器、减振垫等,可有效减少振动。② 优化切削参数:选择合适的切削速度、进给量和切削深度,避免切削力过大引起振动。③ 使用刚性好的刀具系统:选择刚性好的丝锥和夹头,确保刀具系统的整体刚性。④ 采用分步攻丝:对于大直径螺纹或深孔攻丝,可采用分步攻丝的方法,减小每次切削的切削力,降低振动。⑤ 监控加工过程:实时监控攻丝过程中的振动情况,当振动超过允许范围时,及时调整加工参数或采取其他措施。通过以上技术措施,可以有效控制攻丝过程中的振动,提高螺纹加工质量和丝锥使用寿命。佛山丝锥现货