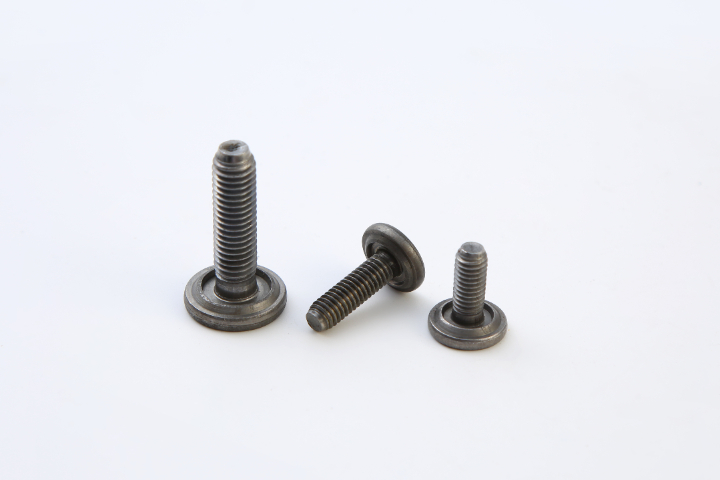
- 品牌
- 万胜紧固件,万胜非标件
- 型号
- M3~M10
- 材质
- 10B21
焊接过程:精细把控参数,奠定质量基础焊接参数的合理性直接决定焊接点的熔合质量,不同材质、规格的焊接螺钉需匹配差异化参数,注意事项如下:热输入把控:避免过烧与未熔合热输入(电流×电压/焊接速度)过大时,焊接点会出现“过烧”——金属晶粒粗大,脆性增加,易产生裂纹;热输入过小时,螺钉与母体材料无法充分熔合,形成“未熔合”缺陷,连接强度大幅下降。例如:直径M8的Q235碳钢焊接螺钉(电弧焊),需把控电流120-150A、电压18-20V、焊接速度5-8cm/min,确保熔深达到3-4mm(约为螺钉直径的1/2);而直径M8的304不锈钢焊接螺钉(氩弧焊),需降低电流至80-100A、电压10-12V,避免热输入过大导致晶间腐蚀。此外,电阻焊场景需把控“通电时间”与“电极压力”:薄板材(如1mm碳钢)焊接时,通电时间50-80ms、压力,防止压力过小导致接触不良,或压力过大压溃板材。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,期待您的来电。重庆焊接螺钉价格合理
按环境类型分类:针对性选型策略不同环境的中心需求不同,需从“材质选择”“结构设计”“焊接工艺匹配”三个维度制定选型方案,以下为六大典型环境的具体策略:潮湿/户外环境(如户外路灯支架、雨水管道固定)中心需求:抗潮湿锈蚀、耐大气腐蚀材质选择:优先选304不锈钢:含18%Cr、8%Ni,表面形成致密氧化膜,可耐受户外潮湿空气、雨水侵蚀,成本适中,是户外非强腐蚀场景的优先;预算有限可选热镀锌碳钢:在Q235碳钢表面镀锌(锌层厚度≥85μm),锌层牺牲阳极保护基材,但锌层易因碰撞破损,需定期补涂防锈漆(每年1次)。结构设计:头部选扁圆头或沉头:减少雨水在头部堆积,降低锈蚀;杆部可加“凸缘”:增大焊接接触面积,同时阻挡雨水渗入焊接点缝隙。焊接工艺:采用电弧焊(低氢型焊条J427)或氩弧焊:避免焊接点产生气孔(潮湿环境易引入水分),焊接后需及时清理焊渣,喷涂户外防锈漆(如丙烯酸聚氨酯漆)。 进口焊接螺钉批发价温州万胜紧固件有限公司为您提供汽配螺丝,有想法可以来电咨询。
焊接螺钉的选型需紧密匹配使用环境的中心需求,若忽略环境因素(如腐蚀、温度、载荷、卫生要求等),易导致螺钉过早失效,甚至引发设备故障。本文将围绕“环境影响因素拆解—对应选型策略—典型场景案例”的逻辑,提供一套可落地的焊接螺钉选型方法,帮助你精细匹配不同应用环境。选择适合特定环境的焊接螺钉,中心是“以环境需求为导向,匹配材质、结构、工艺的协同性”——先拆解环境中的腐蚀、温度、载荷等关键变量,再针对性选择材质(抗腐蚀/耐高温)、优化结构(防堆积/抗疲劳)、匹配焊接工艺(防裂纹/保卫生),通过测试验证确保性能达标。只有避免“一刀切”选型,才能让焊接螺钉在目标环境中稳定发挥作用,延长设备使用寿命,降低维护成本。
短期保存(1-3个月,如成品库存、运输过程)短期保存的重点是“临时防护,防止运输与存储中的磕碰、受潮”:防锈处理:基础防护碳钢焊接点需立即做临时防锈:可喷涂“快干型防锈油”(如硬膜防锈油,膜厚5-10μm)或缠绕“防锈纸”(含气相防锈剂),避免裸露在空气中生锈;不锈钢焊接点若表面有氧化皮,需用酸洗膏清理后,喷涂一层薄薄的不锈钢保护剂,防止手印(汗液含盐分)腐蚀。包装与存放:避免物理损伤单个带焊接点的工件(如支架、配件)需用气泡膜包裹,防止运输中碰撞导致焊接点变形;批量存放时,需分层摆放,层间用木板隔离,避免工件堆叠挤压焊接点(尤其是薄板材焊接点,易因挤压断裂)。存放环境需满足“室温(5-30℃)、相对湿度≤60%、通风良好”,避免存放在地下室(潮湿)或靠近热源(如暖气)的位置,防止焊接点因温湿度剧烈变化产生冷凝水。 焊接螺钉,就选温州万胜紧固件有限公司,有需要来到我司咨询。
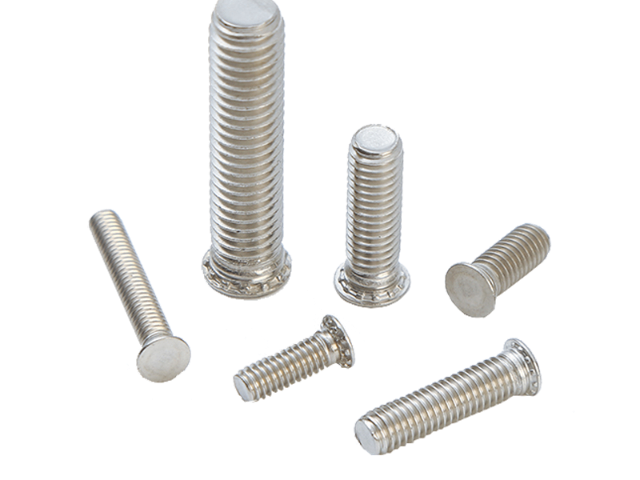
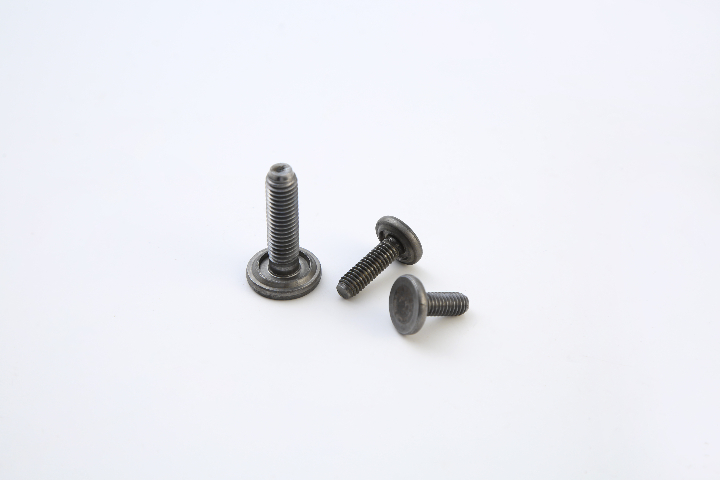
按头部结构分类圆柱头焊接螺钉:头部为圆柱形,杆部与头部过渡平滑,适用于对连接表面平整度要求不高的场景,如普通机械支架、管道固定等。六角头焊接螺钉:头部为正六边形,便于焊接后通过扳手进行辅助调整或拆卸(部分可拆式设计),常用于需要后续维护或调整的连接部位,如设备底座、电机固定等。扁圆头焊接螺钉:头部呈扁圆形,焊接后表面凸起较低,能减少对周围部件的干涉,适用于空间狭小或对外观平整度有一定要求的场景,如汽车内饰件、家具五金件等。 焊接螺钉,就选温州万胜紧固件有限公司,有想法的可以来电咨询。进口焊接螺钉批发价
焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您来电咨询。重庆焊接螺钉价格合理
低温环境(如低温储罐、冷藏设备、极地工程)中心需求:低温韧性(避免脆断)、抗低温腐蚀材质选择:-40~-100℃环境选低温钢:低温韧性优异,-100℃时冲击功≥27J,可避免低温下脆断,适用于液氮储罐、冷链设备;-100~-196℃环境选9Ni钢:可在液氮温度(-196℃)下保持良好韧性,常用于低温压力容器、航天设备低温部件;避免选普通碳钢(Q235):Q235在-20℃以下韧性急剧下降,易发生低温脆断,引发安全事件。结构设计:头部与杆部“平缓过渡”:避免直角过渡(易产生应力集中,低温下易开裂);焊接点需“全熔透”:确保焊接点无内部缺陷(如未熔合),降低低温下的裂纹。焊接工艺:采用氩弧焊(低温钢焊丝ERNiCrMo-3):焊接过程中把控层间温度≤150℃,避免过热影响低温韧性;焊接后做“低温冲击试验”,验证焊接点在目标低温下的韧性是否达标。 重庆焊接螺钉价格合理


- 江西什么是焊接螺钉 2026-10-15
- 宁夏焊接螺钉价格 2026-10-14
- 附近哪里有焊接螺钉零售 2026-10-13
- 耐用焊接螺钉推荐货源 2026-10-13
- 国产焊接螺钉多少钱 2026-10-12
- 天津常规焊接螺钉 2026-10-12
- 湖南国内焊接螺钉 2026-10-12
- 河北进口焊接螺钉 2026-10-11
- 陕西焊接螺钉工厂直销 2026-10-11
- 贵州焊接螺钉价格 2026-10-11
- 广东焊接螺钉批发厂家 2026-10-11
- 中国台湾焊接螺钉多少钱 2026-10-11