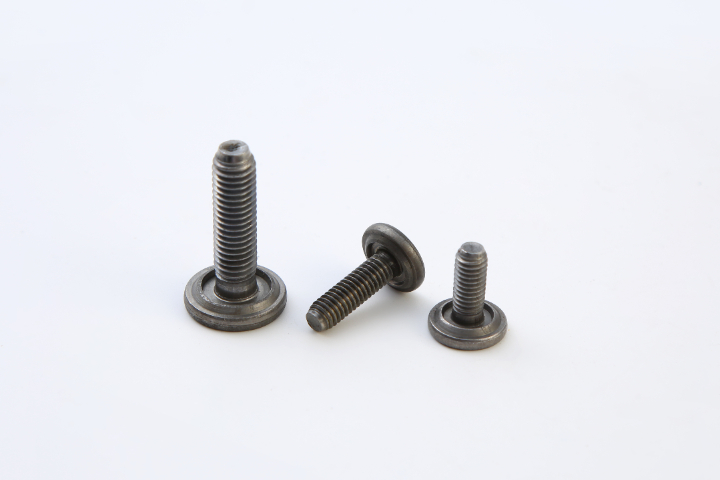
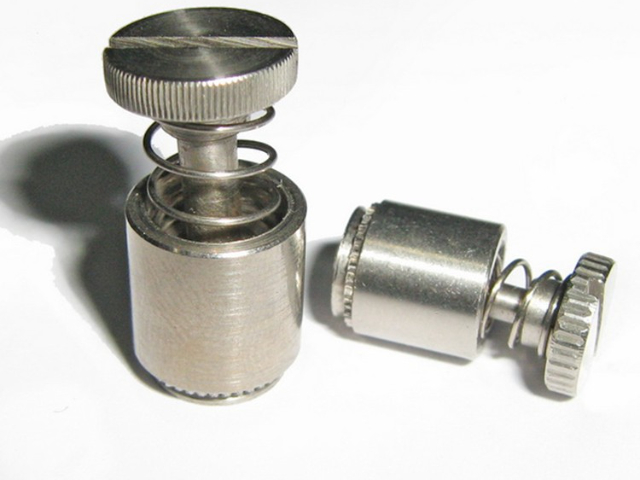
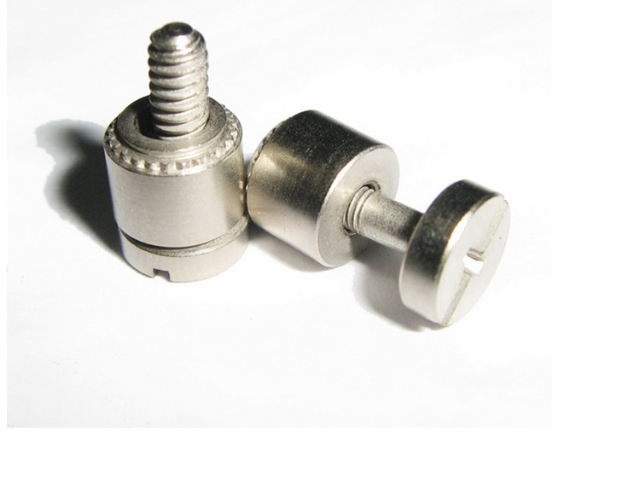
- 品牌
- 万胜紧固件,万胜非标件
- 型号
- M3~M10
- 材质
- 10B21
常见问题及解决措施虚焊/假焊:表现为焊缝表面看似连接,实际内部未形成结合,受力后易脱落。主要原因是材料表面清理不彻底、焊接电流过小或焊接时间不足。解决措施:加强焊接前的材料清理,适当提高焊接电流或延长焊接时间,确保焊接部位充分熔化。焊缝裂纹:焊接后焊缝或热影响区域出现裂纹,多因焊接参数不当(如电流过大、冷却速度过快)、母体材料含碳量过高或焊接后未及时冷却所致。解决措施:调整焊接参数,把控冷却速度(如对厚板材进行预热或焊后缓冷),选择低氢型焊接材料,减少裂纹产生。母体材料变形:焊接过程中母体材料出现弯曲、翘曲等变形,主要是因局部受热不均或焊接顺序不合理。解决措施:采用对称焊接、分段焊接的方式,缩小热影响区域;对易变形材料,焊接前进行预热处理,或在焊接后使用矫正工具进行整形。 焊接螺钉,就选温州万胜紧固件有限公司,欢迎您莅临。河南碳钢焊接螺钉
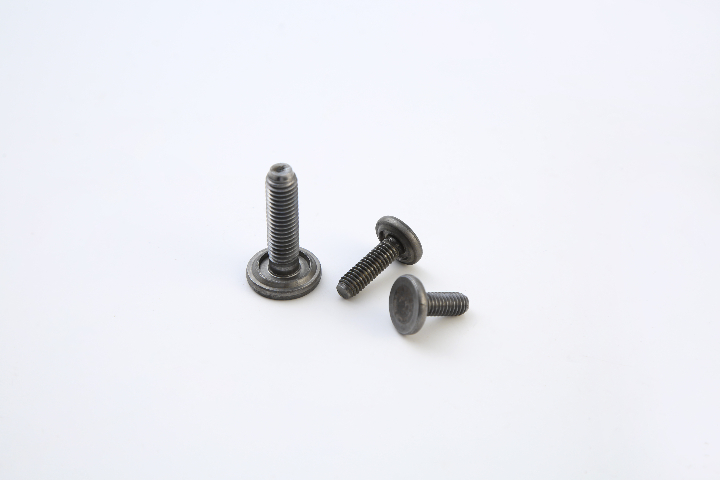
普通螺钉:间隙易积污,腐蚀比普通螺钉的螺纹咬合处存在微小间隙(通常),易积存水分、灰尘或腐蚀性介质,形成“局部腐蚀环境”,加速螺纹锈蚀。例如在户外潮湿环境中,未做特殊处理的碳钢普通螺钉,3-6个月就会出现明显锈迹,1-2年可能因锈蚀导致螺纹卡死,无法拆卸;即使采用镀锌处理(常见防腐方式),若锌层破损(如安装时划伤),会引发“电偶腐蚀”,腐蚀速率反而加快。因此,普通螺钉若用于恶劣环境,需额外搭配防水垫片、密封胶或采用高成本的防腐处理(如达克罗涂层),且使用寿命仍远短于焊接螺钉。 西藏焊接螺钉配送温州万胜紧固件有限公司致力于提供焊接螺钉,期待您的光临。
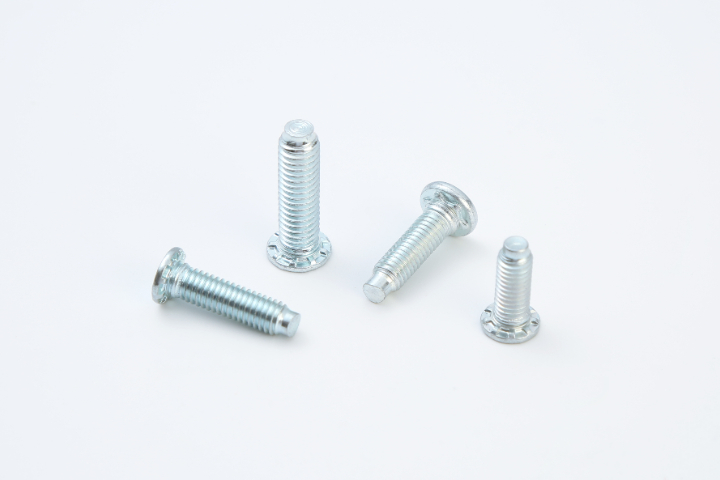
质量检测:多维度验证焊接点性能焊接点需通过“外观检测、力学检测、无损检测”三重验证,确保质量达标:外观检测:直观排查表面缺陷焊接后冷却至室温,用肉眼或放大镜(10倍)观察:合格焊接点应满足“焊缝连续均匀,无裂纹、气孔、夹渣,焊缝高度符合设计要求(通常为螺钉直径的1/2-2/3)”;若发现焊缝表面凹陷、凸起或咬边(母体材料被电弧烧出缺口),需及时补焊或打磨修复。力学检测:验证承载能力关键部位(如建筑钢结构、重型机械)的焊接点需抽样做“拉力试验”或“剪切试验”:拉力试验时,施加轴向拉力直至焊接点失效,记录**大拉力值,需不低于螺钉额定抗拉强度的90%;剪切试验需模拟实际受力方向,确保焊接点抗剪切强度达标(如M10碳钢焊接点抗剪切强度≥200MPa)。无损检测:排查内部缺陷隐蔽部位(如设备内部焊接点)或重要场景(如化工反应釜)需做无损检测:超声波检测可排查焊接点内部的未熔合、夹渣(检测深度可达50mm);X射线检测可精细固位微小裂纹。
强腐蚀环境(如海洋工程、化工车间、酸洗设备)中心需求:抗盐雾、抗酸性/碱性介质腐蚀材质选择:海洋环境优先316L不锈钢:含2%Mo,可抵御海水盐分导致的点蚀、缝隙腐蚀,长期浸泡盐雾环境的腐蚀速率≤/年;化工酸性环境选哈氏合金C276:耐受酸、盐酸等强腐蚀介质,适用于反应釜、酸洗槽等极端场景,但成本较高(约为304不锈钢的8-10倍);避免选碳钢或普通不锈钢(304):碳钢在强腐蚀环境中1-3个月即锈蚀失效,304不锈钢在含氯介质(如海水)中易产生晶间腐蚀。结构设计:焊接点需“平滑过渡”:避免尖锐边角(易产生应力腐蚀),可采用“圆角头部+无棱角杆部”设计;额外加“密封结构”:在焊接点周边涂抹硅酮密封胶(耐腐蚀性型号),彻底隔绝腐蚀介质渗入。焊接工艺:采用氩弧焊(ER316L焊丝):氩气纯度≥,防止焊接过程中空气侵入导致氧化;焊接后做“钝化处理”(用5%硝酸溶液浸泡30分钟),修复焊接破坏的氧化膜。 温州万胜紧固件有限公司为您提供汽配丝,有需要可以来电咨询。
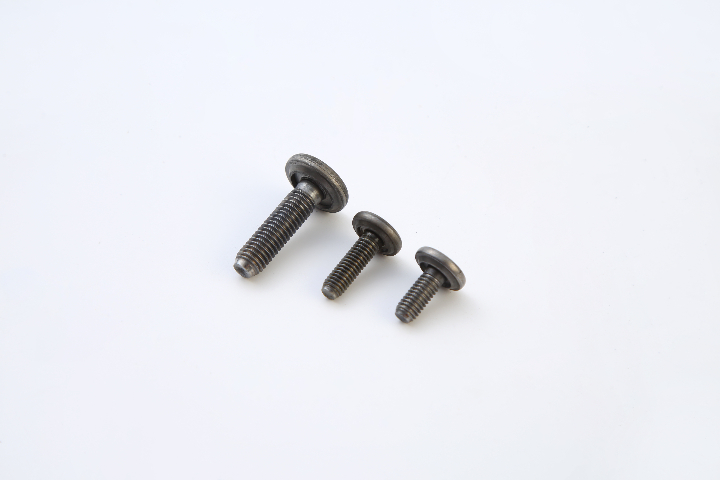
原材料准备:奠定产品性能基础原材料的选择与预处理是制造质量焊接螺钉的第一步,需根据螺钉的材质需求(如碳钢、不锈钢、合金钢)筛选适配的金属原料,并进行前期处理,确保后续加工稳定性。原材料选型:匹配使用场景需求不同材质的焊接螺钉对应不同的原料规格,选型标准围绕“化学成分”与“力学性能”展开:碳钢焊接螺钉:选用低碳钢盘条(如Q235、20#钢),要求含碳量≤(保证可焊性,避免焊接时产生裂纹),硫、磷含量≤(减少脆性,提升韧性);盘条的抗拉强度需≥375MPa,伸长率≥25%,确保后续成型时不易断裂。不锈钢焊接螺钉:304不锈钢选用SUS304盘条(含Cr18%-20%、Ni8%-10%),316L不锈钢选用SUS316L盘条(额外含Mo2%-3%、碳≤),需通过光谱分析验证元素含量,避免因成分不达标导致抗腐蚀性能下降。合金钢焊接螺钉:40Cr合金钢选用40Cr盘条(含、),1Cr5Mo耐热钢选用对应成分盘条,原料需经调质处理(淬火+高温回火),确保硬度(HRC28-32)与高温强度达标。 焊接螺钉,就选温州万胜紧固件有限公司,有需要可来电咨询哦。重庆焊接螺钉厂家
焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您来电咨询。河南碳钢焊接螺钉
焊接端处理:优化焊接熔合性能焊接螺钉的杆部下端(焊接端)需进行特殊处理,确保焊接时能与母体材料良好熔合,常用处理方式如下:粗糙化处理:对于碳钢焊接螺钉,通过“喷砂”(用石英砂或氧化铝砂,压力)使焊接端表面粗糙度达Ra5-10μm,增大焊接接触面积,提升熔合强度;对于不锈钢焊接螺钉,可通过“化学蚀刻”(用10%liu酸溶液浸泡5-10分钟)在焊接端形成微小凹坑,增强熔合效果。倒角处理:用“倒角刀”将焊接端边缘倒成45°角(倒角尺寸),避免焊接时边缘产生应力集中,同时便于焊接时固位(确保螺钉与母体材料垂直)。 河南碳钢焊接螺钉


- 江西什么是焊接螺钉 2026-10-15
- 宁夏焊接螺钉价格 2026-10-14
- 附近哪里有焊接螺钉零售 2026-10-13
- 耐用焊接螺钉推荐货源 2026-10-13
- 国产焊接螺钉多少钱 2026-10-12
- 天津常规焊接螺钉 2026-10-12
- 湖南国内焊接螺钉 2026-10-12
- 河北进口焊接螺钉 2026-10-11
- 陕西焊接螺钉工厂直销 2026-10-11
- 贵州焊接螺钉价格 2026-10-11
- 广东焊接螺钉批发厂家 2026-10-11
- 中国台湾焊接螺钉多少钱 2026-10-11