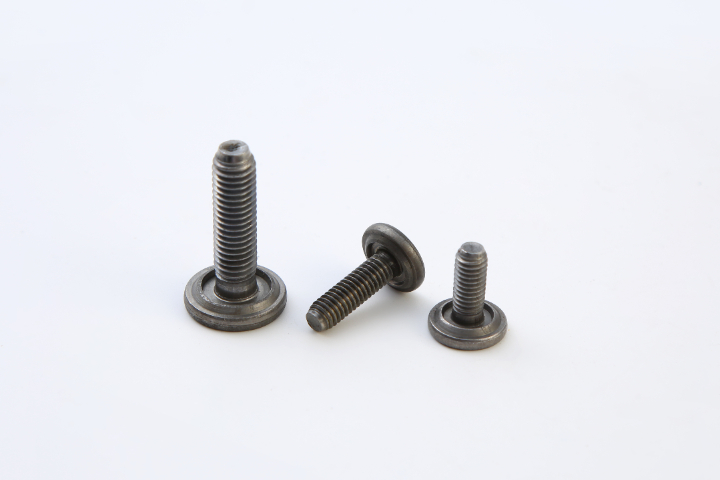
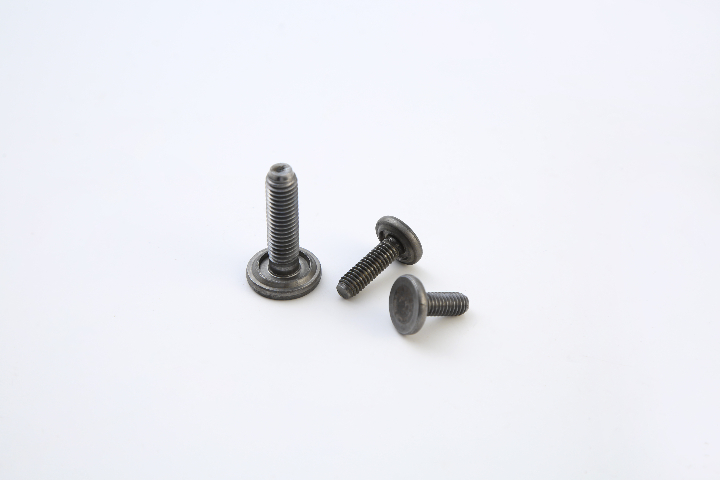
- 品牌
- 万胜紧固件,万胜非标件
- 型号
- M3~M10
- 材质
- 10B21
常见选型误区与规避建议误区1:“只看材质,忽略焊接工艺”——如316L不锈钢用普通电弧焊(非氩弧焊),导致焊接点晶间腐蚀,抗腐蚀能力下降;规避:选型时同步确认焊接工艺,确保材质与工艺匹配,必要时要求供应商提供焊接工艺指导书。误区2:“追求**度,忽视环境韧性”——如低温环境选40Cr钢(强度但低温韧性差),导致低温脆断;规避:高载荷与极端温度(高低温)叠加环境,需同时关注强度与韧性,优先选兼顾两者的材质(如低温钢)。误区3:“卫生环境选普通304不锈钢”——普通304含碳量较高(≤),长期高温易产生晶间腐蚀,且表面抛光精度不足;规避:卫生环境需选“食品级316L不锈钢”,并要求供应商提供卫生认证(如FDA认证),确保表面抛光精度达标。温州万胜紧固件有限公司为您提供汽配螺丝,期待您的光临。实用焊接螺钉报价
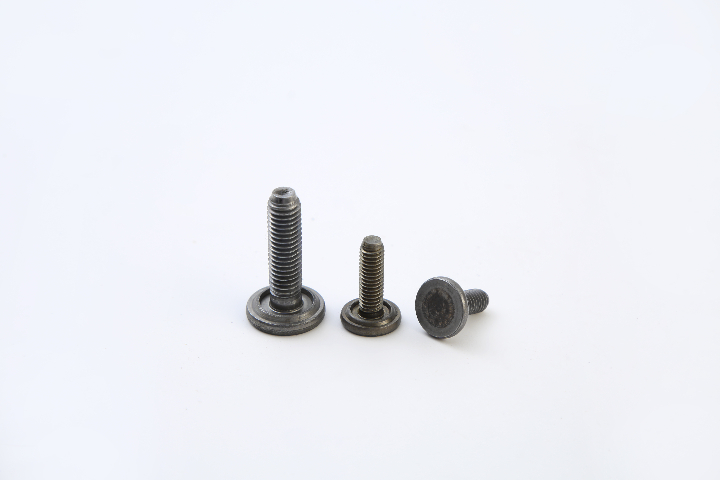
高载荷/振动环境(如重型机械、汽车底盘、矿山设备)中心需求:强度(抗拉/抗剪切)、抗疲劳、抗振动松动材质选择:中高载荷选40Cr合金结构钢:经调质处理(淬火+高温回火)后,抗拉强度达980MPa,抗剪切强度达580MPa,适用于工程机械支架;高冲击载荷选Q690低合金强度钢:屈服强度≥690MPa,抗冲击能力强,适用于矿山机械、汽车防撞梁等场景;避免选低碳钢(Q235):Q235抗拉强度*375-500MPa,长期振动易产生疲劳裂纹,导致连接失效。结构设计:头部选六角头:焊接后可通过扳手辅助加固,增强预紧力;杆部加“加强筋”:在焊接点与杆部过渡处增加环形加强筋,提升抗疲劳能力,延长疲劳寿命。焊接工艺:采用电弧焊(低氢型焊条J507):低氢焊条可减少焊接点氢含量,避免氢致裂纹(高载荷下易扩展);焊接后做“超声波检测”,排查内部疲劳裂纹;多螺钉焊接时采用“对称焊接顺序”,减少振动导致的应力集中。创新焊接螺钉厂家电话焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,竭诚为您。
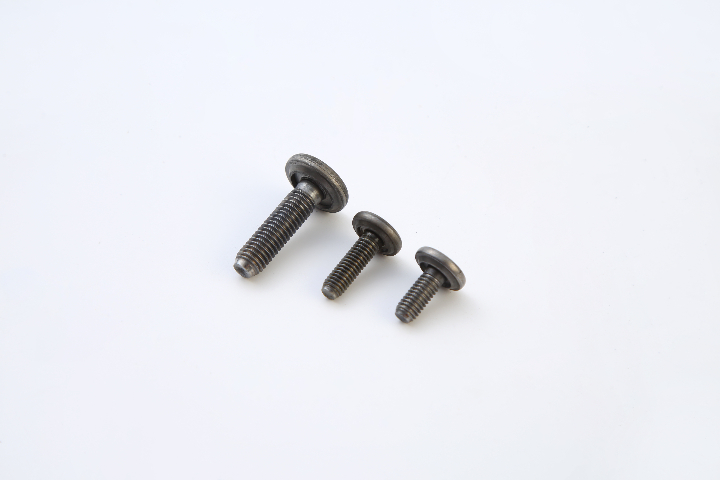
焊接后的后续处理外观检查:焊接完成后,首先观察焊缝的外观质量,正常焊缝应呈现均匀、连续的鱼鳞状或光滑曲线,无裂纹、气孔、夹渣、未焊透等缺陷。若发现焊缝表面有凹陷、凸起或杂质,需及时进行补焊或打磨处理。冷却与清理:焊接后需让工件自然冷却至室温,避免高温状态下对工件进行搬运或后续加工,防止焊缝因温差过大产生裂纹。冷却后,若为电弧焊接,需使用敲渣锤焊缝表面的焊渣,再用砂纸或砂轮打磨焊缝,使其表面平整,减少应力集中。防锈处理:对于碳钢等易生锈的材料,焊接后需及时进行防锈处理,如喷涂防锈漆、镀锌或涂抹防锈油,避免焊缝及周围区域因暴露在空气中而生锈,影响使用寿命。
焊接后:处理与检测保证质量及时清理与防腐:焊接后冷却至室温(避免高温清理导致变形),电弧焊需用敲渣锤去除焊渣,再用砂纸打磨焊缝至光滑;碳钢螺钉需立即做防锈处理(如喷涂防锈漆、浸锌),不锈钢螺钉若焊接后出现氧化皮,可用酸洗膏清理,复原钝化膜。质量检测不可少:外观检测:焊缝应连续、均匀,无裂纹、气孔、夹渣、未焊透等缺陷,焊缝高度符合设计要求(通常为螺钉直径的1/2-2/3);力学检测:关键部位需做拉力试验(如建筑钢结构焊钉,需抽样测试抗拉强度是否达标)或敲击试验(用小锤轻敲焊缝,无清脆回声则可能存在虚焊);无损检测:重要设备(如化工反应釜)的焊接螺钉需做超声波检测或X射线检测,排查内部缺陷。变形矫正(必要时):若焊接后母体材料出现轻微变形(如薄板材翘曲),可采用机械矫正(如用夹具加压)或火焰矫正(局部加热至600-800℃,缓慢冷却),但不锈钢材质避免火焰矫正(易导致脆化)。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,有需要可以来电咨询。
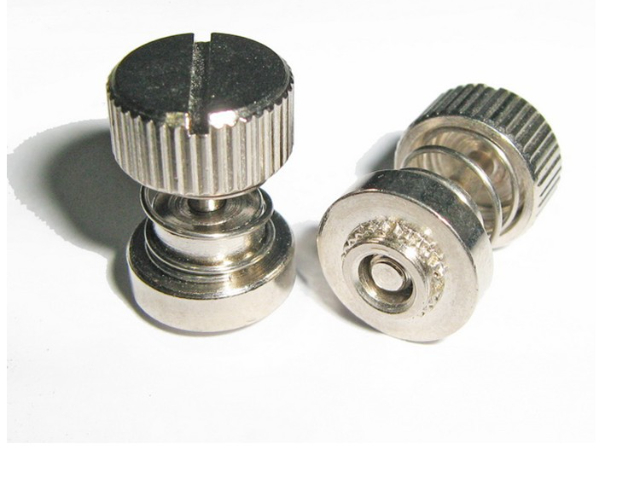
普通螺钉:强度依赖预紧力,存在传递损耗普通螺钉依靠“螺纹咬合的预紧力”实现紧固,力的传递需通过螺纹接触面的摩擦力,存在一定损耗;且强度受限于螺纹的牙型强度、母体材料的螺纹承载能力(如塑料、木材等软质材料易“滑牙”)。同规格(M10、Q235碳钢)的普通螺钉,若配合钢制螺母使用,抗拉强度约150-250MPa,抗剪切强度约100-200MPa,为焊接螺钉的50%-60%;若母体材料为铝合金(如6061),抗拉强度会进一步降至100-180MPa,抗剪切强度降至80-150MPa。此外,普通螺钉的强度还受预紧力把控——若预紧力不足,易因载荷超过摩擦力导致连接松动;若预紧力过大,可能引发螺纹变形或断裂,进一步限制了强度发挥。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,欢迎您的来电。实用焊接螺钉报价
焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您的到来。实用焊接螺钉报价
按焊接方式分类电弧焊接螺钉:这类螺钉需配合电弧焊机使用,通过螺钉与母体材料之间产生的电弧高温,将两者接触部位熔化并形成焊缝。其特点是焊接强度高、适配材料范围广(如碳钢、低合金钢),常用于建筑钢结构、重型机械等对连接强度要求较高的场景;缺点是对操作人员技术要求较高,且焊接后需进行除渣、打磨等后续处理。电阻焊接螺钉:利用电流通过螺钉与母体材料接触部位产生的电阻热,使局部金属熔化并加压形成连接。该类型焊接速度快、无焊渣产生,且焊接过程相对好,适用于汽车车身、家电外壳等薄板材的批量装配场景。不过,电阻焊接对母体材料的厚度和表面平整度要求较高,且不适用于厚度过大或导电性较差的材料。储能焊接螺钉:通过电容储存电能,瞬间释放电流产生高温完成焊接。其特点是焊接时间极短(通常在毫秒级)、热影响区域小,能避免母体材料因高温产生变形,特别适合精密仪器、电子元件等对尺寸精度要求高的连接场景。 实用焊接螺钉报价


- 江西什么是焊接螺钉 2026-10-15
- 宁夏焊接螺钉价格 2026-10-14
- 附近哪里有焊接螺钉零售 2026-10-13
- 耐用焊接螺钉推荐货源 2026-10-13
- 国产焊接螺钉多少钱 2026-10-12
- 天津常规焊接螺钉 2026-10-12
- 湖南国内焊接螺钉 2026-10-12
- 河北进口焊接螺钉 2026-10-11
- 陕西焊接螺钉工厂直销 2026-10-11
- 贵州焊接螺钉价格 2026-10-11
- 广东焊接螺钉批发厂家 2026-10-11
- 中国台湾焊接螺钉多少钱 2026-10-11