手用丝锥是丝锥的一种重要类型,主要适用于手动操作场景。在小批量生产或者维修工作中,手用丝锥经常大显身手。它一般由碳素工具钢或合金工具钢通过滚牙(或切牙)工艺制成。与机用丝锥相比,手用丝锥的制造精度可能稍低,但它胜在操作灵活,不需要借助复杂的机床设备。在一些空间有限、无法使用机床的场合,或者对加工精度要求不是特别苛刻的情况下,手用丝锥凭借其便携、易用的特点,成为了工人师傅们的得力助手,能够准确地加工出满足需求的内螺纹 。浙江欣兴工具股份有限公司致力于提供丝锥 ,竭诚为您服务。宁波螺尖丝锥上门服务
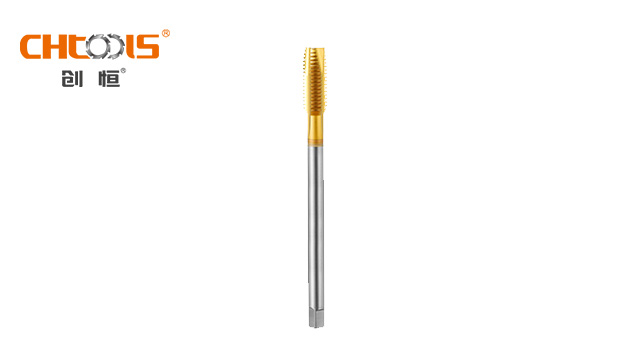
不锈钢盲孔深螺纹加工需采用加长切削锥丝锥。当不锈钢盲孔深度超过 3 倍直径时,普通丝锥的切削锥长度不足,无法有效将切屑排出孔外,容易造成丝锥堵塞。加长切削锥不锈钢丝锥将切削锥长度增加至普通丝锥的 1.5-2 倍,使切屑能在更长的距离内被引导排出。同时,其校准部分长度相应缩短,减少了与螺纹表面的摩擦面积,降低了切削温度。在加工不锈钢阀体深盲孔螺纹时,加长切削锥丝锥可一次性完成加工,无需中途退刀排屑,提高了加工效率和螺纹质量稳定性。机用丝锥非标定制丝锥 ,就选浙江欣兴工具股份有限公司,有想法的可以来电咨询!
轮毂丝锥是专门用于加工汽车轮毂螺栓孔的高精度螺纹刀具,其设计需兼顾**度和高效率。由于轮毂通常采用合金钢或铝合金材质,丝锥必须具备优异的耐磨性和抗冲击性能。常见的轮毂丝锥采用粉末冶金高速钢或超细晶粒硬质合金材质,并经过特殊的真空热处理工艺提升硬度与韧性。这类丝锥通常具有较大的螺旋角,以优化排屑效果,避免在盲孔加工中切屑堆积导致螺纹损伤。涂层技术如TiAlN的应用可明显提升丝锥在高温切削条件下的稳定性,延长使用寿命。
模具行业的定位螺母加工需要高精度螺母丝锥。模具定位螺母用于保证模具型腔的相对位置精度,螺纹的位置度误差需控制在 0.01-0.02mm 以内。模具专门用的螺母丝锥采用整体磨削工艺,工作部分的径向跳动不超过 0.003mm,确保加工出的螺纹具有较高的同轴度。其柄部与工作部分的同轴度控制在 0.005mm 以内,减少攻丝时的偏摆。在加工模具用 Cr12MoV 合金工具钢螺母时,配合精密攻丝机使用,可实现螺纹与螺母外圆的高精度同轴,满足模具定位的严苛要求。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,欢迎您的来电!
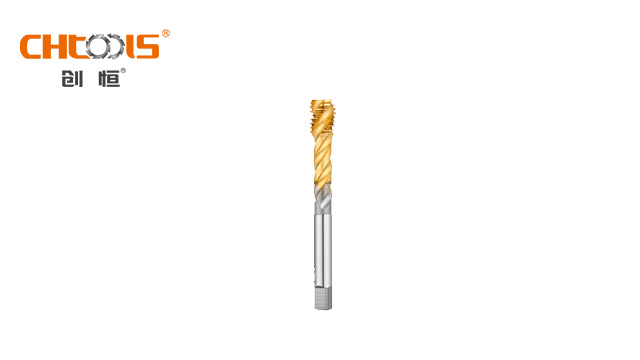
螺旋槽丝锥的独特之处在于其切削刃呈螺旋状分布。这一巧妙设计让它在加工中展现出诸多优势,尤其擅长加工不通孔螺纹,也就是盲孔。在加工时,切屑会顺着螺旋槽向上排出,有效避免了切屑在孔内残留,极大地提高了螺纹表面的质量。当加工有色金属,例如铜、铝、镁、锌等硬度相对不高的材料时,可将螺旋角适当增大,如设置在 45 度左右,此时丝锥切削更加锋利,排屑效果更佳。在数控加工中心钻盲孔作业中,螺旋槽丝锥凭借加工速度快、精度高、对中性好等特点,是能明显提升生产效率与产品质量 。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,期待您的光临!南京手用丝锥生产厂家
丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选,有想法的不要错过哦!宁波螺尖丝锥上门服务
不锈钢盲孔加工对丝锥的排屑效率要求严苛。盲孔加工中切屑无法从孔底排出,若排屑不畅会造成丝锥卡死甚至断裂,同时破坏已加工螺纹表面。螺旋槽不锈钢专门的丝锥通过优化螺旋槽升角和槽深,使切屑能沿着螺旋槽顺利向上排出孔外。对于深盲孔加工,可选用加长柄螺旋槽丝锥,其加长的容屑槽能容纳更多切屑,减少中途退刀排屑的次数,提高加工效率。此外,丝锥前端的切削锥角度设计为 15°-20°,可减少切削初始阶段的阻力,避免孔底出现过多切屑堆积。宁波螺尖丝锥上门服务