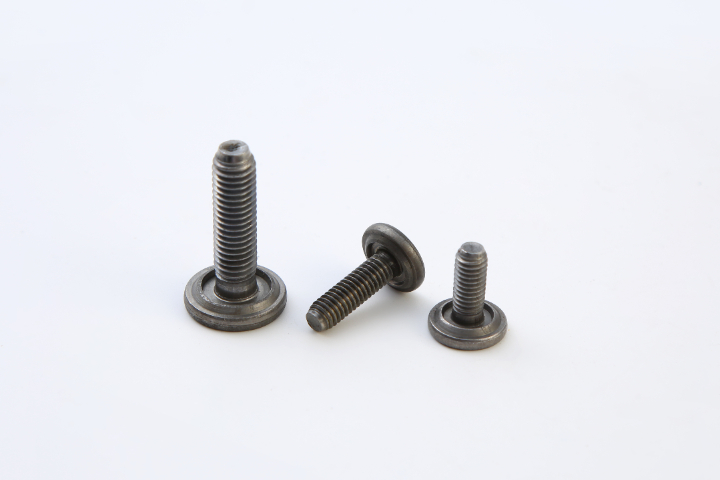
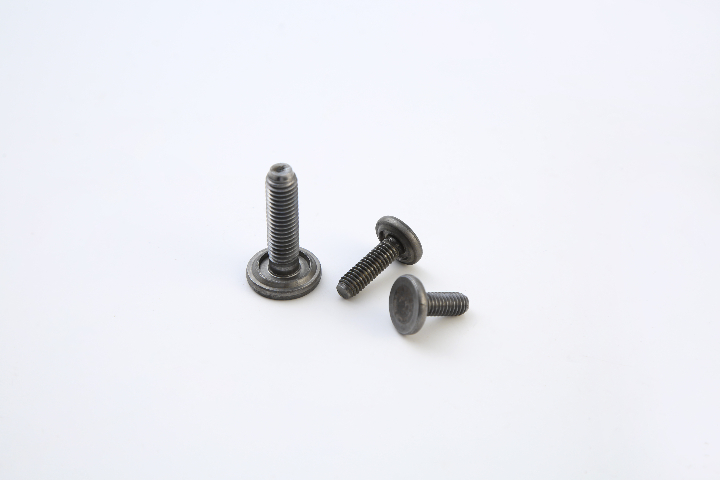
- 品牌
- 万胜紧固件,万胜非标件
- 型号
- M3~M10
- 材质
- 10B21
特殊场景下的焊接点保存要点不同特殊场景对焊接点保存的要求差异较大,需针对性处理:食品行业:卫生级防护食品机械(如输送管道)的不锈钢焊接点,需做“钝化处理”(用硝酸溶液浸泡,形成致密氧化膜);保存时需用食品级防锈油(符合FDA标准),且存放环境需无菌(定期紫外线消毒),防止污染。低温环境(≤-40℃):防止脆化低温储罐的焊接点(材质多为低温合金钢,如钢),保存时需避免反复冻融(温度波动≤20℃/24h),防止焊接点因温度应力脆化;长期存放需覆盖保温层(如聚氨酯保温棉),维持环境温度稳定。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您来我司。湖南焊接螺钉怎么样
焊接中:把控工艺参数,避免缺陷防止焊接变形:根据螺钉规格和母体材料厚度调整热输入——薄板材(≤3mm)用小电流(如电阻焊600-800A)、短时间(50-100ms),避免母体烧穿;厚板材(≥10mm)需分层焊接(电弧焊),每层焊后清理焊渣,把控层间温度(碳钢≤300℃,不锈钢≤200℃),减少热应力导致的变形。此外,多螺钉焊接时采用“对称焊接法”(如对角依次焊接),避免局部集中受热。避免晶间腐蚀(不锈钢特用):不锈钢螺钉焊接时,若热影响区温度在450-850℃区间停留时间过长,会导致铬元素析出,形成贫铬区,丧失耐腐蚀性。措施:使用低碳不锈钢(如316L)或稳定化不锈钢(如321,含钛);焊接时冷却(如焊后喷水冷却,避免长时间高温);采用小直径焊材、短电弧,减少热输入。杜绝虚焊与未焊透:虚焊表现为焊缝表面连接,内部未熔合,受力后易脱落;未焊透表现为焊缝深度不足,强度不足。方法:焊接前确保螺钉与母体表面贴合紧密(间隙≤);电阻焊需保证电极压力均匀,避免接触不良;电弧焊需把控焊枪角度(30-45°),确保熔深达到螺钉直径的1/3-1/2(如M10螺钉熔深≥3mm)。河南焊接螺钉推荐焊接螺钉,就选温州万胜紧固件有限公司,期待您的到来。
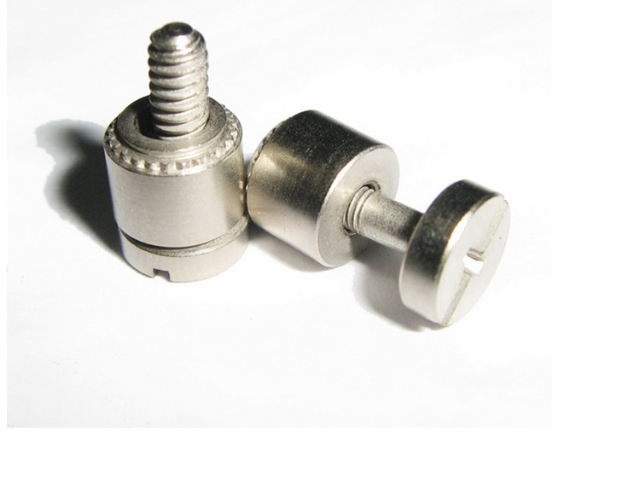
不锈钢焊接螺钉:钝化处理,增强抗腐蚀不锈钢焊接螺钉表面虽有天然钝化膜,但加工过程中可能被破坏,需通过钝化处理修复并强化:酸洗钝化:将螺钉放入“钝化液”(304不锈钢用5%硝酸+2%氢氟酸混合液,316L不锈钢用8%硝酸+1%氢氟酸混合液),在50-60℃下浸泡20-30分钟,去除表面氧化皮,同时形成更致密的氧化铬钝化膜(厚度增至5-8nm);钝化后用清水冲洗至中性(pH=6-7),再烘干(温度120-150℃,时间1小时)。无铬钝化:若需符合RoHS等标准,可采用“无铬钝化液”(主要成分钼酸盐、硅酸盐),在表面形成无铬钝化膜,抗腐蚀性能略低于传统酸洗钝化。
焊接后:处理与检测保证质量及时清理与防腐:焊接后冷却至室温(避免高温清理导致变形),电弧焊需用敲渣锤去除焊渣,再用砂纸打磨焊缝至光滑;碳钢螺钉需立即做防锈处理(如喷涂防锈漆、浸锌),不锈钢螺钉若焊接后出现氧化皮,可用酸洗膏清理,复原钝化膜。质量检测不可少:外观检测:焊缝应连续、均匀,无裂纹、气孔、夹渣、未焊透等缺陷,焊缝高度符合设计要求(通常为螺钉直径的1/2-2/3);力学检测:关键部位需做拉力试验(如建筑钢结构焊钉,需抽样测试抗拉强度是否达标)或敲击试验(用小锤轻敲焊缝,无清脆回声则可能存在虚焊);无损检测:重要设备(如化工反应釜)的焊接螺钉需做超声波检测或X射线检测,排查内部缺陷。变形矫正(必要时):若焊接后母体材料出现轻微变形(如薄板材翘曲),可采用机械矫正(如用夹具加压)或火焰矫正(局部加热至600-800℃,缓慢冷却),但不锈钢材质避免火焰矫正(易导致脆化)。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,期待您的来电。
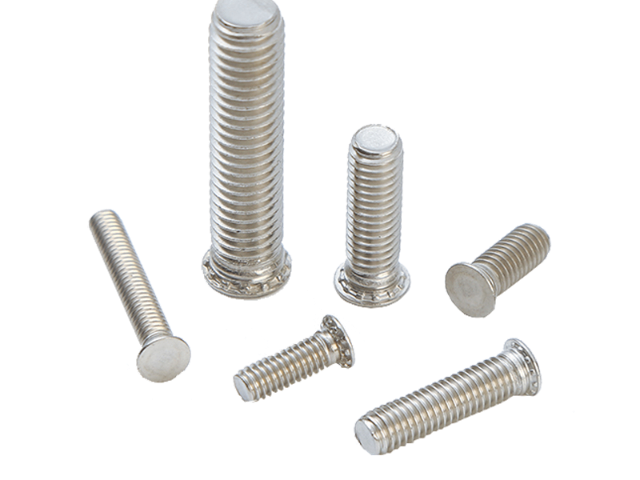
表面处理需平衡“抗腐蚀性能”与“焊接适配性”——既要防止螺钉在存储、运输中生锈,又不能影响焊接时的熔合质量(如部分涂层会在焊接高温下分解,产生气孔)。碳钢焊接螺钉:基础防锈处理碳钢焊接螺钉易生锈,需做防锈处理,但涂层需易在焊接高温下分解,避免影响焊缝质量:磷化处理:将螺钉放入磷化槽(主要成分磷酸锌),在表面形成一层5-10μm的磷化膜(呈灰色),磷化膜能隔绝空气、水分,同时焊接时会随高温分解,不产生有害气体;磷化后需用清水冲洗,再烘干(温度80-100℃,时间30分钟)。涂防锈油:磷化后的螺钉需浸泡或喷涂“快干型防锈油”(如硬膜防锈油),形成一层透明保护膜(厚度3-5μm),进一步提升防锈能力;防锈油需选择焊接兼容性好的类型(如不含硅类成分,避免焊接时产生气孔)。焊接螺钉,就选温州万胜紧固件有限公司,有需求来电咨询。重庆焊接螺钉生产厂家
温州万胜紧固件有限公司为您提供汽配螺丝,欢迎您的莅临。湖南焊接螺钉怎么样
焊接过程:精细把控参数,奠定质量基础焊接参数的合理性直接决定焊接点的熔合质量,不同材质、规格的焊接螺钉需匹配差异化参数,注意事项如下:热输入把控:避免过烧与未熔合热输入(电流×电压/焊接速度)过大时,焊接点会出现“过烧”——金属晶粒粗大,脆性增加,易产生裂纹;热输入过小时,螺钉与母体材料无法充分熔合,形成“未熔合”缺陷,连接强度大幅下降。例如:直径M8的Q235碳钢焊接螺钉(电弧焊),需把控电流120-150A、电压18-20V、焊接速度5-8cm/min,确保熔深达到3-4mm(约为螺钉直径的1/2);而直径M8的304不锈钢焊接螺钉(氩弧焊),需降低电流至80-100A、电压10-12V,避免热输入过大导致晶间腐蚀。此外,电阻焊场景需把控“通电时间”与“电极压力”:薄板材(如1mm碳钢)焊接时,通电时间50-80ms、压力,防止压力过小导致接触不良,或压力过大压溃板材。 湖南焊接螺钉怎么样


- 江西什么是焊接螺钉 2026-10-15
- 宁夏焊接螺钉价格 2026-10-14
- 附近哪里有焊接螺钉零售 2026-10-13
- 耐用焊接螺钉推荐货源 2026-10-13
- 国产焊接螺钉多少钱 2026-10-12
- 天津常规焊接螺钉 2026-10-12
- 湖南国内焊接螺钉 2026-10-12
- 河北进口焊接螺钉 2026-10-11
- 陕西焊接螺钉工厂直销 2026-10-11
- 贵州焊接螺钉价格 2026-10-11
- 广东焊接螺钉批发厂家 2026-10-11
- 中国台湾焊接螺钉多少钱 2026-10-11