高速钢(HSS)是丝锥制造中最常见的材质之一,以其优异的综合性能广泛应用于各类切削加工。这种材质含有钨、钼、铬、钒等合金元素,经过适当热处理后,能同时兼顾硬度和韧性,适用于加工碳钢、合金钢及铸铁等材料。高速钢丝锥在600℃左右仍能保持较高硬度,特别适合中等切削速度的加工环境。相比普通工具钢,其耐磨性提升明显,可延长丝锥使用寿命。值得注意的是,不同牌号的高速钢性能存在差异,例如含钴高速钢更适合高温合金等难加工材料。丝锥 ,就选浙江欣兴工具股份有限公司,有需求可以来电咨询!太原内螺纹丝锥价格
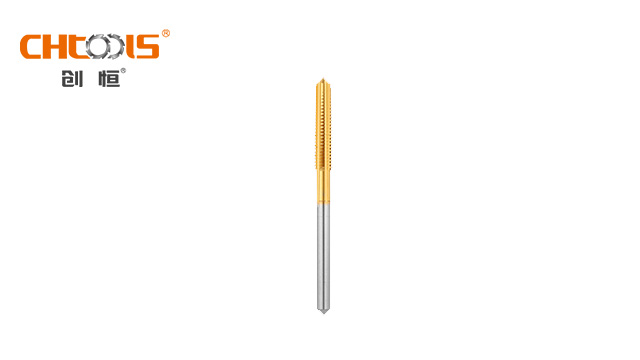
挤压丝锥与常见的切削丝锥不同,它并非通过切除材料来形成螺纹,而是巧妙地利用材料的塑性变形原理,将工件材料挤入特定的螺纹形状中。这种独特的加工方式决定了挤压丝锥主要适用于延伸性良好的材料,并且在通孔和盲孔加工中都能施展拳脚。挤压丝锥的优点众多,首先,由于是无屑加工,它能有效排除因切屑问题导致的 90% 的加工故障。其次,其加工出的内螺纹精度稳定,表面机械性能得到提高,螺纹的强度、耐磨性以及耐腐蚀性都有明显增强。不过,挤压丝锥也有局限性,它只能用于加工塑性材料,且制造成本相对较高 。浙江机用丝锥价格丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,欢迎新老客户来电!
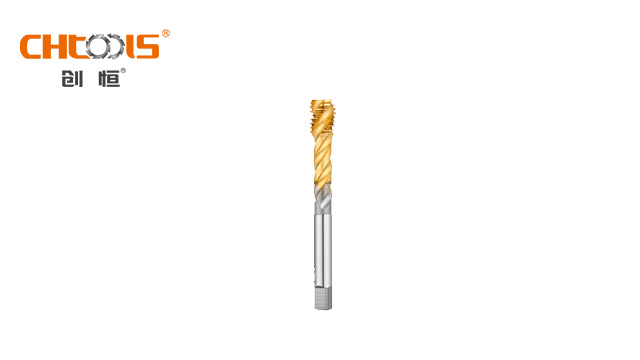
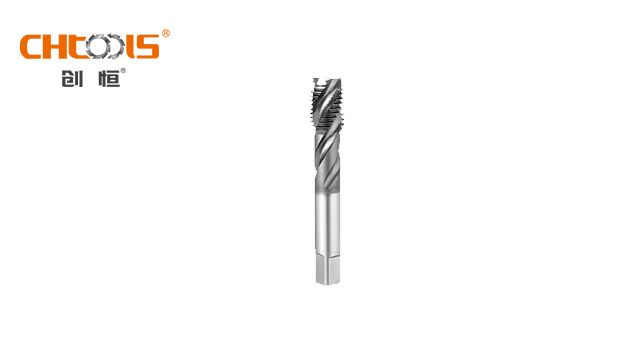
容屑槽是丝锥上极为重要的结构,它的主要功能是容纳和排出在螺纹加工过程中产生的切屑。不同类型的丝锥,其容屑槽的形状和结构也有所差异。直槽丝锥的容屑槽为直槽状,简单直接,适用于切屑呈粉末状或短屑材料的加工,因为粉末状切屑不易在直槽内堆积。螺旋槽丝锥的容屑槽呈螺旋状,这种设计有利于切屑在槽内向上排出,避免切屑在孔内残留,特别适合加工盲孔以及切屑呈连续卷曲状的材料。刃倾角丝锥的容屑槽设计则与切屑从前端排出的特点相适应,确保切屑能够顺畅排出,不影响加工过程。合理的容屑槽设计是保证丝锥正常工作、提高加工质量和延长丝锥寿命的关键因素之一 。
轮毂丝锥是专门用于加工汽车轮毂螺栓孔的高精度螺纹刀具,其设计需兼顾**度和高效率。由于轮毂通常采用合金钢或铝合金材质,丝锥必须具备优异的耐磨性和抗冲击性能。常见的轮毂丝锥采用粉末冶金高速钢或超细晶粒硬质合金材质,并经过特殊的真空热处理工艺提升硬度与韧性。这类丝锥通常具有较大的螺旋角,以优化排屑效果,避免在盲孔加工中切屑堆积导致螺纹损伤。涂层技术如TiAlN的应用可明显提升丝锥在高温切削条件下的稳定性,延长使用寿命。浙江欣兴工具股份有限公司为您提供丝锥 ,有想法的可以来电咨询!
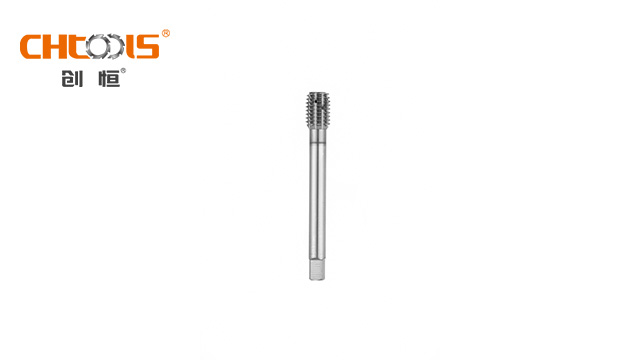
刃倾角丝锥,也被叫做先端丝锥,它的前端带有刃倾角。刃倾角丝锥分为直槽和螺旋槽(左旋)两种类型。无论是哪种,切屑都能从前端顺利排出,这一特性使其在加工过程中不会出现切屑堵塞的状况,明显降低了加工故障的发生概率。其抗折损强度大,切削性能十分锋利,特别适合加工切屑呈连续卷曲状的材料。在通孔以及内壁带轴向切槽的孔加工中表现出色,并且能够适应高速攻丝的需求,在一些对加工效率和质量都有高要求的自动化生产线上,刃倾角丝锥发挥着关键作用 。浙江欣兴工具股份有限公司为您提供丝锥 ,有想法可以来我司咨询!苏州挤压丝锥标品
丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选,有想法的不要错过哦!太原内螺纹丝锥价格
螺旋槽丝锥:作为螺纹加工的工具,螺旋槽丝锥凭借独特的结构设计与材料优势,在金属加工领域占据重要地位。高效排屑,适配复杂工况,螺旋槽丝锥采用**右旋15°-45°螺旋角设计,通过螺旋气流将切屑快速导出,避免盲孔加工时的堵塞问题。右旋槽适用于盲孔,切屑向上排出;左旋槽则用于通孔,切屑向下排出。这种设计大幅减少了切削残留,尤其适合深孔、高硬度材料(如不锈钢、钛合金)的加工。全场景覆盖,通用性强,螺旋槽丝锥适用于盲孔、通孔、深孔等多种场景,可加工钢件、铸铁、铝合金、模具钢等材料。其大螺旋角(如42°)型号特别适合高韧性材料(如铜合金),而小螺旋角(如15°)则更适合硬脆材料(如淬火钢),实现一机多用,降低企业工具库存成本。应用场景于汽车制造:发动机缸体、变速箱壳体的深孔螺纹加工;航空航天:钛合金起落架、高温合金涡轮叶片的高精度螺纹成型;模具制造:注塑模顶、压铸模冷却水孔的复杂螺纹加工;电子电器:铝合金散热片、微型连接器的细牙螺纹加工太原内螺纹丝锥价格