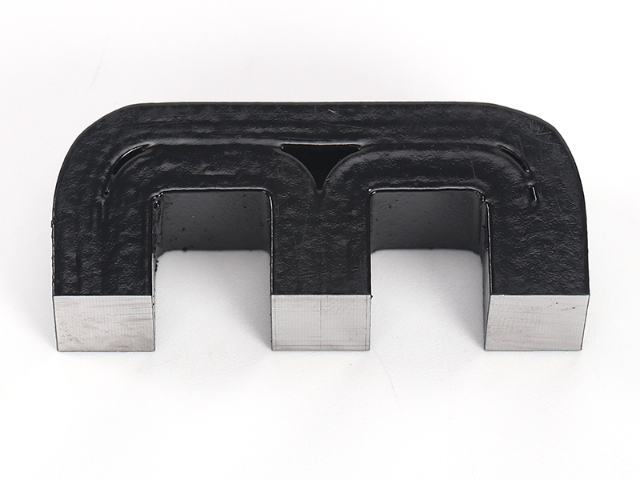
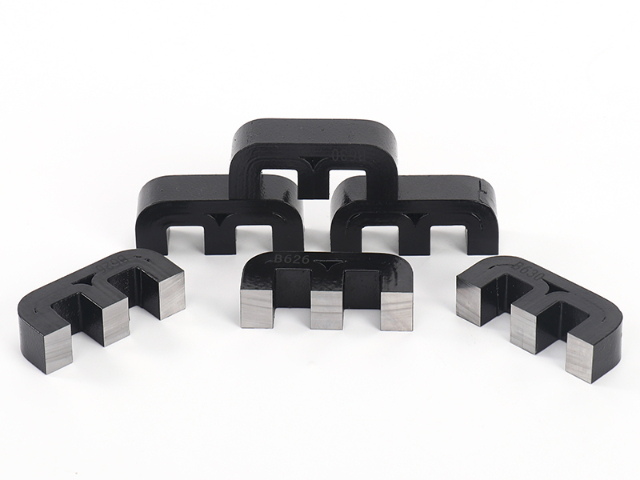
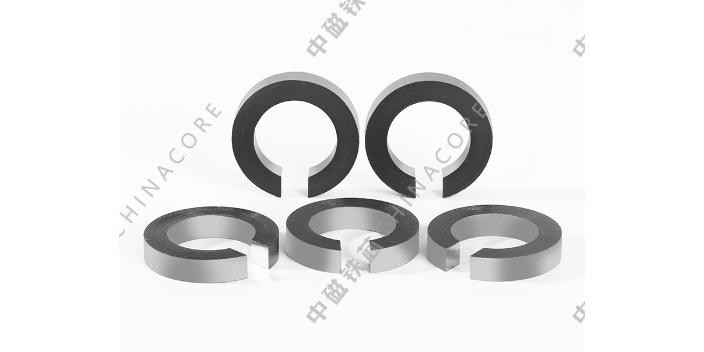
互感器铁芯的涂胶工艺需保证均匀性。采用网纹辊涂胶,胶层厚度 0.01mm~0.02mm,涂胶量 8g/m²~10g/m²。胶水选用环氧型,固化条件为 80℃×2 小时,固化后剪切强度不小于 3MPa。涂胶后的铁芯需放置 24 小时,确保胶层完全固化,再进行叠装。互感器铁芯的激光刻痕工艺可降低涡流损耗。在硅钢片表面刻制深度 0.05mm~0.1mm 的平行沟槽,间距 1mm~2mm,切断涡流路径,使高频损耗降低 20%~30%。刻痕方向与轧制方向垂直,避免影响磁导率,刻痕后硅钢片的磁导率保持率不低于 90%。变压器铁芯的叠片方式影响磁阻大小;安徽国内变压器铁芯销售
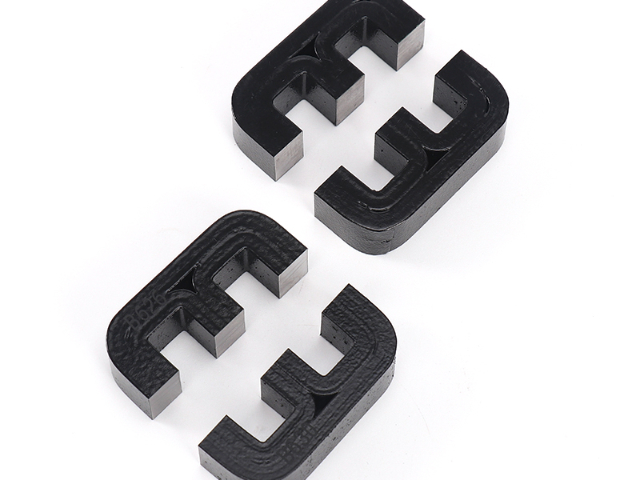
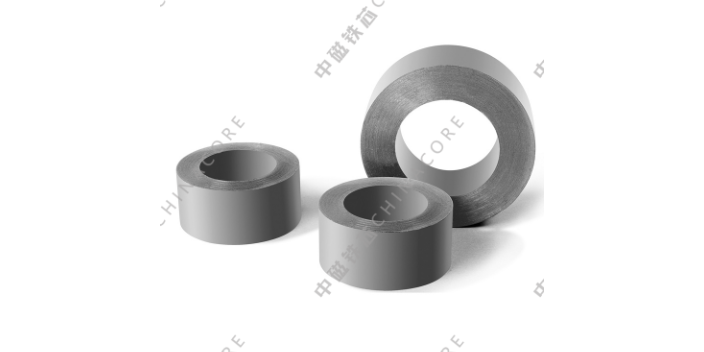
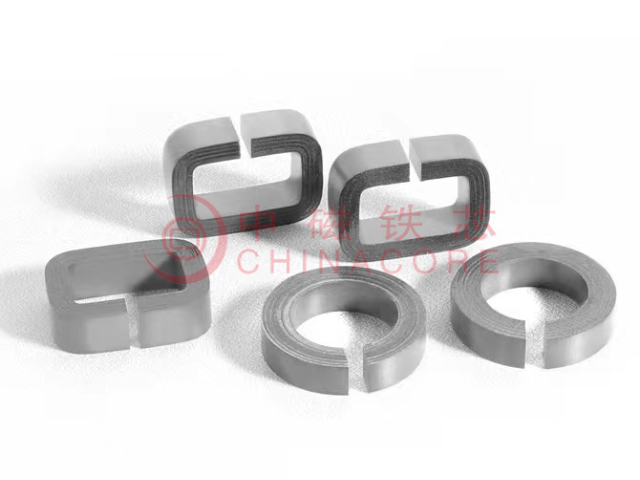
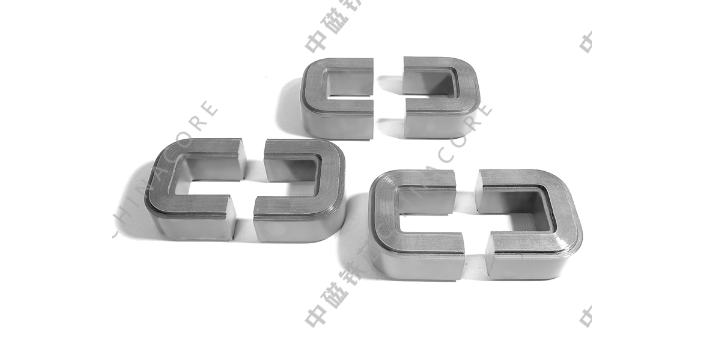
环形互感器铁芯的卷绕工艺需精细把控张力。采用带状材料连续卷绕时,张力设定在50N~80N,每圈重叠部分为带宽的1/5~1/4,使铁芯截面呈多层同心圆结构。卷绕速度保持在1m/min~2m/min,避免因速度过快导致带材褶皱。对于直径超过300mm的大型铁芯,需分阶段卷绕,每卷绕50层暂停30秒,释放积累的应力,防止后期出现变形。卷绕完成后,铁芯的圆度偏差应小于,确保磁场分布均匀。EI型互感器铁芯的冲压模具精度直接影响叠装质量。模具刃口采用Cr12MoV钢材,淬火后硬度达到HRC60~62,确保冲压时硅钢片边缘毛刺高度不超过。E片与I片的配合间隙把控在,过大易产生气隙,过小则可能导致叠装困难。冲压后的硅钢片平面度需小于,否则叠装后会出现局部凸起,使磁路受阻。这类铁芯多用于小功率互感器,装配效率比环形铁芯高出40%~50%。 安徽国内变压器铁芯销售叠片式铁芯采用交错搭接方式摆放硅钢片,减少磁路断裂带来的发热问题。
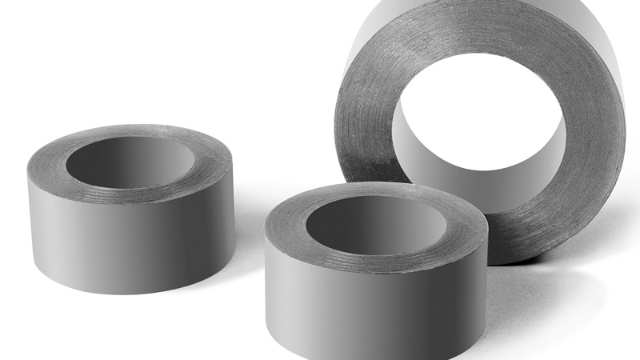
互感器铁芯的激光打标需在非工作区域进行。功率20W,标记深度,清晰可辨,耐酒精擦拭100次无脱落。打标位置距离磁路不小于5mm,避免影响磁性能。互感器铁芯的端子焊接需采用银铜焊料。焊接温度780℃~820℃,时间3秒~5秒,焊点强度不小于5N,绝缘距离保持不变。焊后需清理焊渣,避免形成前列放电。互感器铁芯的均压环设计需优化电场分布。均压环直径为铁芯直径的倍~2倍,采用铝合金材料,表面抛光至Ra≤μm,使比较大场强不超过。
互感器铁芯的材料特性对其性能有着重要影响。硅钢片的磁导率、铁损和磁滞特性直接影响着铁芯的工作效率。因此,在选择铁芯材料时,工程师需要根据互感器的工作条件和性能要求,选择合适的硅钢片类型。此外,随着新材料技术的发展,一些新型铁芯材料如非晶合金也开始被应用于互感器中,这些材料在某些特定应用中可能具有更好的性能表现。通过合理的材料选择,可以优化铁芯的性能并降低成本。互感器铁芯的制造过程需要严格把控各个环节,以确保其符合设计要求。首先,硅钢片的切割和叠压需要精确把控,以减少磁路中的气隙和涡流损耗。其次,铁芯的表面处理也非常关键,适当的涂层可以防止氧化和腐蚀,延长其使用寿命。在制造过程中,还需要对铁芯进行严格的磁性能测试,以确保其符合设计要求。通过优化制造工艺,可以提高铁芯的性能和可靠性。 铁芯叠片常采用斜接缝。
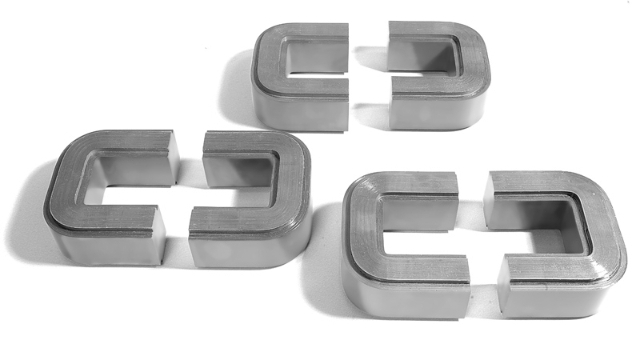
铁芯柱的截面形状设计直接关系到铁芯的空间利用率和绕组的紧凑程度。在早期的变压器设计中,铁芯柱多采用简单的矩形截面,但这种形状与圆形绕组之间的空隙较大,导致材料浪费和漏磁增加。现代大型变压器普遍采用多级阶梯形截面,通过不同宽度的硅钢片逐级叠加,使铁芯柱的外轮廓尽可能逼近圆形。这种设计不此充分利用了绕组内部的圆柱形空间,减小了变压器的整体体积,还缩短了绕组的平均匝长,从而降低了绕组的铜损。同时,多级阶梯形截面使得磁通在铁芯内部的分布更加均匀,减少了局部磁通密度过高的现象,有助于进一步降低铁芯的空载损耗和运行噪声。 非晶合金变压器铁芯损耗相对较低;陕西国内变压器铁芯哪家好
变压器铁芯的磁滞回线反映磁性能;安徽国内变压器铁芯销售
互感器铁芯的退火工艺参数需根据材料特性调整。冷轧硅钢片的退火温度为800℃~850℃,在氮气氛围中保温5小时~6小时,冷却速率把控在5℃/min~10℃/min,使晶粒沿轧制方向定向生长。非晶合金的退火温度较低,为把控在±5℃以内,否则会导致铁芯各部位磁性能差异超过10%。油浸式互感器铁芯的绝缘处理需经过多道工序。首先用电缆纸半叠包3层~5层,纸的厚度为,包扎张力保持在5N~8N,确保紧密无褶皱。然后进行真空干燥,在100℃~110℃温度下保持4小时~6小时,真空度维持在1Pa以下,去除材料内部水分。干燥完成后,将铁芯浸入变压器油中,油的击穿电压需大于40kV,含水量不超过10ppm,防止运行中出现局部放电。 安徽国内变压器铁芯销售