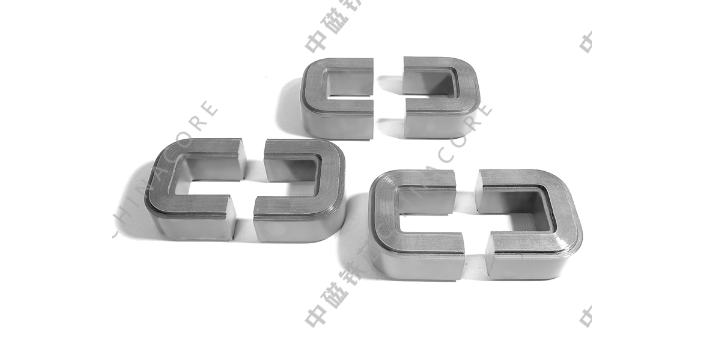
变压器铁芯的接地工艺有着严格的规范要求,正常运行中铁芯需保持单点接地状态,杜绝多点接地故障。变压器运行时,交变磁场会在铁芯、金属构件上感应出悬浮电位,若铁芯无接地处理,悬浮电位不断累积,会引发电位放电、击穿绝缘涂层,造成设备故障。单点接地可将铁芯悬浮电位稳定导入大地,维持铁芯电位为零,保障设备安全。若出现两点及以上接地,铁芯会通过多个接地点形成闭合环流回路,感应电流在回路内持续流通,产生大量热量,造成铁芯局部过热、绝缘烧损,加速设备老化。生产装配与运维检修中,需严格检查接地线路的连通性、首先性,定期检测接地电阻数值,及时排查多点接地隐患。 非晶合金变压器铁芯损耗相对较低;江苏定制变压器铁芯销售
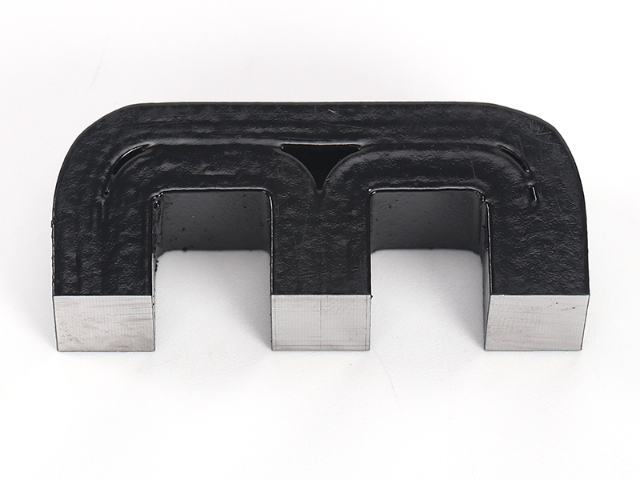
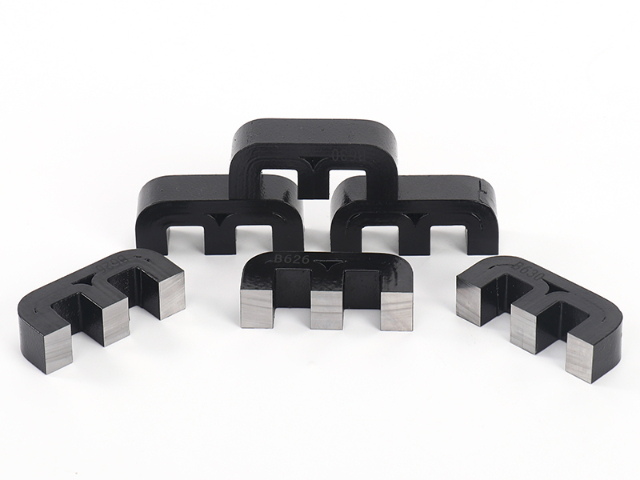
为了进一步降低铁芯在制造和运行过程中的能量损耗,叠片式铁芯的接缝处理工艺显得尤为关键。如果采用直接缝的叠装方式,接缝处的磁通将不得不垂直穿过硅钢片的轧制方向,这不*增加了磁阻,还会导致接缝处的局部损耗急剧上升。因此,现代变压器铁芯普遍采用斜接缝或阶梯接缝的叠装工艺。在这种工艺中,硅钢片的端部被切割成特定的角度,使得相邻层的接缝相互错开。这种交错搭接的方式,不*避免了磁路中出现连续的空气隙,更重要的是,它引导磁通尽可能沿着硅钢片轧制方向(即高导磁率方向)通过接缝处。通过这种精细的几何拼接,磁通在转角处的畸变被降至比较低,从而有效抑制了接缝处的局部过热和噪音产生。 甘肃国内变压器铁芯厂家供应所有铁芯表面都会包覆绝缘薄膜,隔开分层硅钢片,防止层间生成多余涡流。
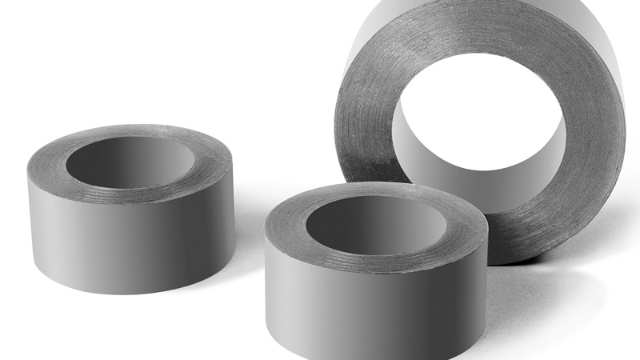
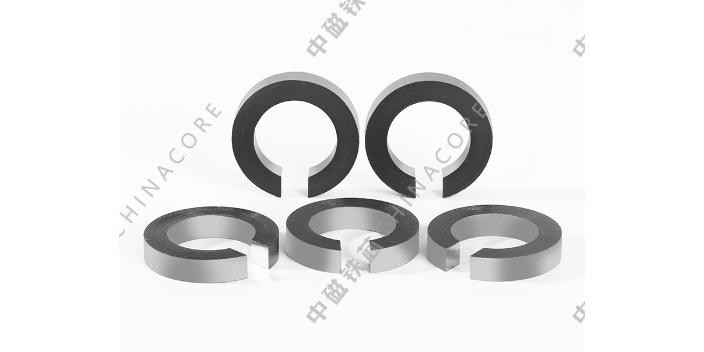
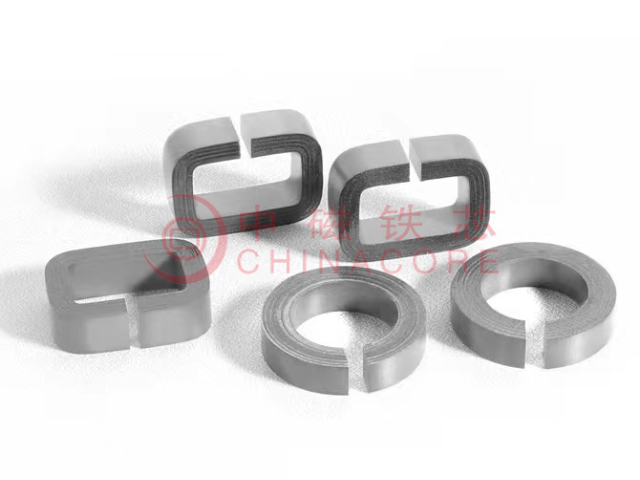
铁芯的卷绕工艺是制造卷铁芯的核心技术。与叠片铁芯不同,卷铁芯是由硅钢带连续卷绕而成,整个磁路没有接缝,因此磁通可以顺畅地沿着轧制方向流通,比较大降低了空载损耗和空载电流。卷铁芯的制造需要特需的卷绕设备,硅钢带在卷绕过程中要保持恒定的张力,以确保铁芯的紧密度和圆度。卷绕完成后,还需要进行退火处理,以消除卷绕过程中产生的机械应力,恢复材料的磁性能。卷铁芯的结构紧凑,材料利用率高,但其制造工艺复杂,对硅钢带的边缘质量要求较高,任何毛刺或折痕都可能导致卷绕失败或性能下降。因此,卷铁芯多用于中小容量的配电变压器,在大型电力变压器中的应用仍受到一定限制。
小型精密变压器铁芯主要用于小型电子设备、智能配电终端、低压测控模块等场景,体积小巧、占用空间小,结构设计注重精细化与轻量化。这类铁芯多采用微型环形或小型EI型结构,采用薄规格硅钢片或非晶合金带材加工而成,卷绕细密,圆环同心度高,磁路闭环完整,在小电流、高频信号采集与转换场景中,磁场归集效果好,电磁感应过程连贯。小型精密铁芯的加工工艺要求严格,尺寸公差控制精细,能够适配小型设备的内部安装空间,整体自重轻便,安装固定方式灵活,可采用卡扣、粘接、微型螺栓等多种方式固定在设备内部。表面经过钝化防锈处理,耐潮湿、耐氧化,适应智能配电柜、嵌入式电力模块等密闭狭小空间的长期运行环境,不会因环境因素导致性能衰减。这类铁芯的生产可实现精细化加工,即使是小规格尺寸,也能保证结构规整、磁性能稳定,满足智能电力设备小型化、集成化的发展配套需求。 环形变压器铁芯整体一体卷绕成型,没有拼接断点,适配各类小型供电设备组装。
干式互感器铁芯的环氧树脂浇注工艺要求严格。环氧树脂与固化剂的配比为100:30(重量比),混合后需在真空度50Pa以下脱泡30分钟,避免浇注体内产生气泡。模具预热至60℃~80℃,浇注时料温保持在40℃~50℃,采用阶梯式固化:60℃保温2小时,80℃保温2小时,120℃保温4小时。浇注体的厚度需均匀,好薄处不小于10mm,防止出现绝缘薄弱点。互感器铁芯的气隙设计需根据用途确定。保护用互感器铁芯常设置的气隙,用聚四氟乙烯垫片填充,使饱和磁密提升至以上,在20倍额定电流下仍能保持线性输出。计量用互感器则需尽量减小气隙,通过精密研磨使气隙控制在以内,确保低电流下的测量精度。气隙位置需对称分布,偏差不超过,避免磁场分布失衡。 变压器铁芯的损耗包括涡流与磁滞;安徽定制变压器铁芯批发商
铁芯表面涂有绝缘漆。江苏定制变压器铁芯销售
变压器铁芯锈蚀故障会方面影响设备运行性能,铁芯硅钢片裸露部位、叠片缝隙、绝缘破损区域是锈蚀高发位置。潮湿、粉尘、腐蚀性气体的环境会加速金属氧化反应,形成铁锈层堆积在铁芯表面与缝隙中。铁锈的磁导率远低于硅钢基材,会破坏磁路的均匀性,增大局部磁阻,提升空载损耗与空载电流。同时,铁锈堆积会撑开叠片缝隙,扩大磁路气隙,加剧磁通泄漏,还会磨损、顶破周边绝缘涂层,引发片间绝缘失效、局部涡流增大等问题。严重锈蚀会造成铁芯局部形变、结构松散,振动噪声大幅提升,因此日常运维中需保持设备运行环境干燥清洁,定期做防锈、防腐处理,及时清理锈蚀部位。 江苏定制变压器铁芯销售