模具行业的定位螺母加工需要高精度螺母丝锥。模具定位螺母用于保证模具型腔的相对位置精度,螺纹的位置度误差需控制在 0.01-0.02mm 以内。模具专门用的螺母丝锥采用整体磨削工艺,工作部分的径向跳动不超过 0.003mm,确保加工出的螺纹具有较高的同轴度。其柄部与工作部分的同轴度控制在 0.005mm 以内,减少攻丝时的偏摆。在加工模具用 Cr12MoV 合金工具钢螺母时,配合精密攻丝机使用,可实现螺纹与螺母外圆的高精度同轴,满足模具定位的严苛要求。丝锥 ,就选浙江欣兴工具股份有限公司,有需要可以联系我司哦!天津挤压丝锥经销
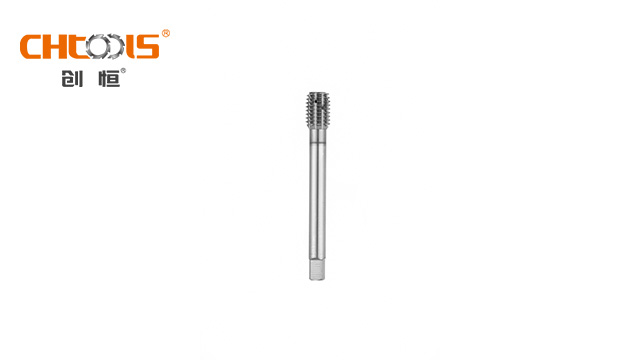
丝锥的柄部是连接丝锥与机床或手动工具的部分,它起到传递扭矩和支撑丝锥的作用。柄部的形状和尺寸需要与所使用的设备或工具相匹配,常见的柄部标准有 DIN (371/374/376)、ANSI、JIS、ISO 等。在选择丝锥时,必须确保柄部与攻丝刀柄的匹配关系正确,否则可能会导致扭矩传递不畅,影响丝锥的正常工作,甚至可能造成丝锥折断。不同类型的丝锥,如手用丝锥和机用丝锥,其柄部设计也有所不同,手用丝锥的柄部通常更注重握持的舒适性和操作的便利性,而机用丝锥的柄部则更强调与机床连接的稳定性和精度 。扬州螺旋槽丝锥多少钱丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选。
赛车轮毂精密加工依赖高精度轮毂丝锥。赛车轮毂对重量和精度要求严苛,螺栓孔螺纹需具有较高的尺寸精度和位置精度,以减轻重量并保证连接强度。赛车轮毂专门用的丝锥采用超细晶粒高速钢材质,通过精密磨削工艺确保切削刃尺寸精度控制在 ±0.002mm 以内。丝锥工作部分的径向跳动不超过 0.003mm,保证加工出的螺纹同轴度较高。切削部分采用短锥设计(2-3 个牙距),减少切削时间,提高加工效率。在加工锻造铝合金赛车轮毂时,这种丝锥能加工出 6H 级精度的螺纹,满足赛车轻量化和**度的双重要求。
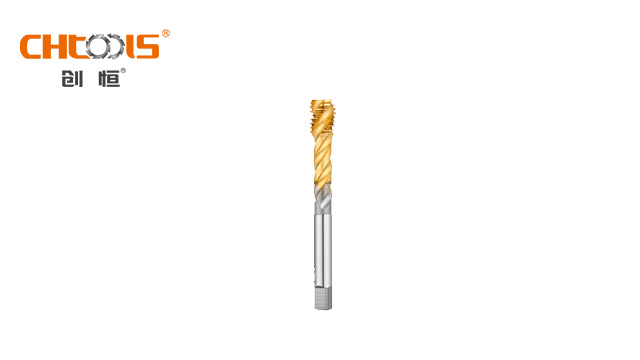
螺旋槽丝锥:作为螺纹加工的工具,螺旋槽丝锥凭借独特的结构设计与材料优势,在金属加工领域占据重要地位。高效排屑,适配复杂工况,螺旋槽丝锥采用**右旋15°-45°螺旋角设计,通过螺旋气流将切屑快速导出,避免盲孔加工时的堵塞问题。右旋槽适用于盲孔,切屑向上排出;左旋槽则用于通孔,切屑向下排出。这种设计大幅减少了切削残留,尤其适合深孔、高硬度材料(如不锈钢、钛合金)的加工。全场景覆盖,通用性强,螺旋槽丝锥适用于盲孔、通孔、深孔等多种场景,可加工钢件、铸铁、铝合金、模具钢等材料。其大螺旋角(如42°)型号特别适合高韧性材料(如铜合金),而小螺旋角(如15°)则更适合硬脆材料(如淬火钢),实现一机多用,降低企业工具库存成本。应用场景于汽车制造:发动机缸体、变速箱壳体的深孔螺纹加工;航空航天:钛合金起落架、高温合金涡轮叶片的高精度螺纹成型;模具制造:注塑模顶、压铸模冷却水孔的复杂螺纹加工;电子电器:铝合金散热片、微型连接器的细牙螺纹加工丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,期待您的光临!
不等径设计的成组丝锥是一种更为先进的设计理念。同样由多支丝锥组成用于螺孔加工,但其各支螺纹尺寸均不相同,只有尾端一支丝锥才具有完整的齿形。这种设计能够使切削负荷更加合理地分配在各支丝锥上,加工过程中每支丝锥承担的切削量相对均衡,从而提高了加工质量,减少了丝锥的磨损。尤其在加工高精度螺纹或者难切削材料时,不等径设计的成组丝锥优势明显。然而,由于其制造工艺复杂,对精度控制要求较高,所以制造成本也相对较高,一般应用于对产品质量要求苛刻的制造业 。浙江欣兴工具股份有限公司为您提供丝锥 ,欢迎您的来电!天津挤压丝锥经销
浙江欣兴工具股份有限公司为您提供丝锥 ,期待您的光临!天津挤压丝锥经销
风电设备用大型螺母加工依赖重载螺母丝锥。风电螺母直径通常超过 M48,需要承受巨大的轴向载荷,螺纹加工质量要求严苛。重载螺母丝锥采用整体合金结构,刀体直径比标准丝锥加粗 20% 以上,增强抗弯曲能力。切削部分采用多段式切削设计,将总切削量分散到多个刀齿,降低单齿负荷。加工时配合专门的冷却系统,通过内冷孔将高压切削液直接输送至切削区域,有效控制加工温度,避免高速钢因过热而软化,确保大型风电螺母螺纹的承载能力达标。天津挤压丝锥经销