硬质合金丝锥以其较高的硬度和耐磨性著称,主要成分为碳化钨与钴的烧结体。这种材质的丝锥特别适合大批量生产或高硬度材料加工,如淬火钢、铸铁及复合材料。在加工过程中能保持锋利的切削刃,减少频繁换刀带来的生产停顿。其硬度可达HRA90以上,耐磨性是高速钢的5-8倍,在高速切削条件下优势明显。然而,硬质合金的脆性较高,对机床刚性和装夹稳定性要求严格,通常不推荐用于断续切削场合。为平衡性能,部分硬质合金丝锥采用细晶粒结构或梯度烧结工艺,以提升抗崩刃能力。浙江欣兴工具股份有限公司为您提供丝锥 ,有需要可以联系我司哦!合肥螺尖丝锥批发零售
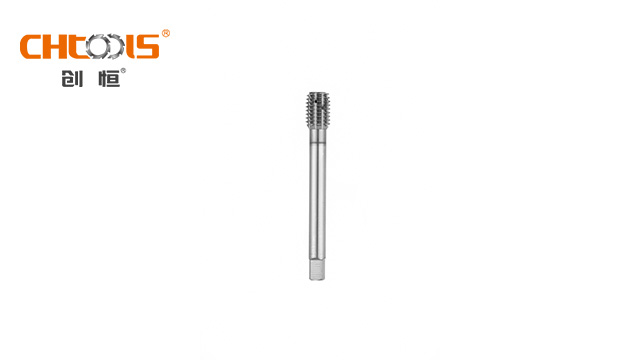
风电设备用大型螺母加工依赖重载螺母丝锥。风电螺母直径通常超过 M48,需要承受巨大的轴向载荷,螺纹加工质量要求严苛。重载螺母丝锥采用整体合金结构,刀体直径比标准丝锥加粗 20% 以上,增强抗弯曲能力。切削部分采用多段式切削设计,将总切削量分散到多个刀齿,降低单齿负荷。加工时配合专门的冷却系统,通过内冷孔将高压切削液直接输送至切削区域,有效控制加工温度,避免高速钢因过热而软化,确保大型风电螺母螺纹的承载能力达标。长春挤压丝锥批发零售浙江欣兴工具股份有限公司致力于提供丝锥 ,欢迎新老客户来电!
赛车轮毂精密加工依赖高精度轮毂丝锥。赛车轮毂对重量和精度要求严苛,螺栓孔螺纹需具有较高的尺寸精度和位置精度,以减轻重量并保证连接强度。赛车轮毂专门用的丝锥采用超细晶粒高速钢材质,通过精密磨削工艺确保切削刃尺寸精度控制在 ±0.002mm 以内。丝锥工作部分的径向跳动不超过 0.003mm,保证加工出的螺纹同轴度较高。切削部分采用短锥设计(2-3 个牙距),减少切削时间,提高加工效率。在加工锻造铝合金赛车轮毂时,这种丝锥能加工出 6H 级精度的螺纹,满足赛车轻量化和**度的双重要求。
右旋螺旋容屑槽是丝锥设计中常见的类型,其螺旋方向与丝锥的切削旋向相适配。当丝锥右旋切削时,右旋螺旋容屑槽能巧妙引导切屑沿着螺旋槽有序排出,如同为切屑开辟了一条 “绿色通道”。这种设计在加工韧性材料,如不锈钢、铜合金时优势明显。以不锈钢加工为例,其切屑韧性强、不易折断,右旋螺旋容屑槽可借助螺旋升角,持续将切屑向后推送,避免切屑堵塞在加工孔内,保证切削过程顺畅,减少因切屑堆积导致的丝锥磨损和螺纹表面质量下降问题,大幅提升加工效率与螺纹精度 。浙江欣兴工具股份有限公司致力于提供丝锥 ,有需求可以来电咨询!
从螺纹修复的角度看,左旋丝锥具备独特优势。当右旋螺纹因锈蚀或变形需要修复时,使用左旋丝锥可避免进一步损坏原有螺纹轮廓。这种反向切削的特性在维修行业尤为重要,尤其适用于发动机缸体等贵重部件的螺纹修复。相对应地,右旋丝锥在批量生产标准化螺纹时效率更高,与大多数机床的默认转向一致,能减少加工节拍。部分组合丝锥会采用左右旋混合设计,兼顾粗加工与精修的不同需求。操作安全性是区分两种丝锥的关键因素。左旋丝锥在高速加工时若发生断裂,其逆时针旋转特性可能导致碎片飞溅方向与常规防护区不同,需特别设计安全装置。右旋丝锥则符合大多数操作人员的习惯方向,培训成本较低。在自动化生产线中,左旋丝锥常与机械手配合实现特殊角度加工,而右旋丝锥更易于集成到标准化加工单元。随着智能制造的普及,带有旋向识别传感器的刀柄正在逐步解决两种丝锥的混用管理问题。丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,期待您的光临!德州盲孔丝锥生产厂家
丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选。合肥螺尖丝锥批发零售
不锈钢盲孔加工对丝锥的排屑效率要求严苛。盲孔加工中切屑无法从孔底排出,若排屑不畅会造成丝锥卡死甚至断裂,同时破坏已加工螺纹表面。螺旋槽不锈钢专门的丝锥通过优化螺旋槽升角和槽深,使切屑能沿着螺旋槽顺利向上排出孔外。对于深盲孔加工,可选用加长柄螺旋槽丝锥,其加长的容屑槽能容纳更多切屑,减少中途退刀排屑的次数,提高加工效率。此外,丝锥前端的切削锥角度设计为 15°-20°,可减少切削初始阶段的阻力,避免孔底出现过多切屑堆积。合肥螺尖丝锥批发零售