轮毂丝锥,作为汽车轮毂螺纹加工的主要利器,其设计与性能专为适配轮毂制造与维修场景,具有鲜明特性。轮毂丝锥多采用含钴高速钢材质,这种钢材硬度高达 HRC63 - 66,能有效抵抗加工过程中的磨损。相较于普通高速钢,其耐磨性提升约 40%。面对铝合金轮毂材质的特殊性,含钴高速钢的韧性也确保丝锥在切削时不易崩刃,延长使用寿命,降低频繁换刀带来的成本与时间损耗,保障生产连续性。考虑到轮毂螺栓孔多为盲孔,轮毂丝锥配备特定角度的螺旋槽,通常在 30° - 45° 之间。此设计促使切屑能沿螺旋方向顺畅排出,避免在盲孔内堆积,有效解决铝合金加工中易粘刀的难题。同时,丝锥前端设有 15° 导向角的导向刃,预切削作用明显,可准确引导丝锥切入,减少孔口崩边现象,保障螺纹起始端的精度与质量。丝锥 ,就选浙江欣兴工具股份有限公司。安徽螺母丝锥非标定制
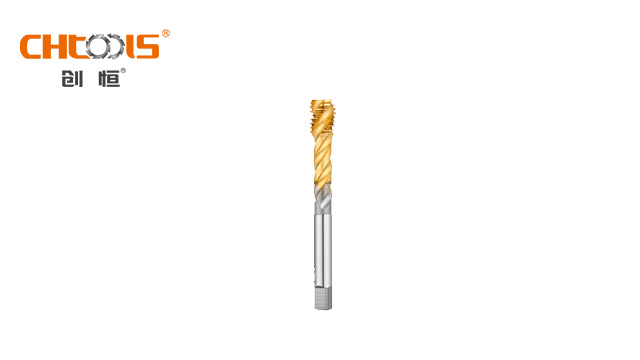
刃倾角丝锥,也被叫做先端丝锥,它的前端带有刃倾角。刃倾角丝锥分为直槽和螺旋槽(左旋)两种类型。无论是哪种,切屑都能从前端顺利排出,这一特性使其在加工过程中不会出现切屑堵塞的状况,明显降低了加工故障的发生概率。其抗折损强度大,切削性能十分锋利,特别适合加工切屑呈连续卷曲状的材料。在通孔以及内壁带轴向切槽的孔加工中表现出色,并且能够适应高速攻丝的需求,在一些对加工效率和质量都有高要求的自动化生产线上,刃倾角丝锥发挥着关键作用 。安徽螺母丝锥非标定制浙江欣兴工具股份有限公司为您提供丝锥 ,欢迎您的来电哦!
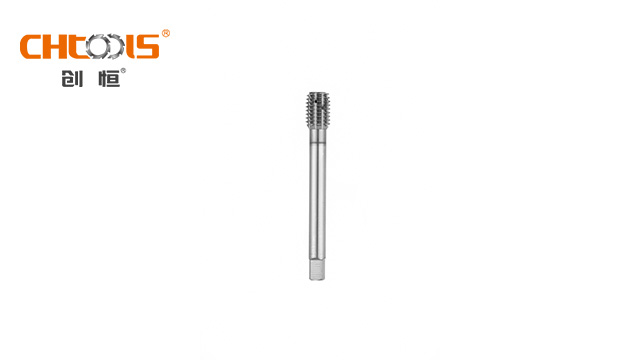
螺母丝锥专为螺母内螺纹加工设计,凭借高效排屑、高精度成型、长寿命三大优势,成为汽车、紧固件、机械制造等行业的理想选择。 螺母丝锥采用全磨制齿形,齿距误差控制在±0.01mm以内,确保螺纹精度达ISO 6H/6g级。前端导向段设计减少“扎刀”风险,尤其适合盲孔加工,避免孔口崩边。选用含钴高速钢(HSS-Co),硬度达HRC 63-66,耐磨性较普通高速钢提升40%。其高韧性基体有效抵抗冲击载荷,适合断续切削工况。支持M6-M24全尺寸范围,兼容公制、美制、英制等标准,满足汽车、航空航天等行业对多规格螺母的加工需求。
不锈钢通孔加工更适合采用刃倾角丝锥。通孔加工中切屑需从孔的另一端排出,刃倾角丝锥前端的刃倾角设计能将切屑向前引导,实现无障碍排屑,避免切屑划伤已加工螺纹的表面。在加工不锈钢通孔的时候,刃倾角通常设置为 10°-15°,这个角度范围既能保证切屑顺利排出,又不会过度削弱丝锥的强度。刃倾角丝锥的切削刃锋利度高,可减少切削力,特别适合加工薄壁不锈钢的零件,能有效防止零件因受力过大而产生的变形,保证零件尺寸的精度。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有想法的不要错过哦!
螺尖丝锥凭借独特的导向刃设计与切削优化结构,成为通孔加工领域的高效解决方案。 螺尖丝锥采用15°-30°导向角设计,通过前端刃口的预切削功能,实现:快速定位:减少盲孔加工时的“扎刀”风险,提升孔口质量;导向平稳:刃口与孔壁接触面积减少40%,降低摩擦阻力,确保切削路径直线度。螺旋槽(30°-45°)快速排出切屑,避免堵塞; 直槽段提供稳定支撑,减少刀具偏摆,特别适用于深孔加工。 采用粉末冶金高速钢(PM-HSS),碳化物分布更均匀,硬度达HRC 63-66,耐磨性较普通高速钢提升40%。其高韧性基体有效抵抗冲击载荷,适合断续切削工况丝锥浙江欣兴工具股份有限公司 服务值得放心。辽宁紧固件丝锥销售
丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选,有想法的不要错过哦!安徽螺母丝锥非标定制
轮毂盲孔加工专门用的丝锥优化了排屑设计。轮毂盲孔螺栓孔加工时,切屑无法从孔底排出,若排屑不畅会导致丝锥堵塞、螺纹表面划伤甚至丝锥折断。轮毂盲孔专门用的丝锥采用螺旋槽结构,螺旋角设计为 30°-35°,能有效引导切屑向上排出。切削锥采用短锥设计,减少切入深度,避免丝锥底部与盲孔底部接触。容屑槽深度加深至标准丝锥的 1.2 倍,增加容屑空间。加工轮毂盲孔时,这种丝锥能将切屑顺利排出孔外,保证螺纹底部的完整性,减少因切屑残留导致的加工缺陷。安徽螺母丝锥非标定制