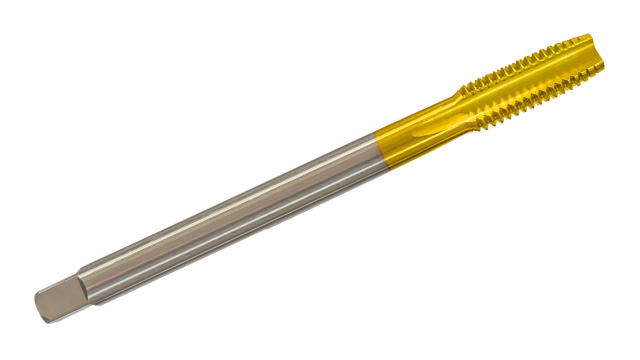
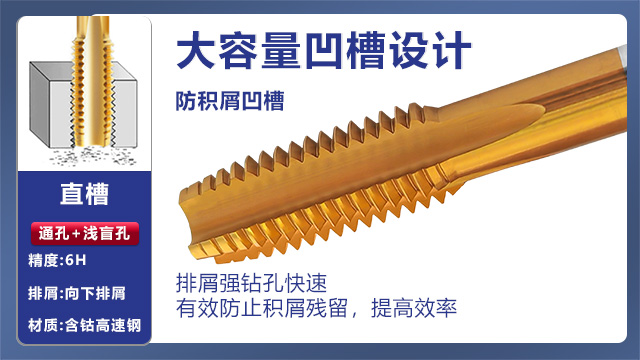
材质优势:苏氏丝锥全系列产品均采用含钴高速钢作为基材。含钴高速钢具有较好的综合性能,其硬度和韧性达到了较好的平衡。钴元素的加入,有助于提高钢材的热硬性,搭配涂层的耐热性使得能够丝锥在高温切削环境下,依然能够保持锋利的刃口,不易发生软化变形。这一特性使得苏氏丝锥在加工各类材料,特别是不锈钢等一些难加工材料时,能够表现出较好的耐磨性能,有助于延长丝锥的使用寿命,并且能够在长时间加工材料下保持丝锥的切削性能,提高工作效率,减少丝锥损耗率,降低加工成本。苏氏先端丝攻的前端刃口经过特殊的刃磨工艺处理,刃口锋利和良好的耐磨性,极大的提升使用寿命和加工精度。湖南丝锥品牌推荐
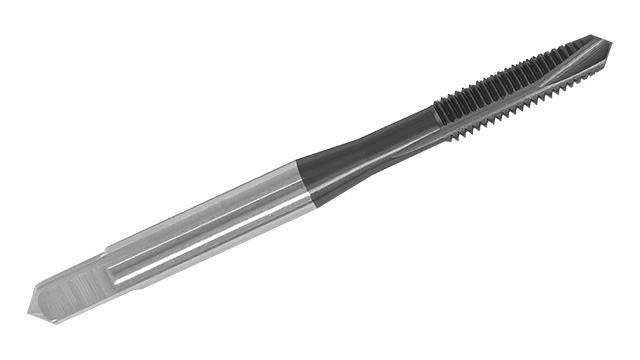
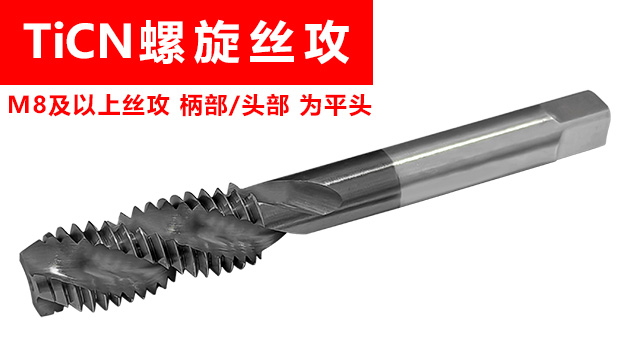
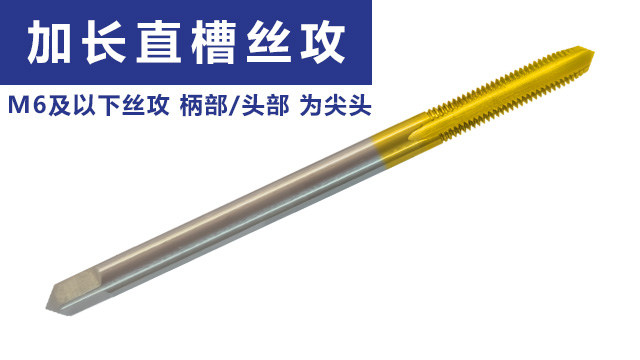
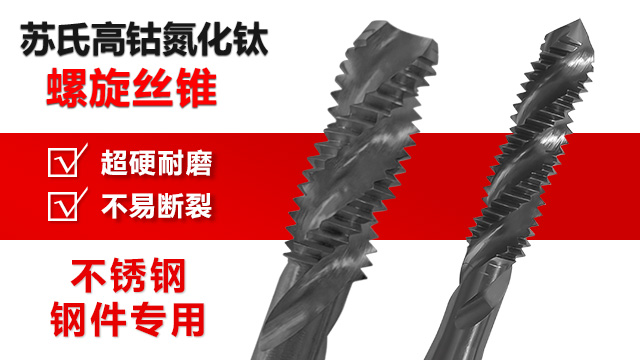
螺旋丝攻特点:苏氏螺旋丝攻的螺旋槽设计是其一行特性。在切削过程中,切屑会沿着螺旋槽向上或向下排出(根据螺旋方向而定),这种排屑方式能够将切屑从加工区域带出,特别适合盲孔加工,因为在盲孔中,切屑无法像通孔那样直接排出,苏氏螺旋丝攻的排屑方式解决了这一问题。同时,螺旋槽的设计还能增加丝攻的切削刃长度,有助于提高切削效率。在加工一些粘性较大的材料时,苏氏螺旋丝攻能够较好地将切屑排出,避免切屑粘附在丝锥上,影响加工质量和丝锥寿命。湖南丝锥品牌推荐直槽丝锥在加工铸铁等脆性材料时表现出色,脆性材料产生的切屑多,直槽能够快递带出碎屑,防止切屑堆积。

排屑设计:苏氏丝锥采用了大容量排屑槽设计,这一设计对于保证加工过程的顺利进行较为重要。在螺纹加工过程中,会产生大量的切屑,如果不能及时排出,切屑容易堆积在丝锥的沟槽内,可能导致丝锥折断、加工精度下降等问题。大容量排屑槽能够容纳更多的切屑,并为切屑的排出提供足够的空间,使切屑能够顺畅地排出工件。不同类型的丝锥,如先端丝攻向前排屑、螺旋丝攻沿螺旋槽排屑、直槽丝攻通过直槽排屑,都能根据自身的特点,发挥排屑槽的作用,能够满足一些对加工稳定性和工作效率较高的要求。
苏氏螺旋丝攻与冷却系统配合的加工效果:螺旋丝攻与机床的冷却系统配合使用时,能提升加工效果。冷却系统喷出的冷却液可沿着螺旋槽的路径流动,顺利到达切削区域,就像为苏氏螺旋丝攻和工件之间注入润滑剂一样,带走切削产生的大量热量,同时润滑丝攻刃口,减少摩擦。在加工大型机械零件的螺纹时,这些零件体积大,加工时间长,丝攻长时间工作很容易发热,这种配合能避免丝攻因温度过高而出现性能下降,保持刃口的锋利度。例如在重型机械的传动轴螺纹加工中,传动轴硬度高,加工难度大,苏氏螺旋丝攻与冷却系统的协同作用,能保证螺纹的加工质量,让螺纹光滑完整,同时也能延长丝攻的使用寿命。挤压丝锥通过塑性变形而非切削来形成螺纹,特别适合加工铝、铜等延展性好的材料。
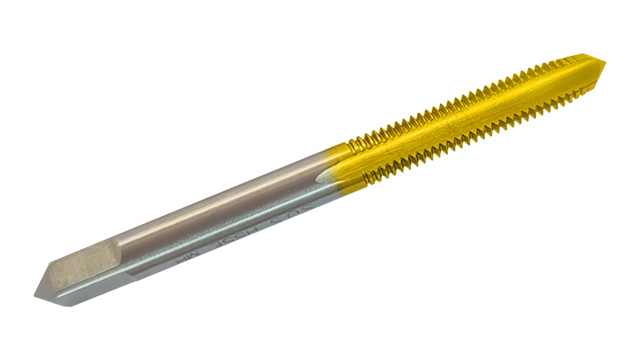
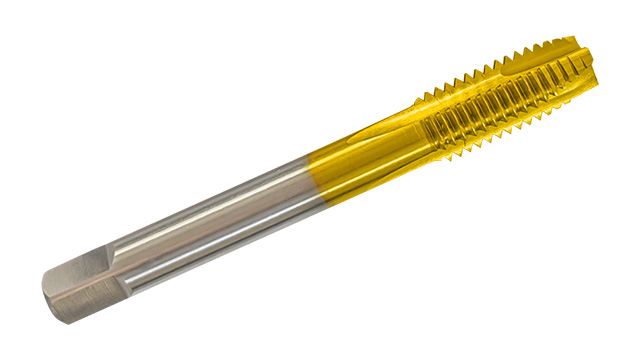
想提升难加工材料的螺纹加工质量与效率?这款苏氏TiCN 先端丝攻是明智之选。含钴高速钢基材为苏氏TiCN 先端丝攻提供了出色的刚性和韧性,苏氏TiCN 先端丝攻TiCN 涂层的低摩擦系数能够减少切削热产生,使得苏氏TiCN 先端丝攻能够适合高速加工。苏氏TiCN 先端丝攻数控磨制的刃口精度较高,加工出来的螺纹尺寸精度高,表面光滑,能够满足一些高新科技对螺纹精度较高的要求。苏氏TiCN 先端丝攻的先端排屑设计能够切屑顺畅排出,避免堆积造成的加工误差与丝攻损坏和对螺纹表面划伤,降低折断和滑牙的概率,延长苏氏TiCN 先端丝攻的使用寿命。攻丝过程中的切屑形态可反映加工状态,理想的切屑形态应为短卷状,过长或过碎的切屑都可能导致加工问题。湖南丝锥品牌推荐
对于大螺距螺纹的加工,可采用跳牙丝锥或采用分次攻丝的方法,以降低单次切削负荷。湖南丝锥品牌推荐
手用丝锥是比较常见的丝锥类型之一,通常由头锥、二锥和三锥组成一套。头锥的切削部分较长,锥角较小,便于引导丝锥切入工件;二锥的切削部分较短,锥角较大,用于进一步加工螺纹;三锥的切削部分比二锥还要短,锥角比较大,用于后面修整螺纹。手用丝锥的柄部为方榫结构,便于与丝锥扳手配合使用。使用手用丝锥时,需先将工件固定牢固,然后用丝锥扳手夹住丝锥的方榫,缓慢旋转并施加适当的轴向力,使丝锥切入工件。每旋转半圈至一圈,需反向旋转约四分之一圈,以折断切屑,防止切屑堵塞容屑槽。攻丝过程中,需定期加注切削液,以降低切削温度,提高螺纹表面质量。湖南丝锥品牌推荐