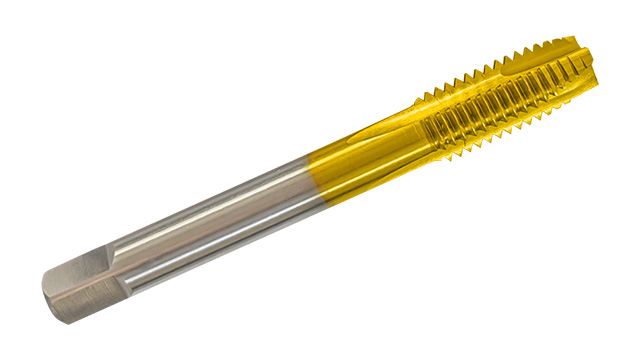
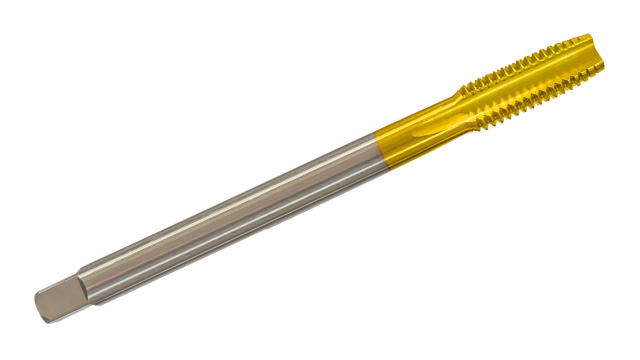
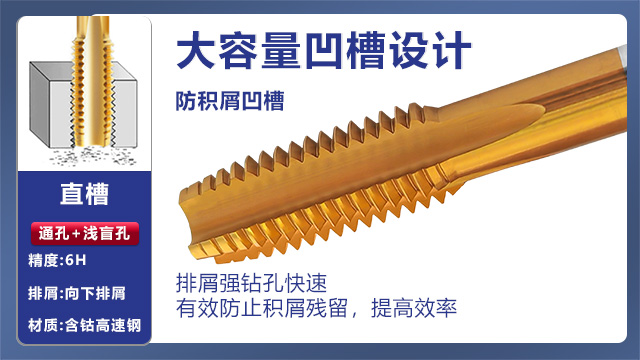
攻丝过程中扭矩异常增大是常见的问题之一,可能导致丝锥折断、螺纹表面质量下降等后果。扭矩异常的原因主要有以下几个方面:① 底孔直径过小:底孔直径过小会增加攻丝时的切削阻力,导致扭矩增大。解决方法是检查底孔直径是否符合要求,必要时调整钻头直径。② 丝锥磨损:丝锥切削刃磨损会导致切削力增大,扭矩升高。解决方法是及时更换磨损的丝锥,或对丝锥进行修磨。③ 切削参数不当:切削速度过高、进给量过大或切削深度过深都会导致扭矩增大。解决方法是调整切削参数,降低切削速度和进给量,减小切削深度。④ 切削液不足或选择不当:切削液不足会导致冷却和润滑效果不佳,增加摩擦阻力;切削液选择不当会影响其润滑性能。解决方法是增加切削液的供应量,选择合适的切削液。⑤ 材料硬度不均匀:材料硬度不均匀会导致切削力波动,引起扭矩异常。解决方法是对材料进行预处理,如退火、调质等,使材料硬度均匀。⑥ 丝锥与底孔不同轴:丝锥与底孔不同轴会导致切削力不均匀,增加扭矩。解决方法是检查丝锥和底孔的同轴度,调整机床或夹具。苏氏镀钛先端丝攻,先端设计减少切入阻力,通孔加工效率比直槽款高 20%,攻不锈钢表面轻松不费力。茂名丝锥哪家好

丝锥柄部与机床主轴的连接方式直接影响丝锥的定位精度、切削稳定性和加工质量。常见的丝锥柄部与机床主轴的连接方式有以下几种:① 直柄夹紧:直柄丝锥通过弹簧夹头、液压夹头或热装夹头等方式与机床主轴连接。直柄夹紧方式结构简单、安装方便,适用于小直径丝锥和高速切削。但直柄夹紧方式的定位精度相对较低,切削稳定性较差,适用于一般精度要求的螺纹加工。② 莫氏锥柄连接:莫氏锥柄丝锥通过莫氏锥度与机床主轴的莫氏锥孔配合连接。莫氏锥柄连接方式具有较高的定位精度和连接刚度,适用于高精度螺纹加工。但莫氏锥柄连接方式的安装和拆卸相对复杂,需要使用对应工具。③ 圆柱柄端面键连接:圆柱柄端面键丝锥通过端面键与机床主轴的键槽配合连接。圆柱柄端面键连接方式具有较高的扭矩传递能力和定位精度,适用于大直径丝锥和高扭矩切削。但圆柱柄端面键连接方式的结构复杂,制造成本较高。④ 侧固式夹紧:侧固式丝锥通过侧面的螺钉与机床主轴的侧固槽配合连接。侧固式夹紧方式具有较高的扭矩传递能力和定位精度,适用于大直径丝锥和高扭矩切削。但侧固式夹紧方式的安装和拆卸相对复杂,需要使用**工具。茂名丝锥哪家好丝锥的存储要求严格,应保持干燥、清洁,避免与腐蚀性物质接触,通常需存放在丝锥用工具柜或防护盒中。
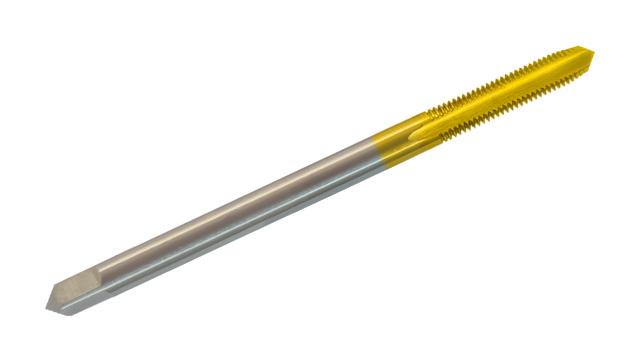
难加工材料如不锈钢、钛合金、高温合金等的攻丝是机械加工中的难点之一。这些材料硬度高、韧性大、导热性差,攻丝时容易出现丝锥磨损快、折断、螺纹表面质量差等问题。为解决这些问题,可采用分步攻丝工艺。分步攻丝工艺是指将螺纹加工分成多个步骤进行,每个步骤使用不同的丝锥或加工参数,逐步完成螺纹加工。分步攻丝工艺的主要优点是可以减小每次切削的切削力和扭矩,降低丝锥的磨损和折断风险,提高螺纹加工质量。分步攻丝工艺通常包括以下几个步骤:① 预钻孔:使用比丝锥直径略小的钻头预钻孔,以确定螺纹的位置和方向。预钻孔的直径应根据材料的特性和丝锥的类型来确定,一般为螺纹小径的 0.9~0.95 倍。② 初攻:使用初攻丝锥进行初次攻丝。初攻丝锥的切削锥长度较长,锥度较小,便于切入材料。初攻时,应采用较低的切削速度和进给量,以减小切削力和扭矩。③ 复攻:使用复攻丝锥进行第二次攻丝。复攻丝锥的切削锥长度较短,锥度较大,用于进一步加工螺纹,提高螺纹的尺寸精度和表面质量。复攻时,可适当提高切削速度和进给量。④ 精攻:对于精度要求较高的螺纹,可使用精攻丝锥进行第三次攻丝。
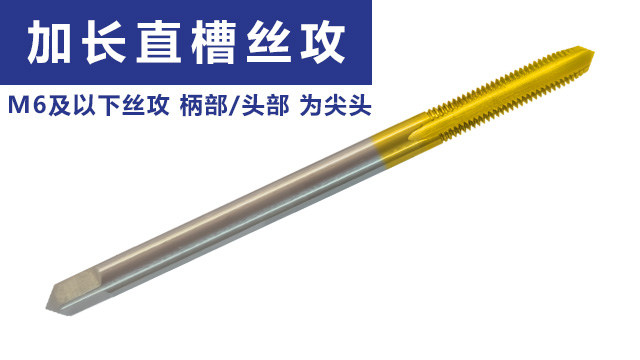
直槽丝攻在异形件螺纹加工中的灵活性:直槽丝攻在加工异形件上的螺纹时,表现出较好的灵活性。异形件的形状不规则,不像普通零件那样规整,螺纹孔位置可能不在常规的平面或轴线上,直槽丝攻的对称结构使其在不同方向的切削中都能保持稳定,不会因为受力方向的改变而出现明显的偏差。操作人员可根据异形件的形状调整攻丝角度,无论是倾斜的螺纹孔还是在曲面工件上的螺纹,都能较好地应对,减少因工件形状特殊导致的加工困难。在医疗器材的异形零件加工中,如手术器材上的连接螺纹,这些零件形状独特,直槽丝攻能适应零件的复杂形状,加工出符合要求的螺纹,保证手术器材的正常使用。在高温加工环境中,TiCN 涂层的耐高温特性能够保护丝攻基体不受损伤,保持丝攻的性能,确保螺纹加工质量。
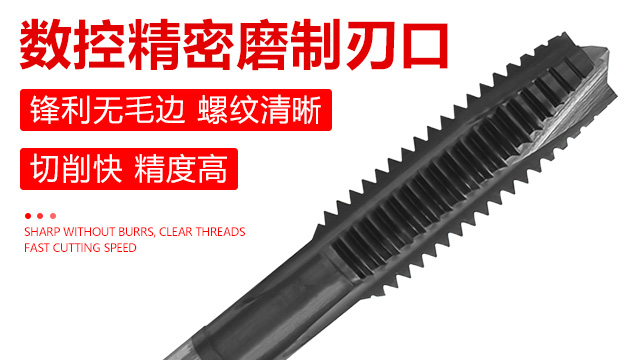
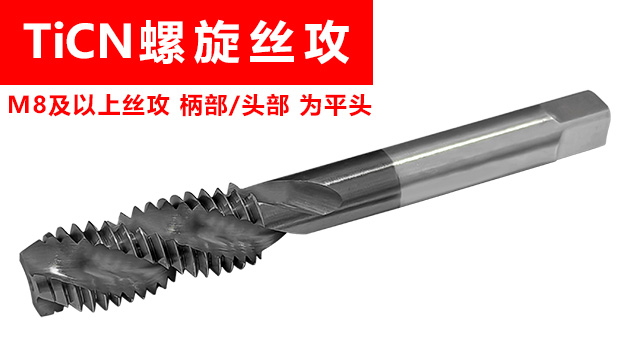
氮化钛先端丝攻在高硬度铸件加工中的表现:苏氏氮化钛先端丝攻在加工高硬度铸件,如铸铁、铸钢等时,能较好地应对铸件表面可能存在的砂眼、气孔等缺陷。这些铸件在铸造过程中,难免会出现一些细小的瑕疵,而氮化钛涂层的高硬度特性,使得刃口在接触到这些缺陷时不易受损,不会像普通丝攻那样容易崩刃,仍能保持稳定的切削状态。先端排屑设计能够及时将铸件加工产生的碎屑排出,避免碎屑在缺陷处堆积导致的加工中断。在机床床身的铸件螺纹加工中,机床床身体积大、重量沉,一旦加工中断重新调整很麻烦,这种性能可减少因铸件本身缺陷对螺纹质量的影响,保证加工顺利进行苏氏TiCN丝攻的含钴高速钢与 TiCN 涂层的特点组合,使得丝攻能够在高温环境下保持性能稳定,加工过程顺利。茂名丝锥哪家好
丝锥的柄部与机床主轴的连接必须牢固可靠,常用的连接方式有莫氏锥度、直柄夹紧等,需确保同轴度要求。茂名丝锥哪家好
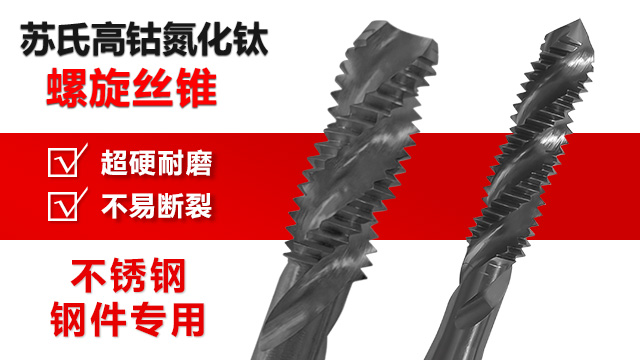
难加工材料适应性:凭借含钴高速钢材质的优势以及数控精密磨制的锋利刃口,苏氏丝锥对于不锈钢等难加工材料具有一定的适应性。不锈钢材料具有较高的强度和韧性,加工过程中容易出现刀具磨损快、切削阻力大等问题。苏氏丝锥的含钴高速钢基材能够承受较大的切削力,而数控磨制锋利的刃口则能够切入不锈钢材料,减少切削力的同时有助于提高切削效率。无论是镀钛还是氮化钛涂层,都能提升苏氏丝锥在加工不锈钢时的耐磨性能和切削性能,确保加工出高质量的螺纹。茂名丝锥哪家好