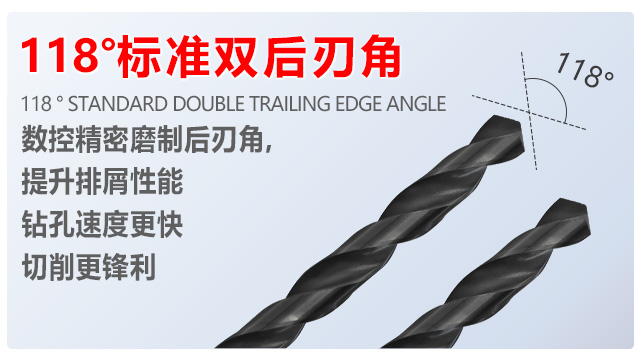
锥柄钻 ——夹持牢固,精密钻孔:莫氏锥柄的设计使其与机床主轴形成多段贴合面,相比普通直柄,接触面积增加了 60%,这种结构在高速旋转时能够提供强大的夹持力,将径向跳动在 0.01mm 以内,为精密钻孔提供了坚实的基础。高速钢材质经过真空淬火处理,硬度达到了 HRC63-65,在钻削 45# 钢、灰铸铁等常见工业材料时,刃口保持性能够提升 50%,减少了频繁修磨的次数,提高了工作效率。118° 标准顶角设计配合 30° 螺旋角,经过精心计算和优化,能够使切削力分布均匀,在钻孔完成后,孔壁粗糙度可达 Ra3.2,满足了多数精密加工对表面质量的要求,无需进行额外的打磨处理,节省了后续工序的时间和成本。不同品牌的麻花钻头在质量和性能上可能存在差异,需谨慎选择。广州HSSE麻花钻头规格
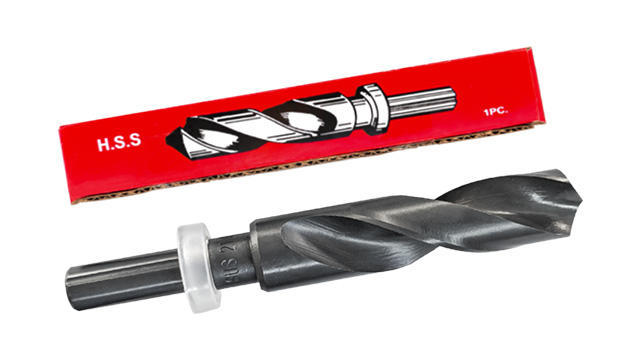
高钴麻花钻本质上也属于高速钢麻花钻的范畴,但其材质中添加了钴成分,这赋予了它更为出色的性能。钴元素的加入大幅提高了钻头的硬度、精度以及耐磨性能。高钴麻花钻适合加工一些硬度较高的材料,像各种金属,包括钢、不锈钢、铸铁、铝合金等。在加工不锈钢等金属钢材时表现尤为突出,能够实现高效、精细的钻孔。由于其出色的耐磨性,它还适用于加工较深的孔径。在一些手用钻孔行业,例如使用手电钻、台钻等设备进行作业时,高钴麻花钻能够发挥其优势,长时间保持锋利,减少更换钻头的频率,提升工作效率。茂名进口麻花钻头规格工业干活怕麻烦就选苏氏 1/2 柄钻,12.7mm 的柄部规格统一,换着用不用调设备,省不少时间。

在钻孔作业的领域里,工具的优劣直接决定了效率与成果。苏氏镀钛麻花钻,正是一款能让您的钻孔工作如虎添翼的得力工具。我们的镀钛麻花钻,表面采用先进的镀钛技术,形成一层坚硬且光滑的涂层。这层神奇的涂层,硬度较高,使得钻头能轻松应对各类金属、木材、塑料等材质。无论是在硬邦邦的合金钢上开孔,还是在韧性十足的硬木中钻孔,它都游刃有余,提升钻孔效率,减少频繁更换钻头的麻烦。钻头主体选用含高速钢(HSS)材质,高速钢具备出色的红硬性和耐磨性。持续钻孔作业时,即便因摩擦产生高温,其也能保持良好硬度和切削性能,不易变形与磨损,拥有超长使用寿命,为您节省成本,不管是大规模工业生产,还是日常零星钻孔,都稳定可靠。独特的麻花钻刃型,经精密计算与优化,钻孔时可精细切入材料,确保开孔位置准确无误,后续装配等工作更顺畅。考虑到不同场景需求,我们提供多种规格,从微小精细孔径到较大尺寸开孔,都能找到适配型号,一套钻头满足多样需求。而且,其螺旋槽设计精心,钻孔时能快速排屑,避免切屑堆积堵塞,保证作业连续性。选择苏氏镀钛麻花钻,就是选择高效、精细与耐用。
硬质合金麻花钻头的性能优势与适用场景:硬质合金(如 YT15、YG8)麻花钻头的硬度可达 89-93HRA,耐磨性和耐热性明显优于高速钢,切削速度可达 100-300m/min,适合加工高硬度材料(如淬火钢、不锈钢)和高熔点材料(如高温合金)。但其韧性较差,需要更刚性的机床和精细的装夹,避免振动导致崩刃。硬质合金钻头常采用镶齿或整体式结构,镶齿式通过在高速钢基体上焊接硬质合金刀片降低成本,整体式则用于微型钻头或超硬材料加工,在汽车发动机缸体、航空航天铝合金构件等精密加工中不可或缺。65. 麻花钻头的制造工艺要求严格,从选材到加工都有精细的标准。
1/2 柄钻 —— 电动工具的通用搭档:苏氏 1/2 柄钻的通用性让它成为电动工具用户的比较好的选择之一。无论是博世、得伟等品牌的手电钻,还是国产的冲击钻,都能完美适配,无需额外转接器。其柄部采用滚花处理,装卸时不易打滑,在高空作业时单手即可操作。高速钢材质经过低温回火,韧性更好,偶尔碰到钢筋等硬物也不易崩裂。对比市场上的劣质 1/2 柄钻,其刃口的同心度更高,在给铝合金门窗打安装孔时,不会出现 “喇叭口” 现象。尤其适合装修工人随身携带,一套钻头就能应对木材、金属、塑料等多种材料,减少工具包的负重。58. 复合材料的麻花钻头在切削刃和结构上有特殊的优化,以适应其复杂的材质特性。不锈钢麻花钻头商家
对于较硬的材料,使用麻花钻头钻孔时,可适当增加钻头的转速。广州HSSE麻花钻头规格
数控磨削技术在麻花钻头制造中的应用:数控磨床通过五轴联动,可精确控制钻头的螺旋角、顶角、横刃等几何参数,实现复杂槽形和刃形的加工。例如,使用 CBN 砂轮磨削硬质合金钻头时,通过数控系统设定磨削轨迹,可保证主切削刃的直线度误差<0.01mm/100mm,横刃对称度<0.02mm。数控磨削还能实现特殊槽形设计,如变螺旋角钻头(用于减少振动)、变直径钻头(用于阶梯孔加工),满足个性化加工需求,是高级钻头制造的关键技术。。。。。广州HSSE麻花钻头规格







