矿山机械修理厂在维修矿山设备零件时,面临着零件尺寸大、需要钻深孔且钻头要耐受高磨损的复杂工况。普通钻头在这种情况下,要么长度不够,无法满足深孔钻削需求;要么不耐用,频繁更换严重影响维修进度。苏氏高钴加长麻花钻凭借其足够的长度和高钴材质带来的出色耐磨性,能够轻松应对矿山设备零件的维修工作。在钻削深孔时,它能够稳定作业,且钻头耐用性强,无需频繁更换。这使得修理厂能够较快的完成矿山设备的维修任务,减少设备停机时间。确保矿山设备能够稳定生产,减少了因设备维修而导致的经济损失,实现了修理厂与矿山的互利共赢。苏氏加长钻的1~16mm 规格搭配 100~600mm 长度,可满足不同深度工业钻孔需求,在深孔加工场景中表现出色。东莞铝用麻花钻头商家
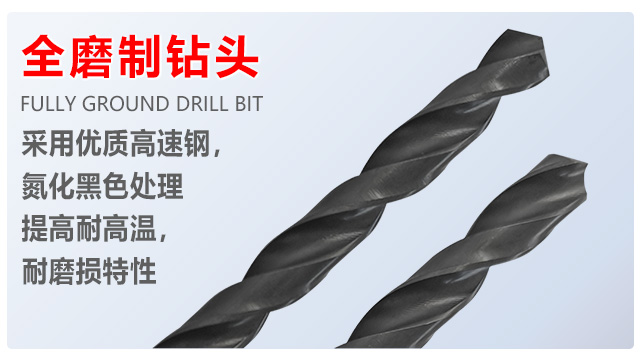
麻花钻头的切削刃是其关键部分,直接影响钻孔的质量和效率。标准的麻花钻头通常有两个主切削刃和一个横刃。主切削刃负责材料的切除,而横刃则起到定心的作用。在使用过程中,切削刃会逐渐磨损,导致钻孔质量下降。因此,定期修磨钻头是必要的。修磨时需确保两个主切削刃的长度和角度完全对称,否则会导致钻孔偏斜或孔径扩大。专业的钻头磨床可以精确恢复切削刃的几何形状,延长钻头的使用寿命。对于高精度加工,建议使用显微镜或投影仪检查修磨后的刃口质量。汕头TICN麻花钻头价格58. 复合材料的麻花钻头在切削刃和结构上有特殊的优化,以适应其复杂的材质特性。
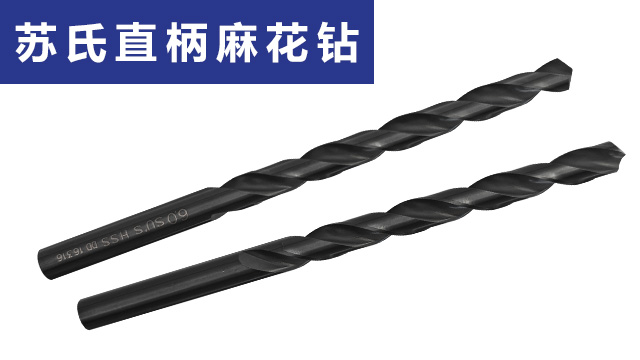
高钴加长钻 —— 石油设备维修的利器:石油钻井平台的设备维修中,高钴加长钻是处理深孔的关键。含钴高速钢基材让它在钻削油田用高强度合金钢管时,耐磨性比普通加长钻提升 50%,200mm 深的孔一次钻成无需换刀。其刃口进行了 “强化刃” 处理,横刃宽度缩减至 0.5mm,进刀更省力,配合螺旋槽内的排屑导向筋,在钻深孔时切屑呈螺旋状有序排出,避免堵塞。在维修抽油机的曲轴时,在钻出油道孔,孔的直线度误差不超过 0.1mm,确保润滑油顺畅流通。这种 “长寿命 + 高精度” 的特性,让它在野外作业中减少设备停机时间
麻花钻头的刃磨是保持其良好切削性能的重要环节。随着钻孔次数的增加,麻花钻头的切削刃会逐渐磨损,导致切削力增大、钻孔质量下降。此时,就需要对钻头进行刃磨。刃磨麻花钻头需要一定的技巧和经验,一般需要使用专门的刃磨设备,如砂轮。在刃磨过程中,要保证两条主切削刃的长度、角度以及横刃的形状符合要求。首先,将钻头的切削刃对准砂轮的边缘,以合适的角度进行磨削,使主切削刃恢复锋利。同时,要注意控制磨削量,避免过度磨削导致钻头切削刃变薄、强度降低。对于横刃,也需要进行适当的修磨,减小其轴向力。正确的刃磨能够使麻花钻头恢复良好的切削性能,延长其使用寿命,降低加工成本。在工业上苏氏氮化钻,性能可靠且性价比高,适合工业大规模加工使用,为企业节省开支的同时确保生产质量。

高钴加长钻 —— 耐磨加长,难加工材料深孔加工克星:高钴加长钻采用含钴高速钢材质,这种材质使其在 200mm 深孔加工中,耐磨性比普通加长钻提升 60%,即使连续钻削 304 不锈钢,也能够达到 50 孔以上无需修磨的出色表现,减少了中途停机换刀的时间,提高了深孔加工的效率。刃口经过强化处理,使横刃宽度缩减至 0.5mm,进刀阻力降低 40%,在加工厚度 100-200mm 的合金钢板时,能够轻松切入,减少了设备的负荷。排屑槽内置螺旋导向筋,这种特殊的结构使切屑排出方向稳定性提升 70%,确保切屑能够沿着预定的轨迹顺利排出,避免了切屑在孔内缠绕或堆积,保证了深孔加工的连续性和稳定性。工业干活怕麻烦就选苏氏 1/2 柄钻,12.7mm 的柄部规格统一,换着用不用调设备,省不少时间。汕头TICN麻花钻头价格
29. 若工件固定不牢,钻孔过程中容易发生位移,影响钻孔精度。东莞铝用麻花钻头商家
铸铁加工中麻花钻头的设计与使用技巧:铸铁(如 HT300)含石墨,切削时呈崩碎状切屑,对钻头磨损主要为磨粒磨损。应选用小螺旋角(15°-20°)、较大顶角(120°-130°)的高速钢或硬质合金钻头,增加钻头强度。切削速度 v=20-40m/min,进给量 f=0.2-0.4mm/r,可提高切削效率。由于铸铁切削热较低,可不用切削液或用乳化液,但加工高合金铸铁时需用极压切削液。钻头刃口应保持锋利,避免钝刃导致崩刃,同时注意铸铁表面的夹砂层,可先用中心钻定位再钻孔。东莞铝用麻花钻头商家







