蜗壳型线的数学建模是离心风机设计的理论之一,其本质在于寻找一条曲线,使得蜗壳各截面能够按照流量分配规律均匀收集叶轮出口气流。经典的型线是对数螺旋线,其极坐标方程为 $r = r_0 e^{k\theta}$,这种曲线具有等角特性,气流沿型线流动时方向角保持不变,理论上可实现无冲击入流。在实际散热通风风机中,常采用阿基米德螺旋线($r = a + b\theta$)或近似梯形法(等环量法)来绘制型线。等环量法假设叶轮出口速度矩为常数,通过积分得到各角度对应的蜗壳半径。现代设计中,工程师利用计算几何方法,将型线离散为样条曲线,并通过CFD反问题设计进行修正。数学建模还需考虑蜗壳宽度方向的扩张规律,即子午面型线,它决定了气流在轴向的扩散程度。的数学建模能确保蜗壳在360度圆周上,每个截面的平均速度接近设计值,避免出现低速区和回流区。对于散热系统而言,精确的型线建模意味着更高的静压恢复系数和更低的气流脉动,这是实现高效散热的基础。在散热通风系统中,蜗壳的主要功能是收集叶轮甩出的高速气体,并将其动能高效转化为静压能。常规蜗壳推荐货源
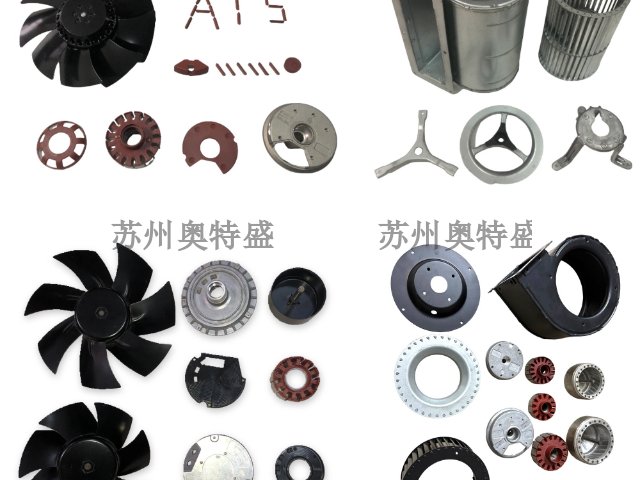
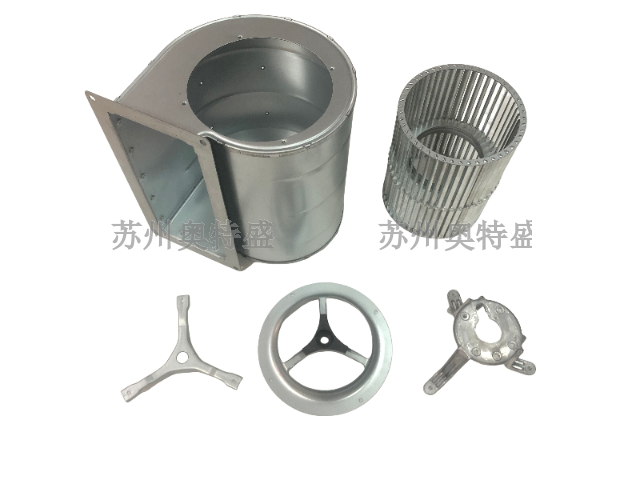
蜗壳的制造工艺对其气动性能和噪声水平有着决定性影响。传统的蜗壳制造主要采用钣金工艺,包括剪切、冲压、折弯和焊接。对于矩形截面的蜗壳,通常由两块侧板和螺旋状围板组焊而成,蜗舌部分则通过模具成型后精密装配。这种工艺成本低,但焊缝多,易产生变形,导致内部流道不光滑。随着技术进步,一体成型工艺如旋压、液压胀形和注塑成型(针对塑料蜗壳)逐渐应用,它们能提高内表面质量,减少气流扰动。精度控制方面,蜗壳的型线误差、蜗舌间隙以及端面跳动是关键指标。蜗舌与叶轮外缘的间隙通常需控制在叶轮直径的0.5%~1%以内,间隙过大会导致气体泄漏和效率下降,过小则可能引发摩擦和噪声。现代制造中,激光切割和机器人焊接保证了下料和组对的高精度,而三坐标测量仪则用于检测型线轮廓度。在散热通风行业,高精度的蜗壳能确保气流组织有序,降低涡流噪声,提升风机全压效率2%~5%,这对于追求高能效的散热系统至关重要。湖北生产蜗壳供应商蜗壳的蜗舌部分与叶轮叶片间隙极小,其几何形状对风机的效率、压力脉动及噪声水平影响极大。
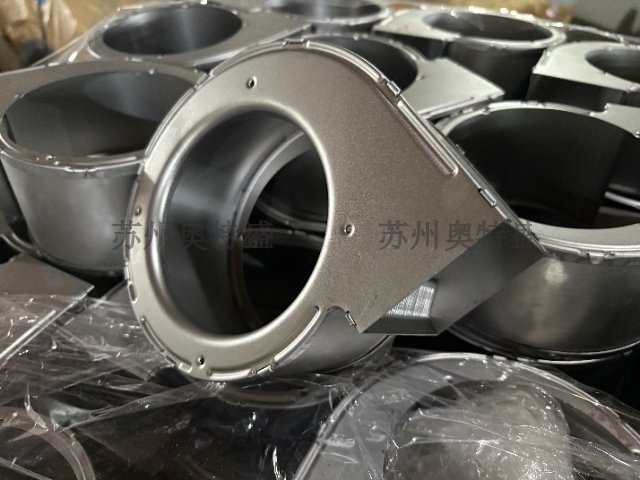
蜗壳引起的径向力是评价其运行稳定性的重要指标。径向力主要由蜗壳内圆周方向压力分布不均匀产生,其大小和方向随流量变化而变化。在设计工况附近,蜗壳内压力分布相对均衡,径向力较小;在小流量工况下,叶轮出口与蜗壳流道之间的流动不匹配加剧,径向力通常增大。径向力特性可通过径向力系数、径向力脉动幅值和相位变化来描述。过大的径向力会导致轴承负荷增加、轴挠度增大、密封磨损加速,甚至引发振动故障。改善径向力特性的方法包括优化蜗舌间隙、采用双蜗壳结构、调整截面增长规律、改善出口对称性和控制非设计工况下的流动分离。对于大型泵或高速旋转机械,径向力特性往往与转子动力学分析结合,以确保整机在长期运行中的可靠性。
径向力平衡功能是双蜗壳的专属功能,指通过对称双螺旋流道设计,使叶轮周向压力分布均匀,抵消单蜗壳产生的径向力,保护转子、轴承与密封部件。离心泵单蜗壳在变工况下产生较大径向力,导致轴弯曲、轴承磨损、密封失效;双蜗壳对称流道使径向力相互抵消,全工况下转子受力均衡。大型双吸泵、化工泵、锅炉给水泵普遍采用双蜗壳,径向力降低幅度可达 70% 以上,延长轴承与轴封寿命。水轮机、大型风机双蜗壳结构同样具备径向力平衡效果,减少机组振动与噪声,提升运行稳定性,该功能是大型变工况流体机械的需求。高温散热场合使用的蜗壳,必须预留足够的热膨胀间隙,防止因热应力集中导致壳体变形或焊缝开裂。
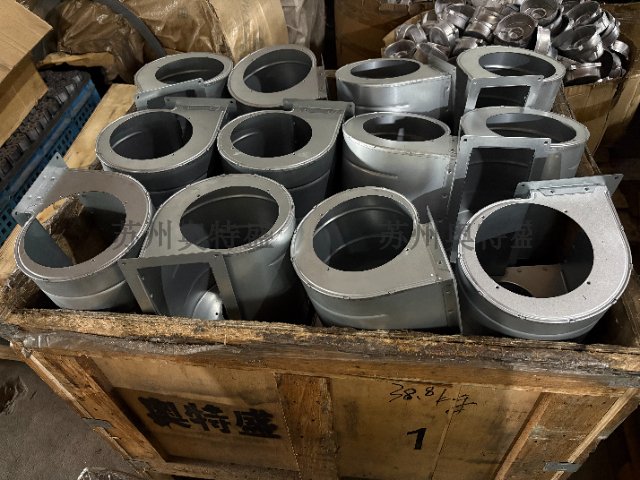
蜗壳作为离心风机的主体结构,其安装与维护直接影响整个散热通风系统的效能。安装时,蜗壳必须通过减震器或减震垫与基础连接,以防止振动传递和噪声放大。进出口管道的连接需采用软接头,避免管道应力作用于蜗壳,导致变形或轴承偏移。对于大型蜗壳,吊装时需使用吊耳,防止壳体局部受力变形。在散热系统中,蜗壳的进风口应保证足够的直管段,避免吸入涡流影响叶轮进气均匀性。维护方面,定期打开蜗壳上的检查门(如有),内部积灰、油污或异物,特别是蜗舌和叶轮间隙处的堆积物,这些堆积会改变流道型线,降低效率并增加噪声。检查蜗壳焊缝和密封件是否开裂或老化,及时修补以防漏风。对于高温散热风机,需监测蜗壳的热变形和膨胀节的工作状态。在寒冷环境,停机后需排空蜗壳内冷凝水,防止冻裂。正确的安装与维护能确保蜗壳长期保持设计气动性能,延长风机寿命,保障散热通风系统的稳定运行。在寒冷地区的户外散热设备中,蜗壳需加装保温层或伴热带,防止停机时内部积水冻结胀裂壳体。常规蜗壳推荐货源
蜗壳的基圆直径与叶轮外径之比是一个关键参数,通常控制在百分之一百零二至百分之一百零五之间。常规蜗壳推荐货源
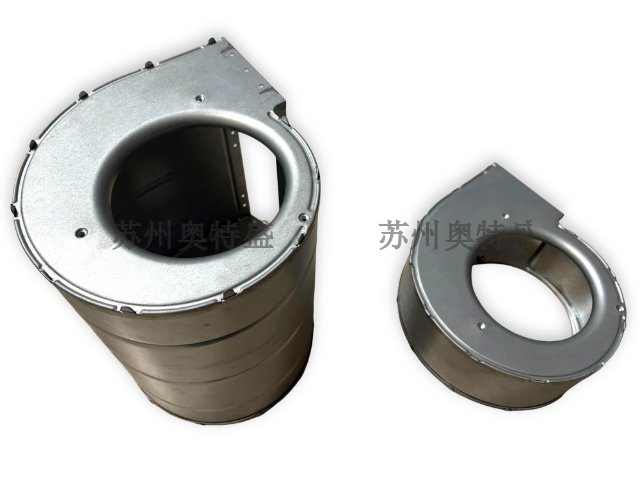
根据散热通风系统的风量需求,蜗壳设计衍生出单侧进风(单吸)和双侧进风(双吸)两种主要型式。单侧进风蜗壳结构简单,气流从叶轮一端进入,蜗壳螺旋段围绕叶轮单侧展开,适用于中低压、中小风量场合,如小型机柜散热。双侧进风蜗壳则对称布置,气流从叶轮两侧同时进入,蜗壳呈“8”字形或双螺旋结构,由中间隔板分开。双进风设计能平衡轴向力,减小轴承负荷,且由于叶轮两侧同时进气,在相同外径下,风量近似翻倍,特别适合大风量散热场景,如数据中心空调、大型逆变器散热。双进风蜗壳的流道设计更复杂,需保证两侧气流均匀,避免相互干扰。此外,还有双蜗壳设计,即一个叶轮对应两个对称的螺旋室,出口汇合,这种设计能降低蜗壳高度,便于在狭窄空间安装。变型蜗壳的选择取决于系统阻力曲线和空间限制。在散热通风行业,双进风蜗壳因其结构紧凑、风量大、振动小,已成为中高压大流量散热风机的。常规蜗壳推荐货源
苏州奥特盛精密机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**苏州奥特盛精密机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!