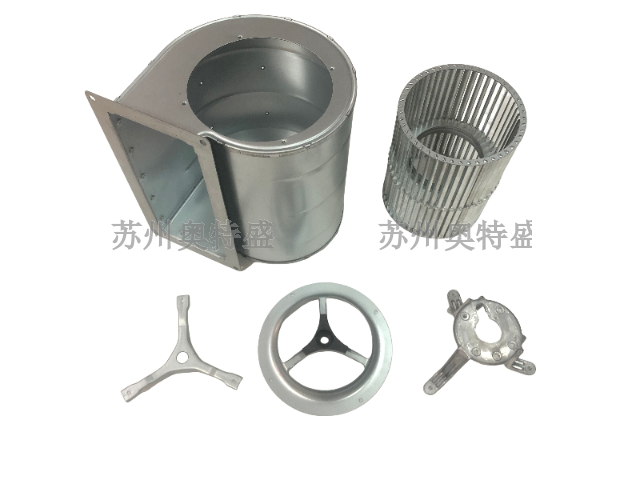
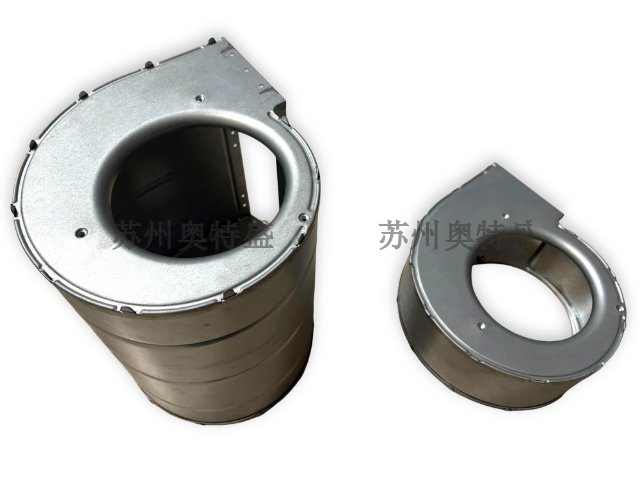
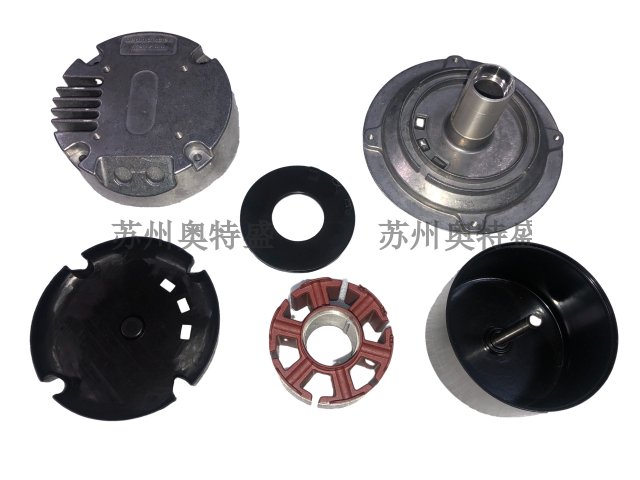
蜗壳在运行中承受着内部气体压力、转子动载荷以及可能的温度应力,因此其结构刚度至关重要。为防止蜗壳壁面在压力作用下产生过大变形,或在气动激励下发生共振,需在蜗壳外部或内部设置加强筋。加强筋的布局需遵循力学原理,通常沿蜗壳螺旋方向布置主筋,沿圆周方向布置环筋,形成网格状支撑结构。对于大型蜗壳,加强筋还能有效提高固有频率,避开叶轮叶片通过频率,防止结构共振辐射噪声。在塑料蜗壳中,加强筋的设计更为关键,它弥补了材料弹性模量低的弱点,同时可作为散热筋片辅助散热。布局时需避免加强筋伸入气流主流区,以免增加阻力。现代设计中,采用有限元分析(FEA)对蜗壳进行模态分析和静力学分析,优化加强筋的位置、截面尺寸和数量。一个刚度足够的蜗壳能保持长期运行中的型线精度,防止因变形导致间隙变化或效率衰减,这对于要求长寿命的散热通风系统(如通信基站)具有重要意义。计算流体动力学仿真技术已广泛应用于蜗壳设计,工程师可在虚拟环境中优化流道,缩短研发周期。广东国内蜗壳推荐货源
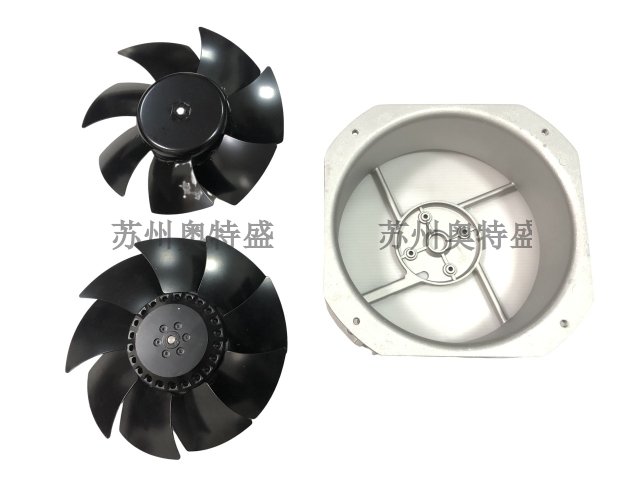
蜗壳型线是蜗壳内壁螺旋曲线的几何轮廓,为决定蜗壳水力 / 气动性能的几何参数,分为理论型线与工程近似型线两类。其定义为:按流体运动规律设计的极坐标曲线,控制流道截面积渐变规律,保证流体均匀流动、能量高效转换,主流型线包括阿基米德螺线、对数螺线。阿基米德螺线按平均速度法设计,制造简便,适用于风机、中小型泵;对数螺线按等环量法设计,流动损失小,效率更高,适用于水轮机、压缩机、大型泵。工程中常采用多段圆弧拟合理论型线,兼顾精度与制造可行性,蜗壳型线精度直接影响流动损失、压力分布与噪声水平,是蜗壳水力 / 气动设计的要素。上海直销蜗壳零部件蜗壳内部的导流叶片可优化气流分布,防止大扩张角下的边界层分离,是提升扩压器性能的有效措施。
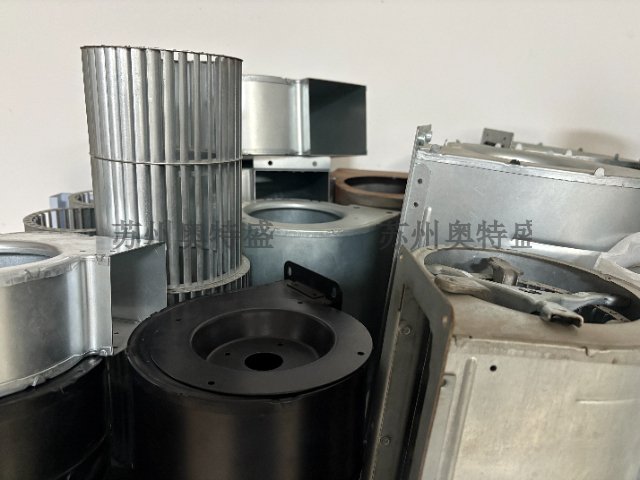
虽然集流器通常被视为部件,但在离心风机蜗壳系统中,它与蜗壳进口圈共同构成气流进入叶轮的咽喉。集流器的形状(如圆弧型、圆锥型、流线型)直接影响叶轮进口的流场均匀性。流线型集流器性能佳,能引导气流平滑加速进入叶轮,减少分离和涡流。蜗壳的进口圈(即进风口法兰)需与集流器精密配合,形成渐缩流道。在散热通风设计中,集流器与叶轮进口的间隙必须严格控制,间隙过大会产生吸气涡流,不降低效率,还会引发高频噪声。此外,蜗壳进口段的形状应避免急剧转弯,确保气流轴向对称地流入叶轮。对于双进风蜗壳,两侧集流器的对称性和流道一致性尤为重要,否则会导致两侧流量不均,引起轴向力失衡和振动。在数据中心散热等高要求场合,常在集流器内壁设置导叶或旋流发生器,以预旋气流匹配叶轮进口角,进一步降低入口损失。良好的进口气流组织是蜗壳高效工作的前提,它确保了叶轮从级开始就能有效提取能量。
蜗壳引起的径向力是评价其运行稳定性的重要指标。径向力主要由蜗壳内圆周方向压力分布不均匀产生,其大小和方向随流量变化而变化。在设计工况附近,蜗壳内压力分布相对均衡,径向力较小;在小流量工况下,叶轮出口与蜗壳流道之间的流动不匹配加剧,径向力通常增大。径向力特性可通过径向力系数、径向力脉动幅值和相位变化来描述。过大的径向力会导致轴承负荷增加、轴挠度增大、密封磨损加速,甚至引发振动故障。改善径向力特性的方法包括优化蜗舌间隙、采用双蜗壳结构、调整截面增长规律、改善出口对称性和控制非设计工况下的流动分离。对于大型泵或高速旋转机械,径向力特性往往与转子动力学分析结合,以确保整机在长期运行中的可靠性。蜗壳的流道粗糙度对流动阻力有直接影响,内表面抛光或喷涂光滑涂层是提升风机效率的有效手段。
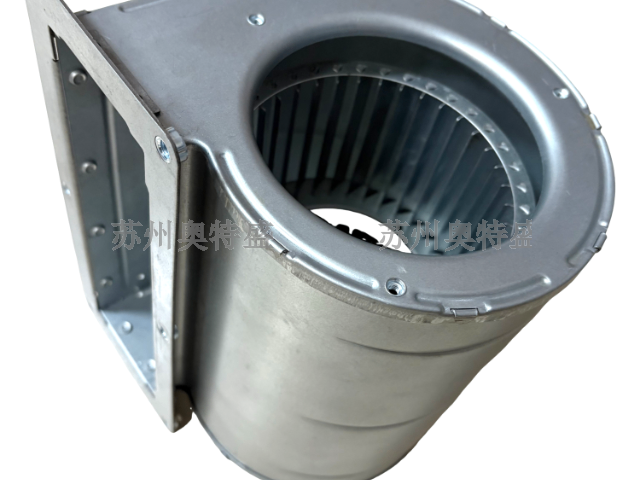
降噪减振是蜗壳的重要辅助功能,指通过优化型线、流道粗糙度、蜗舌间隙等参数,减少流体涡流、分离与冲击,降低气动 / 水力噪声与结构振动。风机蜗壳采用对数螺线型线、光滑内壁、合理蜗舌间隙,可降低噪声 5–10dB (A);泵蜗壳优化流道拐角,减少液体涡流,降低水力噪声与振动;水轮机蜗壳平滑流道减小水流冲击,降低机组振动噪声。蜗壳作为流体与结构的接触界面,直接影响噪声与振动传递,通过流线型设计、阻尼处理、对称结构,可有效抑制振动源与噪声源,提升设备运行舒适性,满足环保与工况要求,是现代蜗壳设计的重要功能指标。蜗壳的降噪设计需权衡效率与声学性能,有时微小的型线调整就能在几乎不损失风量的前提下降低数分贝噪声。安徽国内蜗壳出厂价
针对医疗设施散热,蜗壳内壁常涂覆涂层并设计成易清洁结构,防止微生物滋生和灰尘堆积。广东国内蜗壳推荐货源
随着散热设备向移动化、模块化发展,对离心风机蜗壳的轻量化需求日益迫切。轻量化不能降低材料成本和运输费用,还能减少惯性,提高动态响应,降低振动噪声。实现轻量化的途径主要有:材料替代、结构优化和工艺革新。材料方面,用铝合金、镁合金或工程塑料替代钢材,可减重50%以上,但需考虑强度和耐温限制。结构优化则利用拓扑优化技术,在FEA指导下去除多余材料,使蜗壳壁厚随应力分布变化,形成仿生骨架结构。例如,在应力集中区加厚,低应力区减薄甚至开孔。工艺上,采用空心夹层结构或泡沫金属填充,在减重的同时提高刚度。对于大型蜗壳,模块化分片设计便于运输和现场组装,也降低了单件重量。轻量化设计必须保证蜗壳的刚度和密封性,避免因变形导致效率下降。在电动汽车电池散热、便携发电机等移动散热领域,轻量化蜗壳已成为竞争力。未来,随着复合材料成本的降低,全复合材料蜗壳将散热通风行业的新潮流。广东国内蜗壳推荐货源
苏州奥特盛精密机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**苏州奥特盛精密机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!