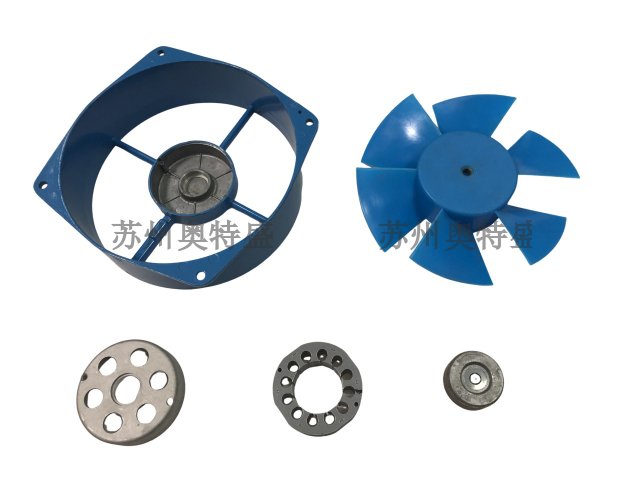
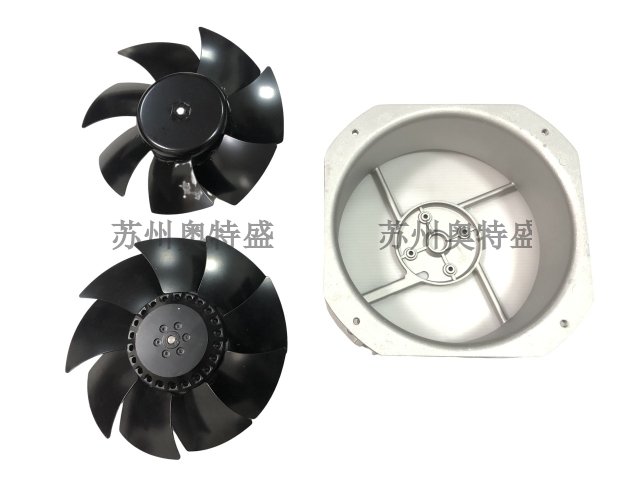
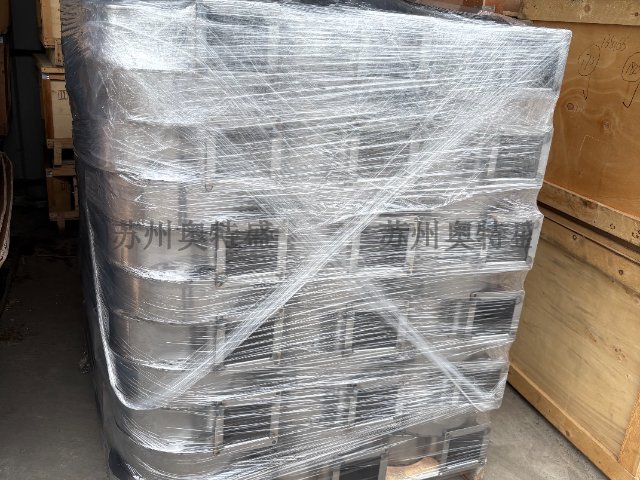
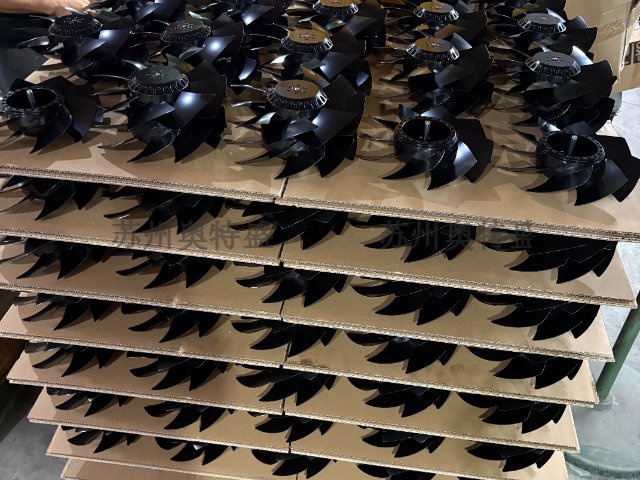
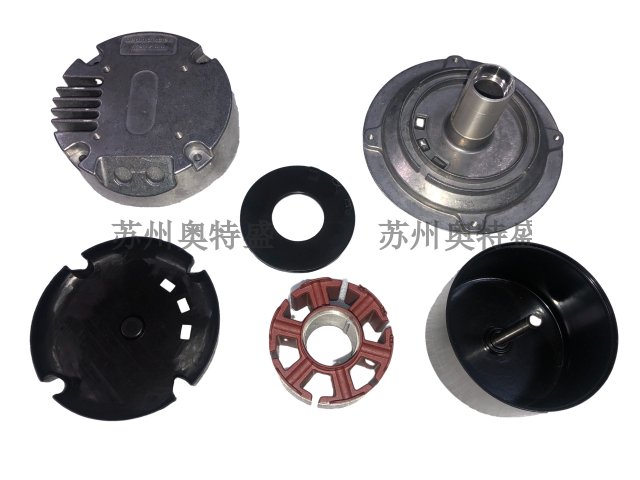
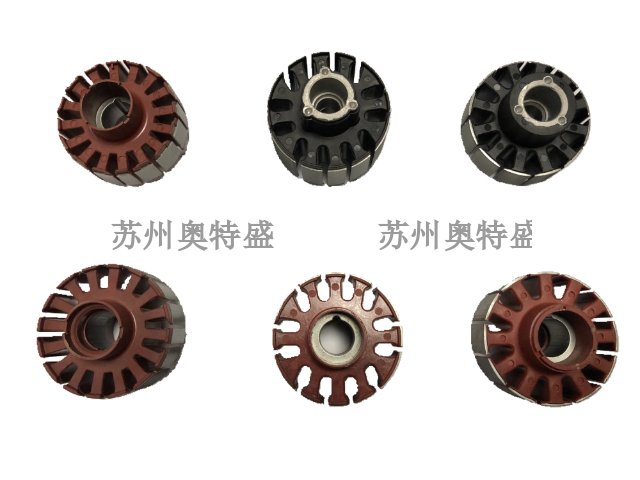
机壳的堆叠运输设计,需要在结构层面提前做好规划。大量机壳堆叠在一起运输的时候,如果部件之间没有合理的定位结构,很容易出现相互错位、磕碰的问题,导致表面涂层划伤、壳体凹陷变形。设计机壳外形的时候,可以在机壳的一端设计轻微的内凹结构,另一端设计对应的外凸结构,堆叠的时候相邻两个机壳可以相互嵌合定位,不会出现横向的错位滑动,既可以提升运输过程中的堆叠稳定性,减少运输磕碰损伤,也能提升单位空间内的装载数量,降低单件产品的运输成本。在洁净室应用中,机壳需采用无尘材料,防止颗粒脱落污染生产环境。安徽加工机壳价格比较

塑料材质的散热风机机壳,注塑成型后的冷却过程会直接影响部件的尺寸稳定性。如果机壳不同位置的冷却速度差异过大,壁厚较厚的位置冷却速度慢,收缩量更大,部件内部就会产生不均匀的内应力,后续使用过程中遇到环境温度变化,很容易出现翘曲变形的问题。模具设计阶段需要在机壳的对应位置排布均匀的冷却水路,让部件的各个区域都可以实现同步均匀冷却,减少不同位置的收缩差异,降低成型后的内应力残留,保证机壳长期使用过程中的尺寸稳定性。生产机壳供应商表面处理如喷塑、阳极氧化或电镀,能提升机壳的耐腐蚀性和外观质感。
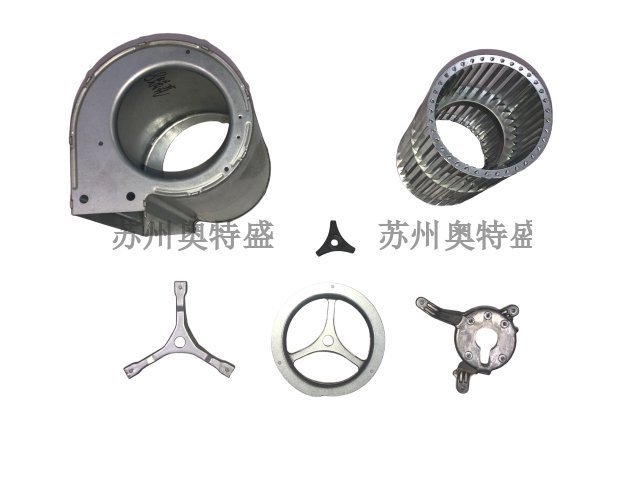
机壳的包装堆叠受力仿真分析,可以优化外包装的结构设计。通过软件模拟多台风机机壳堆叠放置后,底部包装箱与内部机壳受到的压力分布情况,针对性调整内部缓冲衬垫的排布位置与结构形态,让堆叠后的压力可以均匀分散到各个位置,避免局部位置压力过大导致机壳出现凹陷变形。经过仿真优化后的包装方案,可以在保证产品运输安全的前提下,减少缓冲材料的使用量,降低包装的综合成本,同时也能提升包装箱的堆叠层数,减少仓储过程中占用的空间。
机壳的流道形状对风机性能影响很大。离心风机机壳通常设计为蜗壳形,其轮廓曲线依据叶轮外径和风量计算。蜗壳截面从基圆开始逐渐扩大,使气流平稳降速增压。进风口采用弧面收敛设计,减少入口涡流。出风口方向可按需求调整为向上、向左或向右。轴流风机机壳多为圆筒形,内壁需光滑,减少摩擦阻力。导流叶片可设置在机壳内部,整流方向,提高风压。设计时需进行流场仿真,优化型线,避免气流分离和回流。机壳与叶轮的径向间隙和轴向间隙需精确控制,间隙过大会导致内泄漏,降低效率。在散热风机配件行业,空气动力学优化是提升风机能效的重要手段,好的机壳设计能使风机在高效区运行,节省能源。机壳的流道表面粗糙度影响摩擦阻力,光洁度越高,气流效率越好。
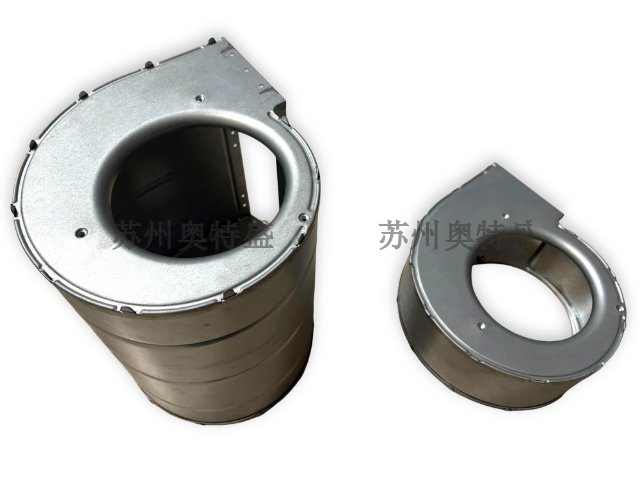
钣金机壳的焊接工序,是很多大尺寸工业散热风机机壳加工过程中的重要环节。将不同的钣金冲压零件通过焊接的方式拼接成完整的机壳腔体,焊接过程中产生的局部高温,很容易让焊接位置周边的板材出现热变形,导致机壳的整体尺寸出现偏差,平面度下降。焊接作业时需要采用合理的焊接顺序,采用分段焊接的方式,避免局部热量集中引发的大面积形变。焊接完成后还需要对机壳整体进行整形处理,修正焊接过程中产生的形变,保证机壳的关键尺寸依然符合图纸公差要求。机壳的流道设计需避免直角转弯,减少气流分离造成的压力和能量损失。山东直销机壳价格比较
部分机壳表面设计有散热鳍片,增大与空气接触面积,强化自然对流。安徽加工机壳价格比较
塑料机壳的耐低温性能,在高纬度寒冷地区的户外风机产品中十分重要。普通的工程塑料在低温环境下会逐渐变脆,受到外力冲击的时候很容易出现开裂的问题。面向这类场景使用的塑料机壳,选用的塑胶材料中需要添加对应的耐低温增韧助剂,提升材料在低温环境下的抗冲击能力。加工完成后的机壳还需要放入低温试验箱中,在对应工况的低温环境下放置足够时长后开展抗冲击测试,确认部件在低温环境下依然可以保持足够的韧性,不会轻易出现开裂破损的问题。安徽加工机壳价格比较
苏州奥特盛精密机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,苏州奥特盛精密机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!