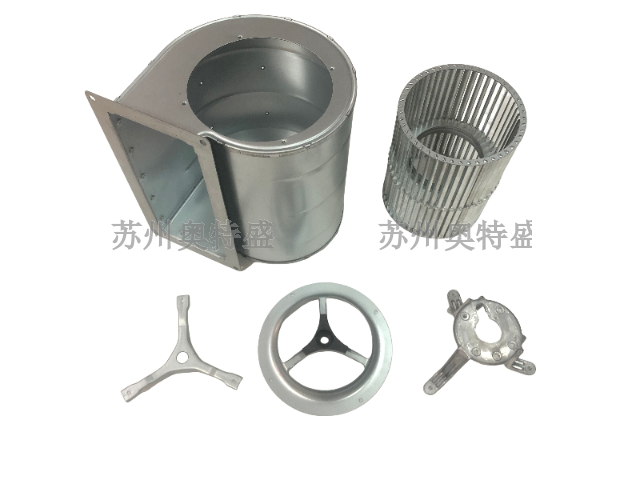
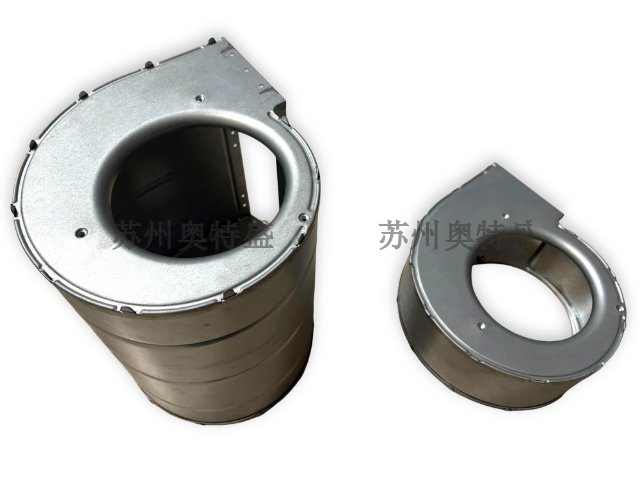
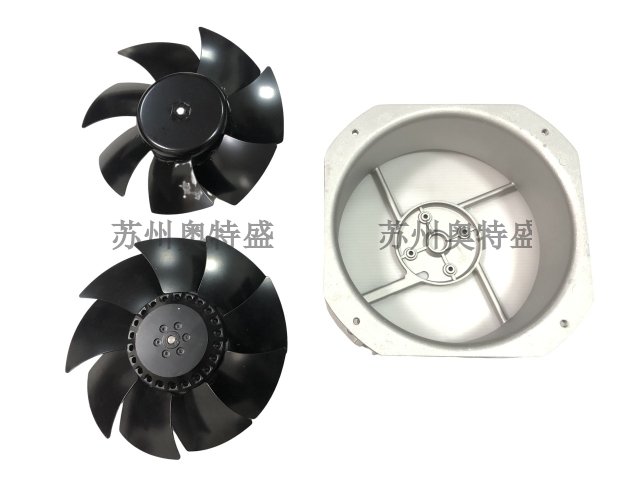
在散热通风系统设计中,蜗壳风机的选型需与散热对象(如散热器、换热器)的阻力特性精确匹配。系统阻力曲线通常随流量增加呈抛物线上升,而风机性能曲线则是下降的。佳工作点是两曲线的交点。选型时,需确保该点位于风机高效率区,且留有一定余量。蜗壳的类型选择:前向多翼蜗壳风机风量大、压头适中,适合家用空调散热;后向蜗壳风机效率高、节能,适合工业通风;径向蜗壳风机耐磨、耐压,适合含尘高温气体。蜗壳的出口方向(左旋/右旋、出风口角度)需与管道布置协调,减少弯头损失。此外,还需考虑风机的调节方式,如进口导叶、变频调速等,以适应散热负荷变化。在数据中心散热中,常采用EC电机配蜗壳风机,实现智能调速。选型时还应校核噪声、振动和安装尺寸。一个匹配良好的蜗壳风机能在满足散热需求的同时,实现低能耗和长寿命。工程师需借助专业软件进行管网模拟,避免“大马拉小车”或超负荷运行。蜗壳的蜗舌部分与叶轮叶片间隙极小,其几何形状对风机的效率、压力脉动及噪声水平影响极大。安徽环保蜗壳出厂价
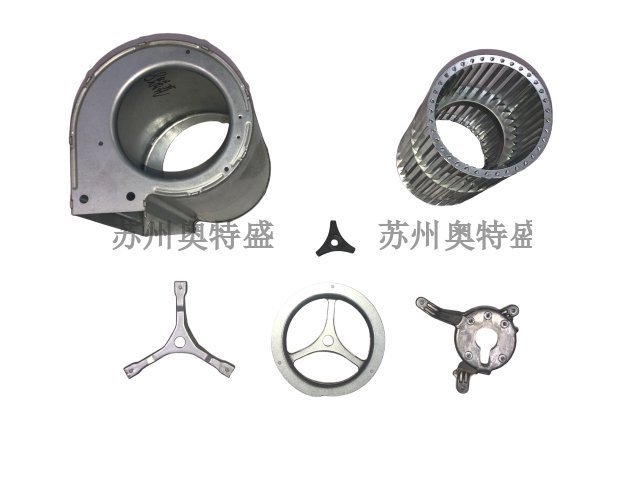
蜗壳的制造工艺对其气动性能和噪声水平有着决定性影响。传统的蜗壳制造主要采用钣金工艺,包括剪切、冲压、折弯和焊接。对于矩形截面的蜗壳,通常由两块侧板和螺旋状围板组焊而成,蜗舌部分则通过模具成型后精密装配。这种工艺成本低,但焊缝多,易产生变形,导致内部流道不光滑。随着技术进步,一体成型工艺如旋压、液压胀形和注塑成型(针对塑料蜗壳)逐渐应用,它们能提高内表面质量,减少气流扰动。精度控制方面,蜗壳的型线误差、蜗舌间隙以及端面跳动是关键指标。蜗舌与叶轮外缘的间隙通常需控制在叶轮直径的0.5%~1%以内,间隙过大会导致气体泄漏和效率下降,过小则可能引发摩擦和噪声。现代制造中,激光切割和机器人焊接保证了下料和组对的高精度,而三坐标测量仪则用于检测型线轮廓度。在散热通风行业,高精度的蜗壳能确保气流组织有序,降低涡流噪声,提升风机全压效率2%~5%,这对于追求高能效的散热系统至关重要。湖北国内蜗壳价格实惠蜗壳的加强筋布局需经过有限元分析优化,既要保证结构刚度,又要避免增加不必要的重量和成本。
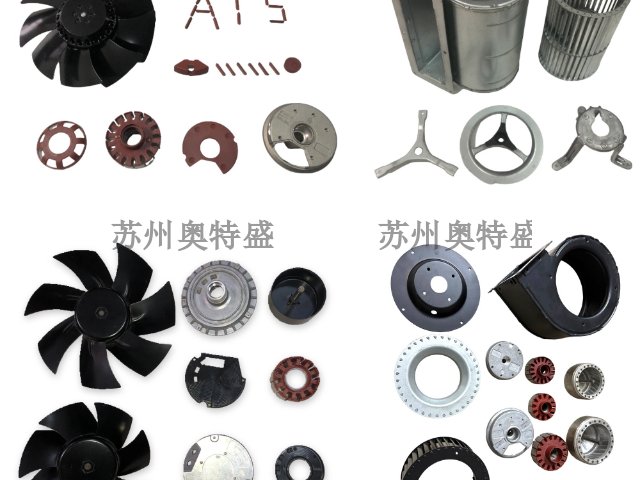
随着散热通风行业对风机多样化和快速交付的需求增加,蜗壳的模块化与标准化设计成为趋势。模块化设计是指将蜗壳分解为若干个标准功能单元,如标准螺旋段、标准扩压段、标准蜗舌模块等,通过不同组合适应不同流量和压力需求。例如,同一系列风机可能采用相同宽度的蜗壳,通过改变螺旋段长度或出口角度来衍生多种机号。标准化则体现在蜗壳与电机、支架的接口尺寸遵循国际或行业标准(如AMCA、ISO),便于互换和批量生产。在散热系统中,模块化蜗壳允许工程师根据散热器阻力特性快速选配优风机,缩短设计周期。同时,标准化降低了制造成本和备件库存。现代蜗壳设计还融入了参数化思想,通过设定几个关键参数(如流量、全压、叶轮直径),即可自动生成蜗壳三维模型,极大提升了设计效率。这种模块化、标准化的蜗壳不适用于工业散热通风,也应用于数据中心、通信机柜等需要定制化散热方案的领域,实现了性能与成本的平衡。
增材制造(3D打印)为蜗壳设计带来了性变化,使传统工艺无法实现的复杂型线成为现实。在散热通风领域,3D打印蜗壳可采用钛合金、铝合金或高温尼龙等材料,通过激光选区熔化(SLM)或熔融沉积成型(FDM)制造。其优势在于:可制造仿生型线,如模仿猫头鹰羽毛的锯齿状蜗舌,降低噪声;可一体成型复杂冷却通道,实现蜗壳自身散热;可设计点阵结构,在保证刚度下大幅减重。此外,3D打印支持快速原型迭代,工程师可在一周内完成从设计到测试样机,加速研发。对于小型高参数蜗壳(如微型燃气轮机散热),3D打印是可行工艺。目前限制主要在于成本和尺寸,大型蜗壳打印设备昂贵,且材料性能需验证。但随着技术发展,3D打印蜗壳将应用于航空航天、医疗设备等散热领域。未来,结合拓扑优化和3D打印,蜗壳将不再是简单的螺旋壳,而是集气流导向、噪声控制、结构支撑于一体的智能结构体,为散热通风行业开辟新路径。蜗壳与叶轮的匹配是门学问,基圆直径与叶轮外径的间隙需精确控制,过大会导致内泄漏增加效率下降。
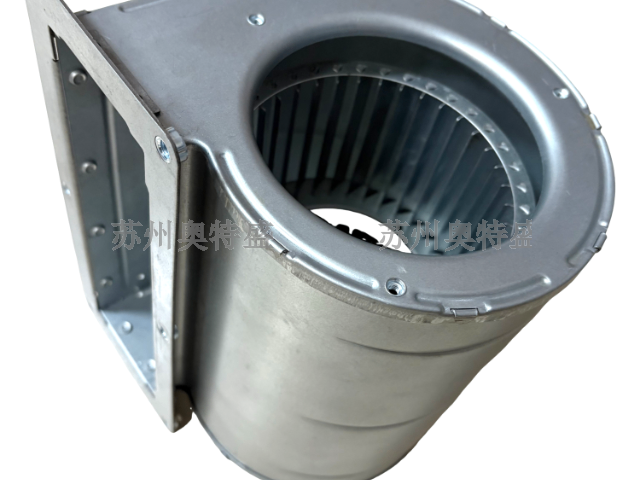
数据中心散热对风量、风压和可靠性要求,蜗壳风机是其部件。在机房空调(CRAC)和列间空调中,后向离心蜗壳风机因高效节能被采用。数据中心散热的特点是风量大、阻力相对稳定,且需24小时运行。蜗壳设计需注重:高效率点匹配系统阻力,通常设计在50%~80%风量处;低噪声,避免干扰办公;高可靠性,MTBF(平均无故障时间)大于10万小时。为此,蜗壳常采用EC电机直连,消除皮带传动损失;蜗壳材质为镀锌钢板或不锈钢,防腐防锈;结构紧凑,便于热插拔维护。在新型间接蒸发冷却系统中,蜗壳风机需在干、湿模式下均高效运行,型线需适应宽范围转速。此外,数据中心蜗壳风机常采用冗余配置,单机失效不影响整体散热。智能监控方面,蜗壳可集成温度传感器,监测电机和轴承温度。随着数据中心功率密度提升,蜗壳风机正向高压比、大风量发展,如采用混流蜗壳设计,兼顾轴流风量大和离心压头高的优点。蜗壳技术的创新将持续推动数据中心散热效率提升。针对高海拔地区散热,蜗壳需进行密度补偿设计,确保在空气稀薄条件下仍能提供所需的通风压力。湖北国内蜗壳价格实惠
对于含尘量大的散热环境,蜗壳内壁常需内衬耐磨陶瓷或堆焊合金,以抵抗固体颗粒的长期冲蚀磨损。安徽环保蜗壳出厂价
蜗壳在运行中承受着内部气体压力、转子动载荷以及可能的温度应力,因此其结构刚度至关重要。为防止蜗壳壁面在压力作用下产生过大变形,或在气动激励下发生共振,需在蜗壳外部或内部设置加强筋。加强筋的布局需遵循力学原理,通常沿蜗壳螺旋方向布置主筋,沿圆周方向布置环筋,形成网格状支撑结构。对于大型蜗壳,加强筋还能有效提高固有频率,避开叶轮叶片通过频率,防止结构共振辐射噪声。在塑料蜗壳中,加强筋的设计更为关键,它弥补了材料弹性模量低的弱点,同时可作为散热筋片辅助散热。布局时需避免加强筋伸入气流主流区,以免增加阻力。现代设计中,采用有限元分析(FEA)对蜗壳进行模态分析和静力学分析,优化加强筋的位置、截面尺寸和数量。一个刚度足够的蜗壳能保持长期运行中的型线精度,防止因变形导致间隙变化或效率衰减,这对于要求长寿命的散热通风系统(如通信基站)具有重要意义。安徽环保蜗壳出厂价
苏州奥特盛精密机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,苏州奥特盛精密机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!