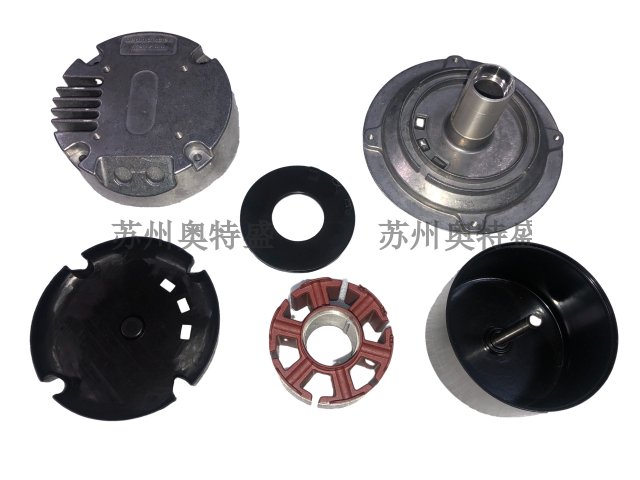
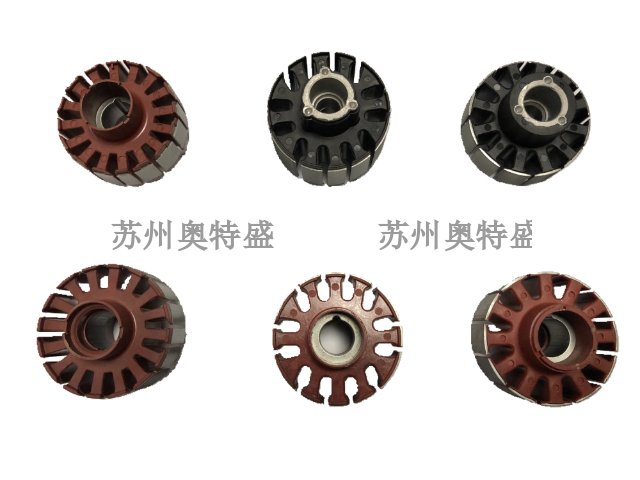
塑料机壳的注塑成型过程中,熔接痕的控制是工艺管控的重点。当熔融塑胶在型腔内从多个浇口同时填充,不同方向的料流汇合位置就会形成熔接痕,这个位置的结构强度会明显低于其他区域,受到外力冲击的时候很容易从熔接痕位置出现开裂。加工过程中可以通过调整模具温度、提升料温、调整浇口位置等方式,改善料流汇合时的融合状态,降低熔接痕对部件结构强度的负面影响。部分对结构强度要求较高的位置,还可以通过增加排气结构,让料流汇合位置的少量空气顺利排出,进一步提升熔接位置的结合强度。铝合金机壳通过压铸成型,表面光洁且尺寸稳定,适合大批量标准化生产。湖南环保机壳价格实惠
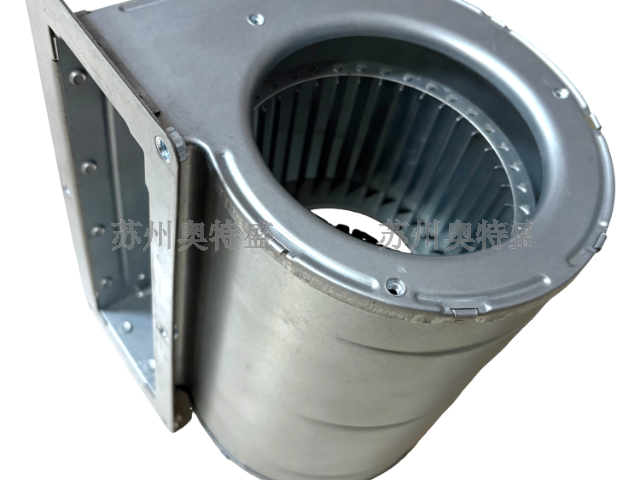
机壳的走线卡槽集成设计,可以优化散热风机内部的线路排布秩序。在机壳的内壁一体成型出专门的走线卡槽,电机的引出线、传感器的信号线都可以沿着指定的卡槽路径排布,通过卡扣结构固定在槽内,不会在机壳内部随意晃动,避免线路接触到高速转动的风轮,被锋利的叶片刮破绝缘层引发故障。规整的线路排布也不会干扰风道内的气流流动,减少线路对气流形成的额外阻力,同时让整机内部的结构更加整洁,后续的装配与维护作业也能更加便捷。江苏智能机壳表面处理如喷塑、阳极氧化或电镀,能提升机壳的耐腐蚀性和外观质感。
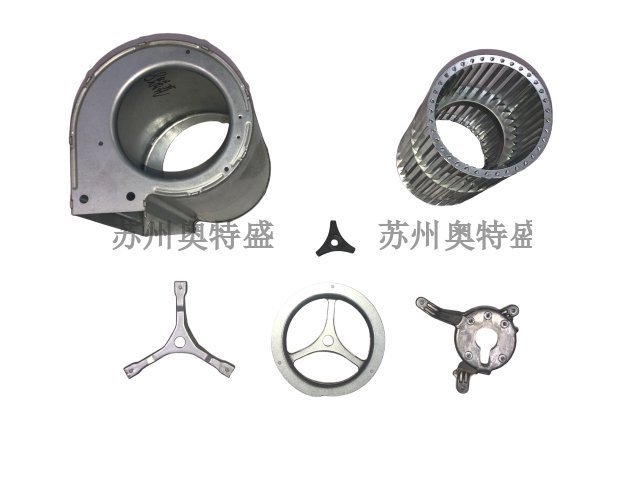
塑料机壳的注塑模流分析,是模具开发阶段必不可少的前置环节。通过的模拟软件,可以提前预判熔融塑胶在型腔内的整个填充过程,观察料流的流动前沿推进状态,预判可能出现的熔接痕位置、困气区域、剪切应力集中位置,针对性调整浇口的数量、位置与尺寸,优化成型过程的工艺参数设置。提前在虚拟仿真阶段解决大部分潜在的成型问题,减少后续实际试模过程中的材料浪费与时间消耗,大幅提升新机壳产品的模具开发效率,缩短项目落地周期。
机壳表面的喷塑处理工艺,是提升钣金机壳环境适应能力的重要工序。前处理阶段需要通过酸洗、磷化的方式,去除板材表面的锈蚀、油污,在金属表面形成一层均匀的磷化膜,提升后续塑粉的附着力。完成前处理后,通过静电喷涂的方式将塑粉均匀附着在机壳表面,再送入恒温烘道中高温固化,形成一层连续的防护涂层。涂层的厚度需要控制在合理区间,太薄无法起到足够的防护作用,太厚又会导致机壳的部分装配尺寸出现偏差,影响后续的整机装配操作。机壳材料的选择需考虑电磁兼容性,避免对周围电子元件产生干扰。
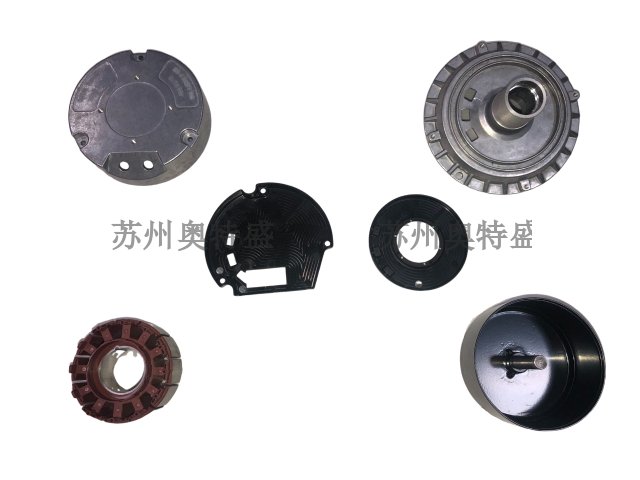
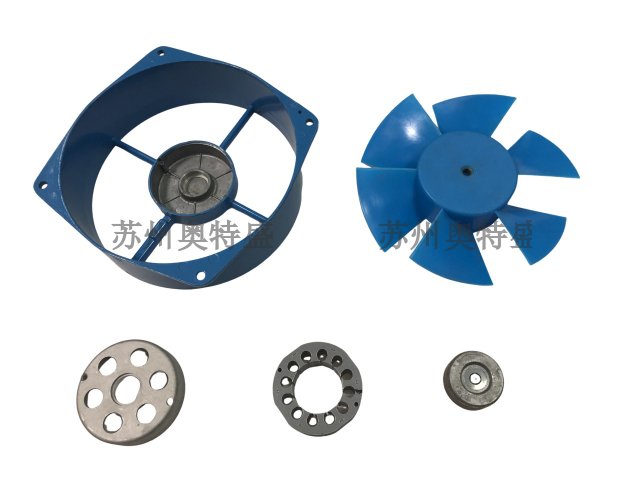
散热风机常工作于多尘、潮湿或含油雾的环境,机壳的密封防护至关重要。机壳与电机接合面常加密封垫或涂密封胶,防止灰尘和液体进入绕组。电缆出口设计有防水接头或橡胶圈,满足IP54或更高防护等级。轴承室部位需特别密封,避免润滑脂泄漏或污染物进入。部分机壳在进风口设置过滤网罩,阻挡大颗粒异物。机壳的分型面和结合面需平整,保证密封效果。在户外或船用风机中,机壳需耐受盐雾腐蚀,材料选不锈钢或加厚防腐涂层。密封结构还需考虑维护方便,能快速拆卸清洗。良好的防护设计延长了风机在恶劣工况下的使用寿命,减少了故障停机。散热风机配件厂商需根据客户需求提供不同防护等级的机壳方案。注塑机壳可实现复杂形状的一体成型,减少装配零件,提高生产自动化程度。山东加工机壳供应商
微型散热风机机壳采用精密注塑,尺寸精度可达零点零几毫米。湖南环保机壳价格实惠
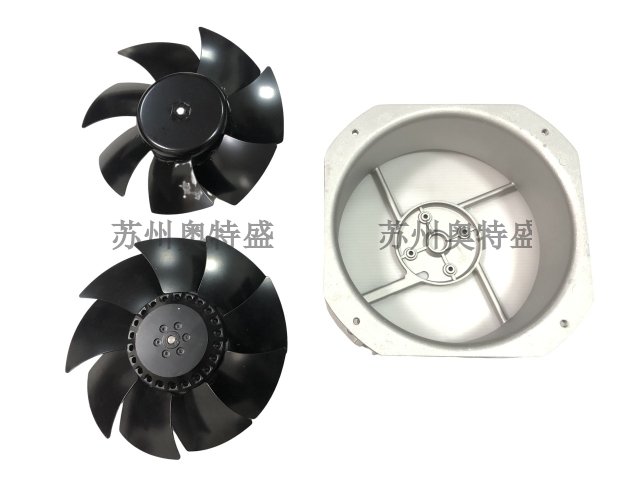
铝合金压铸是制造散热风机机壳的常用工艺,适合批量生产形状复杂的零件。压铸模具将熔融铝液在高压下注入型腔,冷却后形成致密结构。该工艺能获得尺寸精度高、表面光洁的机壳,减少后续加工量。铝合金密度低,使机壳重量轻,便于安装。压铸过程中需控制模具温度和注射速度,避免气孔和缩松。机壳的拔模斜度设计要合理,便于脱模且不破坏装配面。压铸铝的牌号通常选用ADC12,具备良好流动性和机械性能。机壳成型后需清理浇口和飞边,并进密性检查。部分机壳还需进行攻丝、钻孔等二次加工。铝合金压铸机壳在散热风机中应用普遍,尤其适合中小型轴流和离心风机,其导热性还能辅助电机散热,降低温升。湖南环保机壳价格实惠
苏州奥特盛精密机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**苏州奥特盛精密机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!