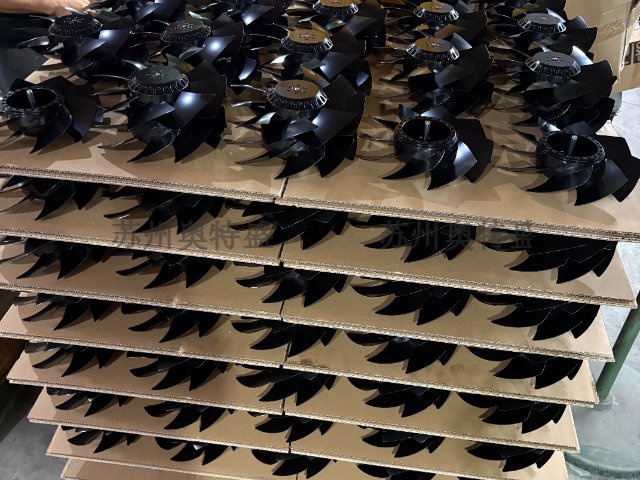
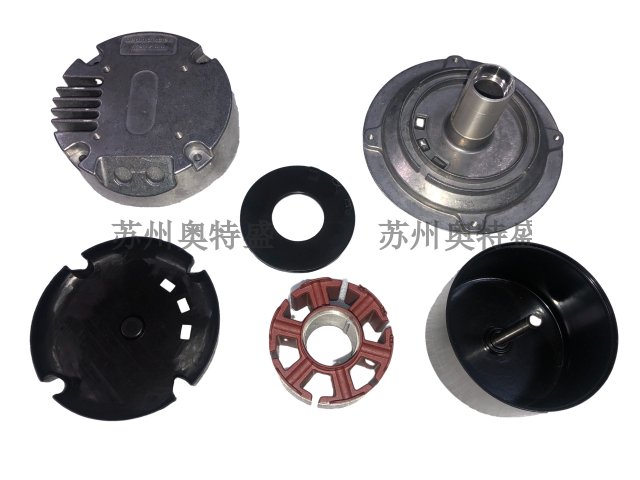
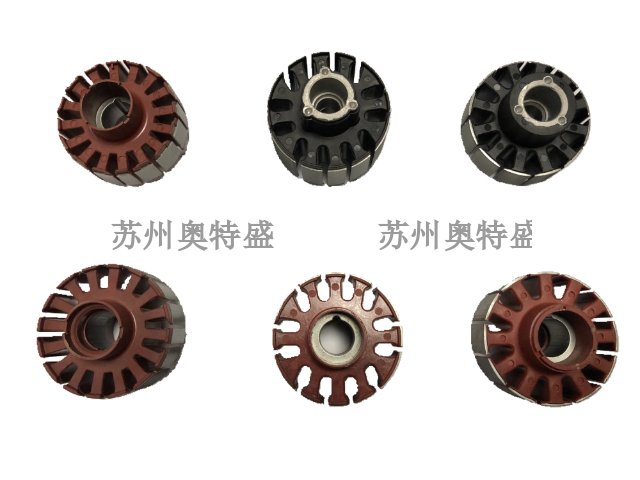
蜗壳在散热通风系统中的失效可能导致整个系统瘫痪,因此需了解其常见失效模式并采取预防措施。主要失效包括:磨损穿孔、腐蚀泄漏、变形开裂、振动疲劳和密封失效。磨损多发生在含尘气流中,蜗舌和螺旋段起始部是重灾区,可通过耐磨衬板预防。腐蚀则源于化学介质或冷凝水,需正确选材和涂层。变形开裂常由热应力、压力脉动或基础沉降引起,设计时需加强刚度和预留膨胀。振动疲劳多因共振或叶轮不平衡导致,需定期动平衡和模态分析。密封失效表现为漏风,降低效率,需定期检查密封件。可靠性分析采用故障树(FTA)或失效模式与影响分析(FMEA),识别潜在故障点并制定维护策略。例如,在关键散热系统,蜗壳可设置壁厚监测或振动在线监测,实现预测性维护。此外,蜗壳的寿命还与运行工况有关,频繁启停、超负荷运行会加速老化。通过建立可靠性模型,可优化维护周期,降低全生命周期成本,确保散热通风系统的高可用性。蜗壳的数字化生产线实现了从下料到焊接的全自动闭环控制,产品一致性和型线精度达到了前所未有的高度。湖南风机用蜗壳哪家好
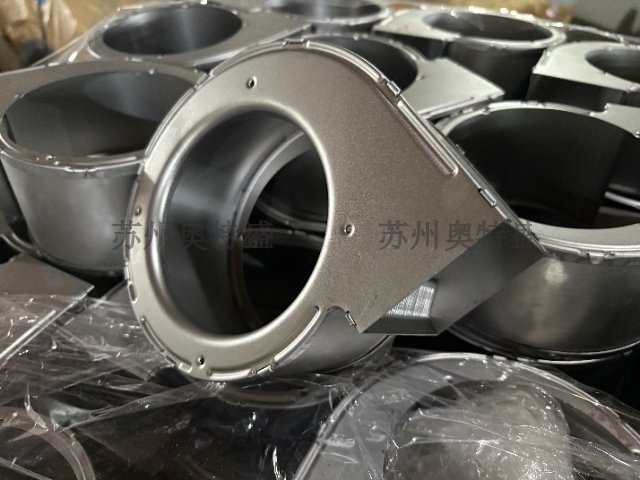
计算流体动力学(CFD)已成为蜗壳设计的工具,它能在物理样机制造前预测流场、压力分布和噪声源。在散热通风应用中,工程师利用CFD软件(如ANSYS Fluent、STAR-CCM+)建立蜗壳与叶轮的联合模型,进行三维粘性流场模拟。通过CFD,可以直观看到蜗壳内是否存在流动分离、涡流和回流区,并量化各截面上的速度均匀性。基于仿真结果,可优化蜗壳型线,例如调整螺旋角使静压分布更均匀,或修型蜗舌以降低压力脉动。针对散热系统常遇到的非稳态流动问题,大涡模拟(LES)或分离涡模拟(DES)能捕捉蜗壳内瞬态涡结构,为降噪设计提供依据。此外,CFD还可与多目标优化算法结合,自动搜索优蜗壳几何参数组合,在满足风量、风压约束下,使效率高或噪声低。实际案例中,经过CFD优化的蜗壳可使风机效率提升5%以上,噪声降低3~8dB(A)。这种虚拟开发模式大幅减少了试验次数,缩短了研发周期,使蜗壳设计从经验驱动转向数据驱动,为高效散热通风产品提供了技术保障。常规蜗壳诚信合作在机柜散热领域,扁平型蜗壳风机通过非对称设计,成功解决了深度受限空间内的高静压送风难题。
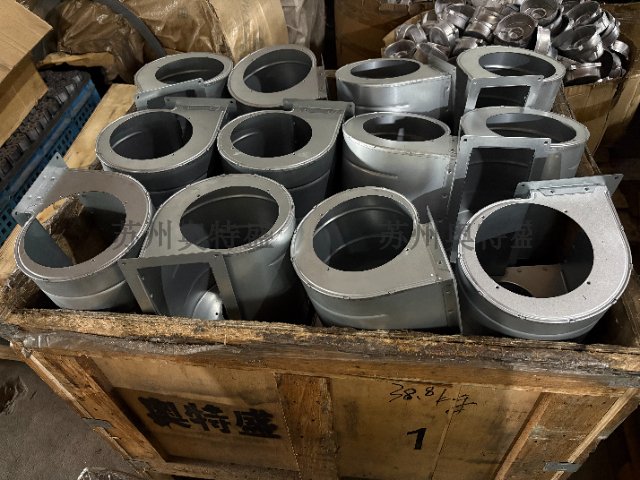
在散热通风行业中,当输送的气体含有固体颗粒(如粉尘、纤维)或具有腐蚀性时,蜗壳的磨损和腐蚀会严重影响风机寿命和性能。针对磨损,蜗壳易受冲击区域(如蜗舌、螺旋段起始部)常采用耐磨处理。常见方法包括:内衬耐磨钢板(如NM360)、堆焊耐磨合金层、铺设陶瓷片或涂覆耐磨涂层(如氧化铝陶瓷涂层)。这些处理能提高表面硬度,抵抗颗粒冲蚀。对于腐蚀性气体(如酸雾、盐雾散热环境),蜗壳材质本身需耐腐蚀,或采用内衬橡胶、玻璃钢、聚四氟乙烯(PTFE)等防腐层。在化工车间散热通风中,玻璃钢蜗壳因其整体成型、无缝隙、耐酸碱的特性而备受青睐。此外,蜗壳的排水设计也不容忽视,在潮湿或冷凝环境下,底部应设置排水孔,防止液体滞留加速腐蚀。定期维护时,需检查蜗壳内壁的磨损和腐蚀情况,及时修补或更换内衬。通过合理的耐磨防腐设计,可大幅延长蜗壳在恶劣散热工况下的使用寿命,降低运维成本,确保通风系统连续可靠运行。
随着变频技术在散热通风中的普及,蜗壳风机需适应转速变化带来的气动和噪声特性改变。变频调速时,风机性能曲线按相似定律缩放,流量与转速成正比,压力与转速平方成正比,功率与立方成正比。但蜗壳作为静止部件,其型线是针对设计转速优化的。当转速降低时,气流速度下降,蜗壳内可能出现流动分离,导致效率下降和噪声增加。因此,宽频蜗壳设计成为趋势,即型线在较宽转速范围内都能保持较好性能。具体措施包括:采用较大的蜗壳宽度,降低截面速度变化;优化蜗舌间隙,使其在不同转速下均不干涉;使用可调节扩压器,适应不同流量。此外,变频运行可能引发蜗壳的声学共振,因为叶片通过频率随转速变化,可能扫过蜗壳固有频率。需在设计中避开共振区,或增加阻尼。在散热系统中,变频蜗壳风机可根据温度反馈实时调节风量,实现节能。但需注意低速时的电机冷却和轴承润滑。的变频适应性设计使蜗壳风机在全转速范围内高效安静运行,满足智能散热需求。在数据中心散热场景中,后向离心蜗壳风机凭借其高效率、高静压特性,成为精密空调的方案。
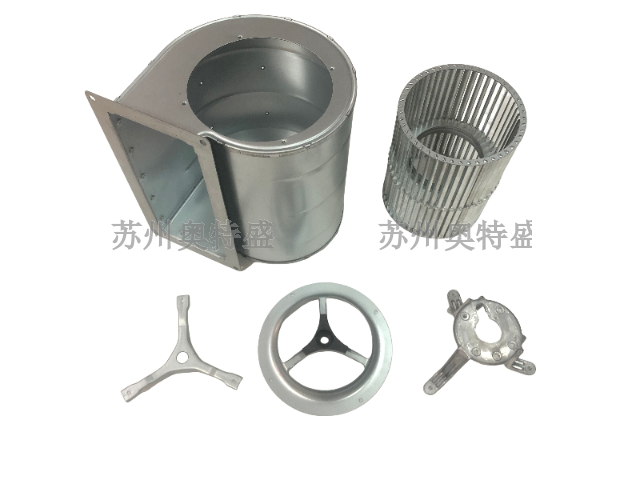
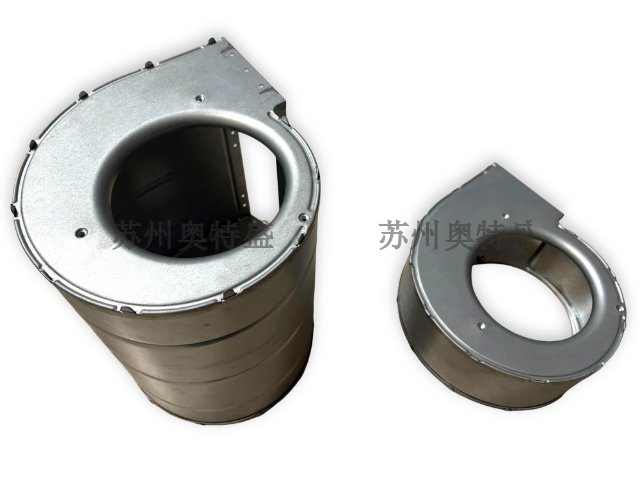
蜗壳的制造工艺对其气动性能和噪声水平有着决定性影响。传统的蜗壳制造主要采用钣金工艺,包括剪切、冲压、折弯和焊接。对于矩形截面的蜗壳,通常由两块侧板和螺旋状围板组焊而成,蜗舌部分则通过模具成型后精密装配。这种工艺成本低,但焊缝多,易产生变形,导致内部流道不光滑。随着技术进步,一体成型工艺如旋压、液压胀形和注塑成型(针对塑料蜗壳)逐渐应用,它们能提高内表面质量,减少气流扰动。精度控制方面,蜗壳的型线误差、蜗舌间隙以及端面跳动是关键指标。蜗舌与叶轮外缘的间隙通常需控制在叶轮直径的0.5%~1%以内,间隙过大会导致气体泄漏和效率下降,过小则可能引发摩擦和噪声。现代制造中,激光切割和机器人焊接保证了下料和组对的高精度,而三坐标测量仪则用于检测型线轮廓度。在散热通风行业,高精度的蜗壳能确保气流组织有序,降低涡流噪声,提升风机全压效率2%~5%,这对于追求高能效的散热系统至关重要。蜗壳的蜗舌部分与叶轮叶片间隙极小,其几何形状对风机的效率、压力脉动及噪声水平影响极大。常规蜗壳诚信合作
散热风机蜗壳的出口方向分为左旋和右旋,设计时需根据管网布局合理选择,以减少不必要的弯头损失。湖南风机用蜗壳哪家好
新能源汽车电池热管理系统要求散热风机重量轻、效率高、噪声低。蜗壳风机因其压头高,能克服电池包内复杂风道阻力,成为主流选择。在电池散热中,蜗壳通常采用轻量化材料如PA66+GF30(尼龙加玻纤),通过注塑成型,减轻重量并降低成本。设计上,蜗壳需适应车内12V或48V电压,采用无刷直流电机驱动。噪声控制是关键,因乘客舱对静谧性要求高,蜗壳常采用斜蜗舌、不等距叶片和内部吸声处理。此外,电池散热环境可能接触电解液蒸汽,蜗壳材质需耐化学腐蚀。在空间受限的电池包内,蜗壳常设计为扁平形或非对称形,以利用狭小空间。防水防尘等级需达到IP67,防止洗车或涉水时进水。在快充工况下,电池发热剧增,蜗壳风机需短时提供大风量,因此电机需有过载能力。未来,随着800V高压平台普及,蜗壳风机将向高压化、集成化发展,可能与电池包壳体一体化设计,减少风道损失,提升散热效率。湖南风机用蜗壳哪家好
苏州奥特盛精密机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同苏州奥特盛精密机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!