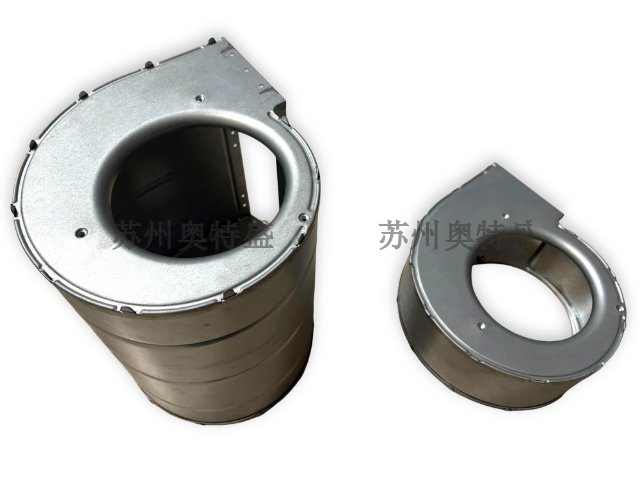
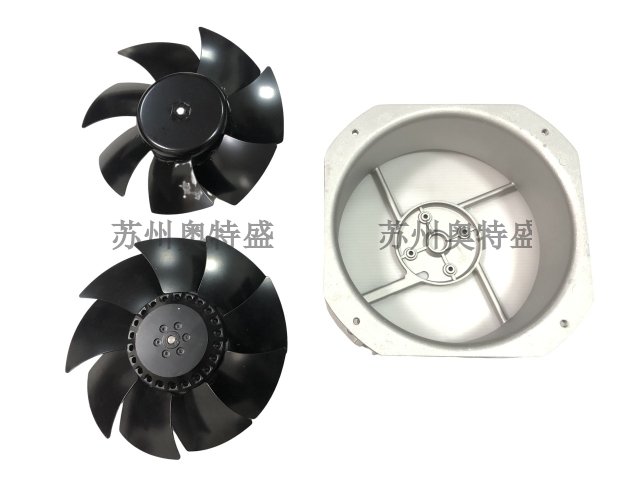
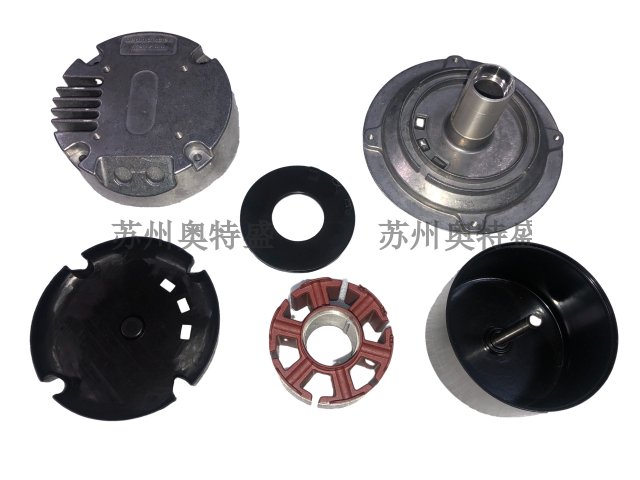
随着散热设备向移动化、模块化发展,对离心风机蜗壳的轻量化需求日益迫切。轻量化不能降低材料成本和运输费用,还能减少惯性,提高动态响应,降低振动噪声。实现轻量化的途径主要有:材料替代、结构优化和工艺革新。材料方面,用铝合金、镁合金或工程塑料替代钢材,可减重50%以上,但需考虑强度和耐温限制。结构优化则利用拓扑优化技术,在FEA指导下去除多余材料,使蜗壳壁厚随应力分布变化,形成仿生骨架结构。例如,在应力集中区加厚,低应力区减薄甚至开孔。工艺上,采用空心夹层结构或泡沫金属填充,在减重的同时提高刚度。对于大型蜗壳,模块化分片设计便于运输和现场组装,也降低了单件重量。轻量化设计必须保证蜗壳的刚度和密封性,避免因变形导致效率下降。在电动汽车电池散热、便携发电机等移动散热领域,轻量化蜗壳已成为竞争力。未来,随着复合材料成本的降低,全复合材料蜗壳将散热通风行业的新潮流。蜗壳的支撑脚设计需避开固有频率,配合减震器使用,可有效切断结构传声,降低整机振动噪声。广东专业蜗壳
在散热通风系统中,当处理高温高湿气体或含尘气体时,蜗壳内部易产生冷凝水或灰尘堆积,影响风机性能和可靠性。因此,蜗壳需设计排水和防积灰结构。对于冷凝水,通常在蜗壳低点设置排水阀或排水孔,并配备水封防止漏气。在寒冷环境,还需考虑保温伴热,防止积水冻结胀裂蜗壳。防积灰设计则更为复杂:首先,蜗壳型线应尽量避免死角和平面,减少灰尘沉积;其次,在易积灰区域(如蜗舌背面)设置可开启的清灰门,便于定期维护;第三,采用耐磨涂层降低灰粒粘附力;第四,对于含纤维性粉尘,可设计自清洁蜗壳,利用气流脉动或机械振动定期抖落积灰。在某些工艺散热中,蜗壳底部设计成倾斜的灰斗,配合锁气卸灰阀连续排灰。此外,蜗壳内壁的粗糙度也影响积灰,光滑表面不易挂灰。在数据中心散热等对洁净度要求高的场合,蜗壳内需保持正压,防止外部灰尘吸入,并安装空气过滤器。良好的排水防积灰设计确保了蜗壳流道长期畅通,维持设计风量风压,减少非计划停机。哪里有蜗壳零部件环保型蜗壳采用可回收材料制造,表面处理摒弃重金属工艺,体现了散热通风行业绿色制造的发展趋势。
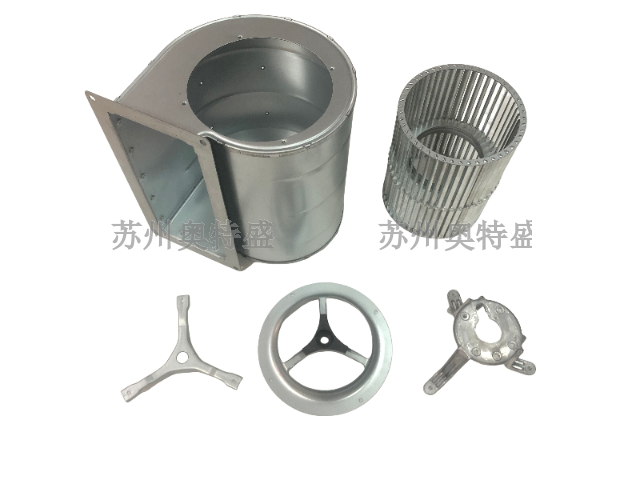
蜗壳出口通常连接一段扩压器,其作用是将蜗壳出口剩余的动压进一步转化为静压,提升风机的静压效率。扩压器的设计关键参数是扩张角和长宽比。根据扩压理论,当扩张角过大(通常超过10度~12度)时,边界层分离加剧,流动损失急剧增加;扩张角过小则导致扩压器过长,增加制造成本和空间占用。在散热通风机中,常采用矩形截面扩压器,其出口面积与进口面积之比(扩压度)一般控制在1.5~2.5之间。对于空间受限的机柜散热,可采用转向扩压器,即在扩压的同时改变气流方向90度或180度,节省安装空间。此外,为了抑制分离,可在扩压器内设置导流叶片,将大通道分隔成若干小通道,提高扩压效率。导流叶片的形状和安装角需精细设计,避免产生新的涡流源。出口扩压器的性能直接影响风机的总压恢复系数,一个设计良好的扩压器可使风机静压效率提升5%~10%。在高效散热系统中,这部分往往被集成在蜗壳整体浇铸或焊接结构中,形成紧凑的高效散热模块。
径向力平衡功能是双蜗壳的专属功能,指通过对称双螺旋流道设计,使叶轮周向压力分布均匀,抵消单蜗壳产生的径向力,保护转子、轴承与密封部件。离心泵单蜗壳在变工况下产生较大径向力,导致轴弯曲、轴承磨损、密封失效;双蜗壳对称流道使径向力相互抵消,全工况下转子受力均衡。大型双吸泵、化工泵、锅炉给水泵普遍采用双蜗壳,径向力降低幅度可达 70% 以上,延长轴承与轴封寿命。水轮机、大型风机双蜗壳结构同样具备径向力平衡效果,减少机组振动与噪声,提升运行稳定性,该功能是大型变工况流体机械的需求。蜗壳的检修门应配备耐高温密封垫,确保在高压散热系统中不发生外泄漏,维持风机的工作状态。
蜗壳技术正朝着高效化、智能化和绿色化方向发展。在制造方面,3D打印等增材制造技术将进一步提高蜗壳铸件的精度和复杂形状的成形能力。在设计方面,基于CFD的智能优化算法将实现蜗壳水力设计的自动化和优化,多目标优化将兼顾效率、噪声、径向力等多个性能指标。在材料方面,复合材料、纳米增强材料将拓展蜗壳在极端工况下的应用范围。在运维方面,基于物联网的蜗壳状态监测和故障预警系统将实现从定期检修向预测性维护的转变,大数据和人工智能技术将被用于蜗壳磨损和裂纹的智能诊断。随着水力机械向高参数、大容量方向发展,蜗壳作为过流部件,其技术创新将持续推动整个流体机械行业的技术进步。在寒冷地区的户外散热设备中,蜗壳需加装保温层或伴热带,防止停机时内部积水冻结胀裂壳体。蜗壳推荐货源
耐磨蜗壳的蜗舌部位通常采用可更换式设计,当磨损量达到极限时只需更换局部模块,大幅降低维护成本。广东专业蜗壳
蜗壳的制造工艺对其气动性能和噪声水平有着决定性影响。传统的蜗壳制造主要采用钣金工艺,包括剪切、冲压、折弯和焊接。对于矩形截面的蜗壳,通常由两块侧板和螺旋状围板组焊而成,蜗舌部分则通过模具成型后精密装配。这种工艺成本低,但焊缝多,易产生变形,导致内部流道不光滑。随着技术进步,一体成型工艺如旋压、液压胀形和注塑成型(针对塑料蜗壳)逐渐应用,它们能提高内表面质量,减少气流扰动。精度控制方面,蜗壳的型线误差、蜗舌间隙以及端面跳动是关键指标。蜗舌与叶轮外缘的间隙通常需控制在叶轮直径的0.5%~1%以内,间隙过大会导致气体泄漏和效率下降,过小则可能引发摩擦和噪声。现代制造中,激光切割和机器人焊接保证了下料和组对的高精度,而三坐标测量仪则用于检测型线轮廓度。在散热通风行业,高精度的蜗壳能确保气流组织有序,降低涡流噪声,提升风机全压效率2%~5%,这对于追求高能效的散热系统至关重要。广东专业蜗壳
苏州奥特盛精密机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,苏州奥特盛精密机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!