电池能量密度提升路径电池能量密度提升依赖材料与结构创新并行。材料层面,高镍正极容量从180mAh/g提升至220mAh/g,硅碳负极容量从420mAh/g提升至800mAh/g;结构层面,CTP技术使体积利用率从40%提升至60%,质量能量密度随之提高。某实验室研发的锂金属电池能量密度达500Wh/kg,但循环寿命200次,尚处研发阶段。产业界预计,2030年量产电池能量密度将达400Wh/kg,2050年有望突破500Wh/kg。115.电池快充技术极限探析电池快充受锂离子迁移速率与热管理能力限制。目前4C充电(15分钟20%-80%)已成为车型标配,6C充电(10分钟20%-80%)开始试点。实现更高倍率充电需突破三大瓶颈:开发低阻抗电极结构,减少离子迁移路径;优化电解液配方,提高离子电导率;强化热管理系统,确保温升可控。某企业试验中的超快充方案采用接触式冷却,充电倍率达8C,但成本是常规方案的3倍。预计2027年,6C充电将成为主流,充电时间进入个位数分钟时代。 固态电池产业化关键技术突破与挑战。本地黑金刚新能源锂电池替换
锂电池高镍正极材料的结构稳定性与界面调控策略高镍正极材料(如NCM811、NCA)是实现高能量密度的关键,但其循环稳定性和热稳定性挑战严峻。高镍材料在脱锂状态下,晶格中的Ni4+具有强氧化性,易与电解液发生副反应,导致界面阻抗增大和过渡金属离子溶出。在微观结构上,一次颗粒的晶界在长期循环中易产生裂纹,为电解液渗透提供通道,加速界面退化。针对这些问题,业界开发了多尺度调控策略:在体相掺杂(如Al、Mg、Ti),通过引入强键能元素稳定晶格框架,抑制相变;在表面构建核壳或浓度梯度结构,使材料内部保持高镍实现高容量,表层为高稳定性中低镍组分,缓解界面副反应;前沿的则是进行表界面原子级别包覆,如采用Li2TiO3、Al2O3等惰性层,物理隔绝电解液腐蚀,同时允许锂离子传导。这些协同策略将高镍三元电池的循环寿命从早期的500周提升至1500周以上,为电动车提供了可靠的动力。 附近中航新能源锂电池刷新锂电池碳足迹核算方法与减排路径研究。
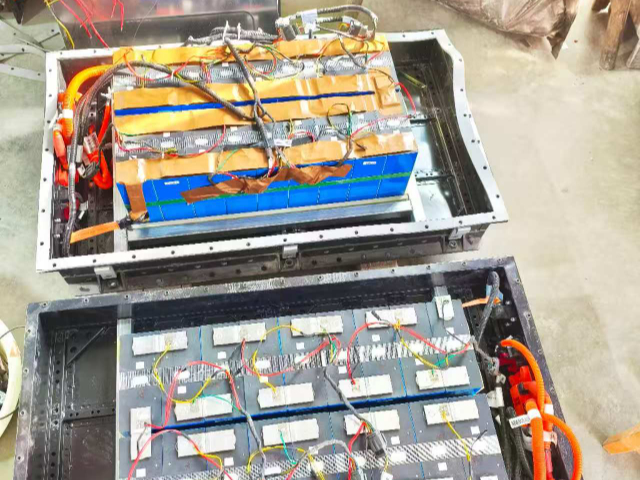
锂电池浆料流变学特性及其对涂布工艺质量的影响机理电极浆料的流变行为(即在外力作用下变形与流动的特性)是决定涂布质量的因素。理想的浆料应具备合适的粘度和良好的触变性(静置时黏稠,剪切时变稀)。粘度过高会导致涂布困难,产生条纹;过低则会导致活性物质沉降和涂布过程中的“龟背”现象。触变性则确保浆料在通过狭缝式涂布头时因高剪切而粘度下降,易于铺展,而在涂布到基材上后迅速恢复高粘度,防止流淌导致厚度不均。流变特性受固含量、粘结剂种类与分子量、导电剂形貌(如CNT比SP更易形成网络,增加粘度)等多种因素影响。先进的浆料制备通过流变仪精确测量粘度-剪切速率曲线、屈服应力、模量等参数,并以此指导配方优化和工艺设定。例如,通过添加少量表面活性剂或调整粘结剂溶解状态,可精细调控浆料的流变曲线,从而在80m/min的高速涂布下,仍能获得厚度波动小于±1μm的完美极片。
锂电池浆料制备过程中气泡的产生机理与脱除工艺优化浆料中的气泡是电极制造中的隐性,其存在会导致涂布干燥后极片出现、降低了活性物质填充密度,进而影响电池的容量、一致性和安全性。气泡主要来源于:粉末原料间隙带入的空气;搅拌过程中因涡旋卷入的气体;以及某些粘结剂(如CMC)易稳泡的特性。脱除气泡是一个物理过程,主要依靠真空脱泡和静置熟化。真空脱泡通过在密闭容器中抽真空,降低环境气压使气泡体积膨胀并加速上浮破裂,其效率取决于真空度、保持时间和浆料的表观粘度。静置熟化则是利用浆料中微小气泡自身存在的内外压差(拉普拉斯压力)驱动气体缓慢扩散至液面,需要较长时间。工艺优化方向包括:改进加料顺序和搅拌桨叶设计,从源头减少气体卷入;在真空脱泡前增加低速“消泡搅拌”,破碎大气泡;针对高粘度浆料,可采用“动态真空”技术,即在搅拌状态下抽真空,提升脱泡效率;引入超声辅助脱泡,利用空化效应促使微气泡聚并和破裂。一个稳定、无泡的浆料是获得完美极片的道关卡,对其控制水平直接体现了制造工艺的成熟度。 锂电池安全预警技术与系统开发。
锂电池电解液添加剂作用机理与协同效应研究进展电解液添加剂虽用量极少(通常<5%),却能“四两拨千斤”地改善电池性能。其作用机理各异:成膜添加剂如碳酸亚乙烯酯(VC)和氟代碳酸亚乙烯酯(FEC),通过在负极优先于溶剂分子还原,形成更稳定、致密的SEI膜,VC更倾向于形成柔韧的聚合物层,而FEC则生成富含LiF的无机层,对硅负极尤为有效;正极成膜剂如三(三甲基硅烷)磷酸酯(TTSPi)则在正极表面氧化形成保护性CEI膜,抑制过渡金属溶出;除膜添加剂则包括除酸剂(如部分环状碳酸酯)用于中和LiPF6分解产生的HF,以及除水剂。当前研究热点在于探究添加剂之间的“协同效应”,例如VC与FEC联用,可能形成兼具韧性与高离子电导率的梯度SEI膜;将成膜剂与能够捕获自由基的添加剂(如部分芳香族化合物)组合,可共同提升电池的高温寿命和安全性。添加剂的精细配伍,已成为电解液配方设计的艺术。 新型电池材料界面研究。附近电动车锂电池迭代更新
电池材料回收再生技术与经济性分析。本地黑金刚新能源锂电池替换
锂电池析锂现象的机理、检测与抑制策略全视角分析析锂是锂电池,尤其是在快充或低温充电时,发生在石墨负极表面的一种有害副反应。当锂离子的嵌入速度跟不上电子到达的速度时,锂离子便会直接在负极表面获得电子,沉积为金属锂。这不*消耗了宝贵的活性锂源导致容量衰减,更危险的是,形成的枝晶锂可能刺穿隔膜引发内短路。析锂的诱发因素复杂,包括:充电倍率过高、环境温度过低、负极电位分布不均、电极设计不当(如过高的面密度)等。为应对这一挑战,行业开发了多种检测与抑制手段。在检测端,除了拆解分析,可利用高精度库伦效率测试、dV/dQ差分容量分析等无损方法进行间接判断。在抑制端,系统性的策略包括:材料层面,通过石墨表面包覆、掺杂提升其嵌锂动力学;电解液层面,优化成膜添加剂促进均匀SEI膜生成;系统层面,BMS采用“负脉冲充电”或“恒流-恒压-恒流”等多段式充电策略,并严格设定不同温度下的最大允许充电电流,从源头上杜绝析锂条件,保障电池的安全与长寿。 本地黑金刚新能源锂电池替换
萨菲罗斯(苏州)新能源科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的能源中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来萨菲罗斯供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!