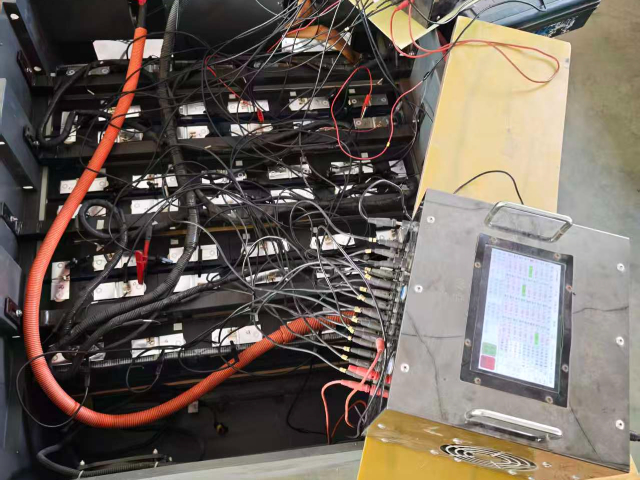
电瓶车电池组电气安全设计与防护电瓶车电池组的电气安全设计需要建立多重防护体系。在主回路设计上,采用双继电器架构,实现充放电回路控制。每个电芯配备熔断保险,在过流时提供快速保护。绝缘监测系统实时检测正负极对地绝缘电阻,发现异常立即报警。高压互锁回路确保所有连接器在位后系统才能上电。在软件层面,设计三级保护机制:一级保护基于硬件比较器实现微秒级响应;二级保护由BMS主控实现毫秒级保护;三级保护与整车控制器交互实现系统级保护。创新性地引入电弧故障检测功能,通过分析电流高频分量识别串联电弧。所有安全功能都经过故障注入测试,验证在各种异常情况下的响应正确性。通过这些措施,确保电池组在电气故障发生时能够及时采取正确的保护动作,防止事故扩大。 电瓶车电池与可再生能源结合应用。60v电瓶车电池哪里买
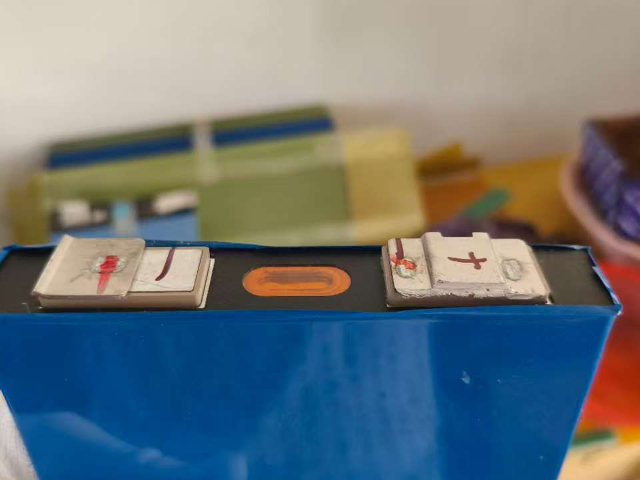
电瓶车电池组安全防护与故障预警系统电瓶车电池组安全系统构建了从电芯到系统的五级防护体系。 在电芯层面,采用陶瓷隔膜与热关闭涂层技术,提升热稳定性。 模组级别设置多层隔热屏障,使用纳米气凝胶材料阻断热蔓延。 系统层面配备多参数融合的故障预警算法,通过分析电压一致性、温度梯度和内阻变化等32个特征参数,实现热失控提前预警。 创新性地引入声学监测技术,通过分析电池工作时的声纹特征检测早期故障。 安全管理系统采用三重冗余架构,确保在任何单点故障时仍能保持基本保护功能。 经过严格的滥用测试验证,该系统可在单个电芯发生热失控时,确保30分钟内不引发连锁反应,为使用者提供充足的应急处理时间。 本地48v电瓶车电池优化电瓶车电池组状态预估算法研究。
电瓶车电池组结构力学分析与优化设计电瓶车电池组在复杂路况下面临着严峻的机械振动与冲击考验,因此其结构力学性能至关重要。首先需要通过有限元分析软件建立电池组的三维模型,进行模态分析获取其固有频率和振型,确保避开电瓶车常见激励频率范围(通常为5-50Hz)。在静态强度分析中,模拟电池组在极限工况下的应力分布,重点检查吊耳安装点、箱体边角等应力集中区域。针对分析结果进行结构优化,如在应力集中区域增加加强筋,优化材料厚度分布。动态分析则包括随机振动仿真和冲击仿真,评估电池组在持续振动和瞬时冲击下的疲劳寿命。通过拓扑优化技术,在保证结构强度的前提下实现轻量化设计,通常可减重15%-20%。通过实验验证,在振动台上进行加速寿命测试,确保电池组能够承受超过10万公里的实际使用考验。整个设计过程采用迭代优化方法,结合仿真与实验数据不断改进设计方案,确保电池组在整车生命周期内结构完整可靠。
电瓶车电池组智能化运维与健康管理系统电瓶车电池组的智能化运维系统基于物联网架构构建,通过在每个电池模块内部嵌入高精度传感器节点,实时采集电压、电流、温度及内阻等关键参数。系统采用4G/5G与NB-IoT混合通信方案,确保在复杂城市环境下的数据传输可靠性。健康管理算法融合了电化学阻抗谱分析与深度学习技术,通过建立电池老化特征数据库,实现对剩余寿命的精细预测。运维平台具备自学习能力,持续优化故障诊断模型,误报率低于。在实际应用中,系统成功将预防性维护比例提升至85%,平均故障修复时间缩短至2小时以内。通过大数据分析用户充电习惯与行驶工况,系统可个性化调整电池充放电策略,延长电池组使用寿命。该智能化运维方案已在多个城市推广应用,实现了电池组全生命周期精细化管理的突破性进展。 电瓶车电池组能量回收系统。
电瓶车电池组环境适应性设计与验证电瓶车使用环境复杂多变,电池组需要适应从寒带到热带的各种气候条件。在高温高湿环境下的防护设计包括:选用耐湿热材料,连接器采用三重密封结构,PCB进行纳米涂层防护。针对盐雾环境,金属件表面进行达克罗处理,塑料件添加抗老化剂。低温环境下的挑战更为严峻,需要采用低温柔性电缆,密封件使用耐低温硅橡胶。热管理系统需要特殊设计,集成大功率PTC加热器,确保在-30°C环境下仍能正常启动。验证过程包括温度循环测试(-40℃至85℃)、温度冲击测试、湿热交变测试和盐雾测试。每个测试周期都包含功能性能检测,确保电池组在环境应力下的可靠性。通过加速老化试验,评估材料在长期使用后的性能变化,及时调整材料选型。终确保电池组在设计的整个生命周期内,能够适应各种恶劣环境而不出现性能衰退或失效。此外,还需要考虑海拔高度变化对散热系统的影响,以及沙尘环境对连接器可靠性的影响。 电瓶车电池冬季性能优化技术研究。周边电瓶车电池一般多少钱
电瓶车电池组供应链优化管理。60v电瓶车电池哪里买
电瓶车电池组环保材料与绿色制造电瓶车电池组的环保设计贯穿材料选择到制造全过程。箱体材料选用再生铝合金,相比原生材料降低能耗95%。密封件采用生物基橡胶,在自然环境下可生物降解。连接器使用无卤阻燃材料,避免有毒物质释放。在制造环节,激光焊接取代传统弧焊,减少烟尘排放90%以上。涂装工序采用水性涂料,VOC排放降低至50g/m²以下。组装过程使用无铅焊料,确保产品符合RoHS标准。建立完善的废弃物回收体系,生产废料回收率超过98%。通过生命周期评估显示,采用绿色制造方案后,单个电池组的碳足迹降低35%,水资源消耗减少40%。产品获得EPD环境产品声明认证,为消费者提供可量化的环保指标。这种绿色制造模式不*保护环境,也提升了产品的市场竞争力。 60v电瓶车电池哪里买
萨菲罗斯(苏州)新能源科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的能源中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,萨菲罗斯供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!