电瓶车电池组无线管理系统的创新架构电瓶车电池组无线管理系统采用分布式架构设计,每个电池模块配备的微处理器和无线通信模块。系统基于ZigBee和BLEMesh混合组网技术,构建覆盖整个电池组的多跳自组织网络。主控单元通过网关与各从节点保持实时通信,采集电压、温度等关键参数。在数据传输层面,采用时分多址技术避免信道,确保数据传输的实时性。系统创新性地引入软件定义网络概念,可根据网络状态动态调整路由策略。电源管理采用能量收集技术,从电池采样回路获取微弱电能,实现从节点的自供电。安全机制包含双向认证和数据加密,防止未授权访问。系统支持OTA远程升级,可在线更新固件优化性能。通过大量组网测试验证,在复杂电磁环境下通信成功率超过,系统平均功耗控制在5mW以内,完美解决了传统线束系统的可靠性和维护性问题。 电瓶车电池组智能化充电策略。附近48v电瓶车电池供应商家
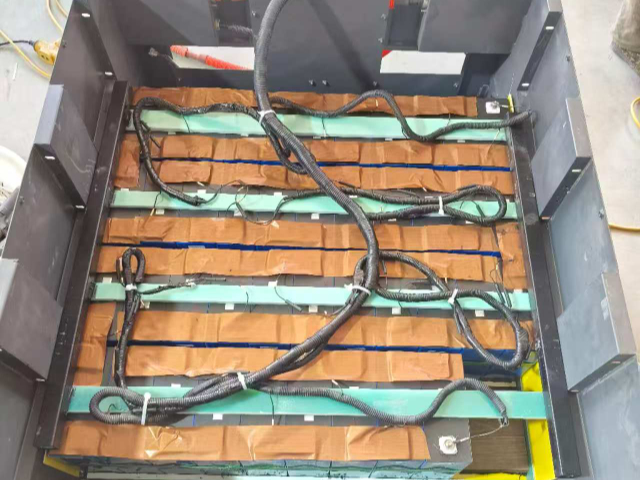
电瓶车电池组抗冲击防护设计电瓶车电池组的抗冲击设计需要应对各种意外碰撞工况。首先通过显式动力学仿真,分析电池组在时速25km/h正面碰撞下的动态响应。结果显示大冲击加速度可达80g,持续时间50ms。针对这种极端工况,设计多层防护结构:外层采用高韧性聚碳酸酯壳体,中层布置铝蜂窝缓冲结构,内层设置弹性支撑框架。关键连接部位采用剪切销设计,在超过阈值载荷时可控断裂,避免应力传递至电芯。通过落锤冲击试验验证防护效果,在10kJ冲击能量下电池组结构完整,内部电芯加速度控制在30g以内。同时建立完整的碰撞安全测试标准,包括不同角度、不同速度的碰撞场景。经过多轮优化,电池组可通过,确保在真实事故中大限度保护电池安全。 附近60v电瓶车电池恢复电瓶车电池快充技术突破与应用。
电瓶车电池组环境适应性与可靠性验证电瓶车电池组的环境适应性设计涵盖极端温度、湿度、振动等多重因素。通过气候实验室进行-40℃至85℃的温度循环测试,验证材料的热胀冷缩性能。湿热交变试验模拟热带雨林环境,持续验证密封系统的可靠性。振动测试基于实际路况采集的载荷谱,进行加速疲劳试验。盐雾测试采用中性盐雾与交变盐雾相结合的方法,评估防腐性能。创新性地引入多应力耦合试验方法,同步施加温度、振动和电应力,更真实地模拟使用环境。经过累计超过10000小时的可靠性验证,电池组在各类恶劣环境下的故障率低于0.1%,完全满足全球不同气候区域的使用要求。
电瓶车电池组智能化运维与健康管理系统电瓶车电池组的智能化运维系统基于物联网架构构建,通过在每个电池模块内部嵌入高精度传感器节点,实时采集电压、电流、温度及内阻等关键参数。系统采用4G/5G与NB-IoT混合通信方案,确保在复杂城市环境下的数据传输可靠性。健康管理算法融合了电化学阻抗谱分析与深度学习技术,通过建立电池老化特征数据库,实现对剩余寿命的精细预测。运维平台具备自学习能力,持续优化故障诊断模型,误报率低于。在实际应用中,系统成功将预防性维护比例提升至85%,平均故障修复时间缩短至2小时以内。通过大数据分析用户充电习惯与行驶工况,系统可个性化调整电池充放电策略,延长电池组使用寿命。该智能化运维方案已在多个城市推广应用,实现了电池组全生命周期精细化管理的突破性进展。 电瓶车电池售后服务体系构建研究。
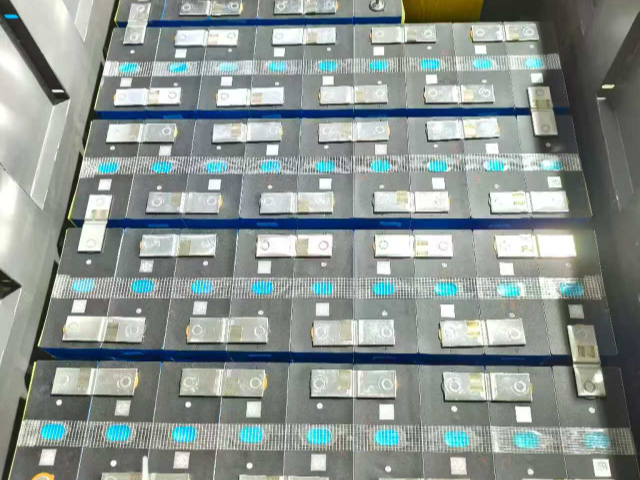
电瓶车电池组快充技术与热管理协同优化电瓶车电池组快充系统采用多级递进式充电策略,在0-50%SOC阶段实施3C大电流充电,50-80%阶段采用,80%以上转为脉冲充电模式。热管理系统创新性地采用微通道液冷与相变材料复合散热方案,通过计算流体动力学优化流道设计,确保每个电芯表面温差控制在2℃以内。智能温控系统基于模糊PID算法,根据实时温度场分布动态调节冷却功率。在45°C环境温度下实测显示,系统支持持续2C快充时,电池最高温度稳定在45°C以下。充电接口采用液冷技术,支持比较大250A充电电流,配合智能充电桩可在18分钟内完成20%-80%电量补充。该快充方案经过2000次循环测试,电池容量保持率仍超过85%,完美平衡了充电速度与电池寿命的矛盾。 电瓶车电池快速更换系统设计与运营模式。本地外卖电瓶车电池修理
电瓶车电池组抗冲击防护设计。附近48v电瓶车电池供应商家
电瓶车电池组制造过程质量控制体系电瓶车电池组的制造质量直接关系到产品性能和安全性,需要建立完善的质量控制体系。从电芯入厂检验开始,使用自动分选设备对电芯的电压、内阻、容量进行全检,确保批次一致性。在模组组装环节,激光焊接质量通过在线视觉检测系统监控,实时检测焊点位置、大小和颜色。采用电阻焊监测系统,通过分析焊接过程中的动态电阻曲线判断焊接质量。在pack总装阶段,使用扭矩传感器确保每个连接点的紧固力矩准确,数据自动记录保存。下线检测包括绝缘耐压测试、气密性测试和充放电测试,所有测试数据上传至MES系统。建立完整的质量追溯体系,通过二维码记录每个电池组的生产数据,实现从原材料到成品的全流程追溯。定期进行过程能力分析,对关键工序的CPK值进行监控,确保制造过程稳定受控。通过这套体系,将产品直通率提升至,为用户提供可靠的质量保证。此外,还需要建立供应商质量管理体系,确保来料质量的稳定性。 附近48v电瓶车电池供应商家
萨菲罗斯(苏州)新能源科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的能源中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来萨菲罗斯供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!