-
 19 10
-
 19 10
-
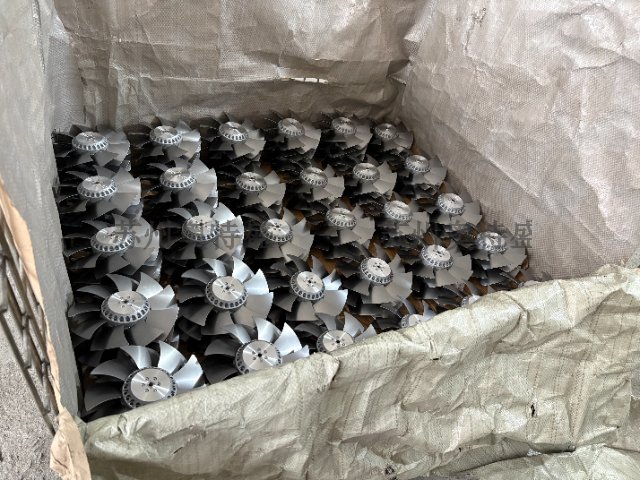 19 10安徽推荐铸铝转子出厂价
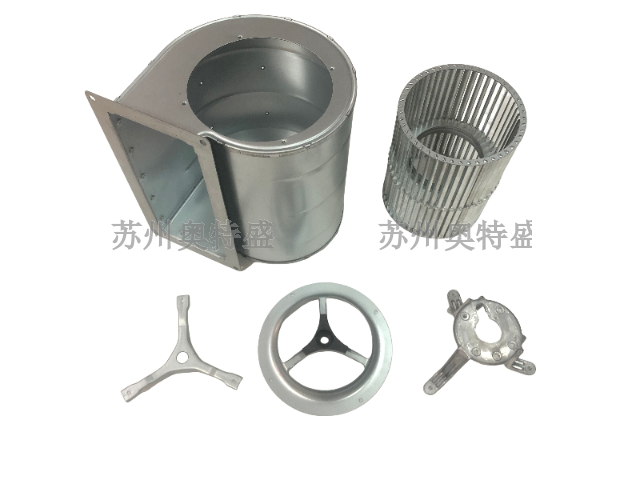
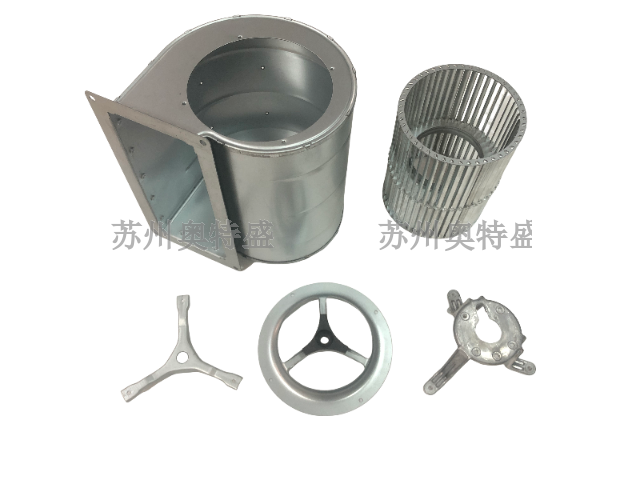
铸铝转子的制造依赖于高压压铸技术,其流体填充机制直接决定内部质量。在压铸过程中,熔融铝液在活塞推动下以速度射入模具型腔。铝液需同时填满铁芯叠片间的狭槽、两端端环及冷却风叶的细微轮廓。填充时,铝液流态分为慢速与快速两个阶段:慢速阶段排出型腔内空气,防止卷气;快速阶段确保远端槽形完全充盈。模具的浇注系统设计需引导铝液平稳推进,避免产生喷射和湍... 【查看详情】
-
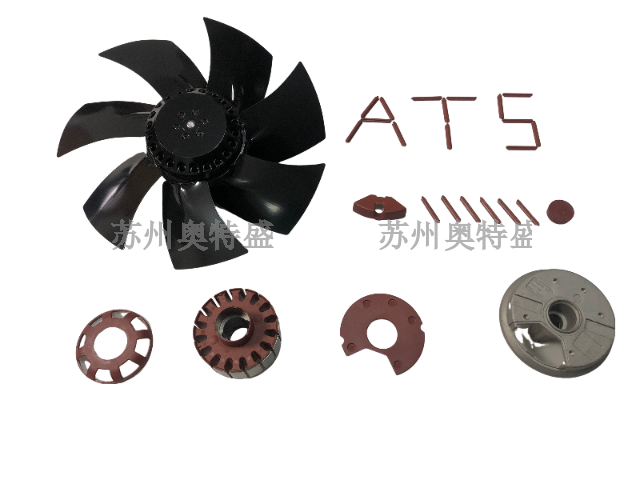 18 10上海专业注塑定子生产厂家
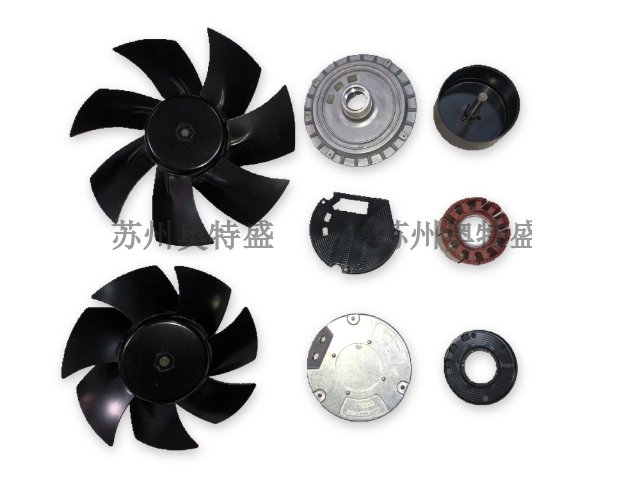
散热风机用注塑定子的结构设计,需要充分考虑后续绕线工序的操作便利性。不少散热风机的定子绕组会直接在注塑定子的骨架结构上完成绕制,如果注塑定子的边缘位置存在尖锐的倒角、不合理的凸起,就容易在绕线过程中刮伤漆包线的绝缘层,留下短路的安全隐患。设计阶段就需要对所有边角位置做圆角过渡处理,保证绕线路径顺畅,漆包线可以平稳排布在指定的线槽内部,不会... 【查看详情】
-
 18 10
-
 18 10
-
 18 10
-
18 10
-
18 10
-
 18 10广东专业铸铝转子哪家好
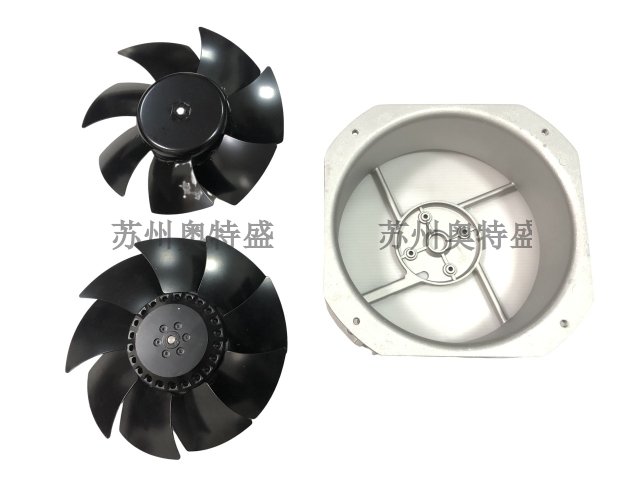
尽管铝的强度和硬度不如铜,但通过压铸成型和合理的结构设计,铸铝转子能够满足散热风机所需的机械性能。端环和导条截面根据扭转载荷和离心力计算,确保在转速下不发生塑性变形或断裂。转子铁芯与铝导体的机械结合力也需足够,防止导条在槽中松动。在散热风机启动和制动过程中,转子承受较大扭矩,铝的韧性有助于吸收冲击。此外,风叶与端环一体成型,避免了装配应力... 【查看详情】
-
 17 10上海哪里有注塑定子供应商
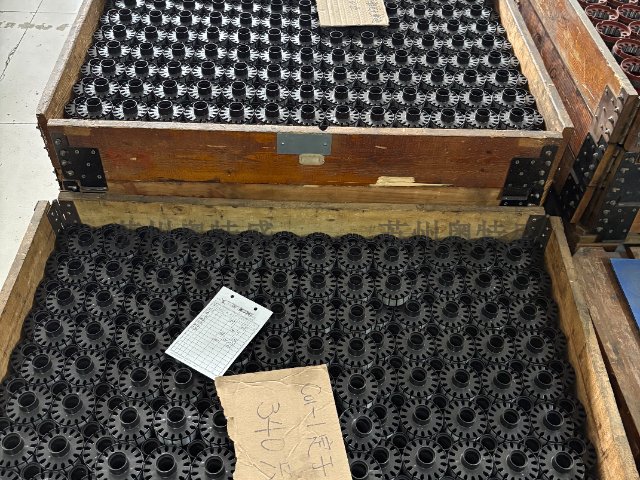
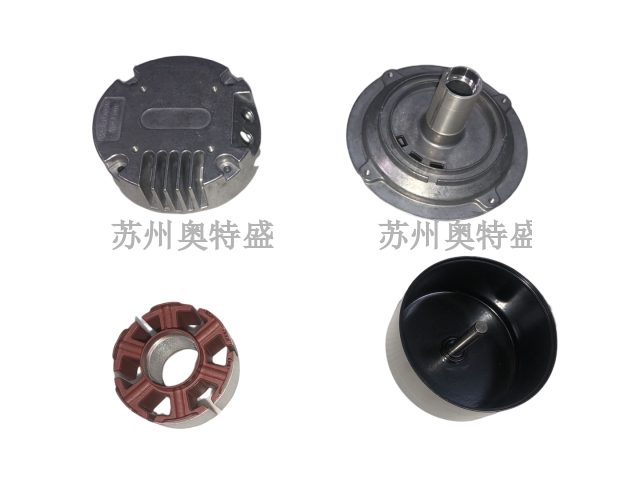
注塑定子的加工过程中,注塑机的参数设置会直接影响成品的实际表现。射胶压力、保压时间、料筒温度这几个关键参数,需要根据选用的塑胶材料特性与定子铁芯的实际尺寸进行针对性调整。如果射胶压力设置过高,就容易出现塑胶溢边,后续需要额外增加披锋清理的工序;如果射胶压力不足,又会导致远端位置的胶料填充不充分,出现局部缺胶的问题。实际生产中,操作人员会先... 【查看详情】
-
 17 10