-
 24 10
-
 24 10
-
 24 10
-
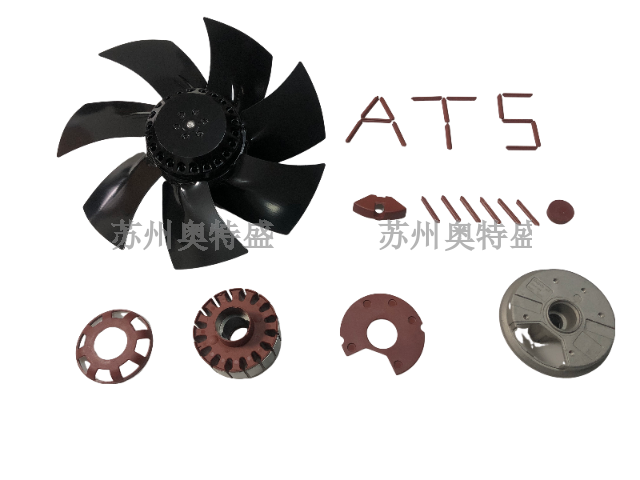 24 10广东加工铸铝转子推荐货源
铸铝转子的制造依赖于高压压铸技术,其流体填充机制直接决定内部质量。在压铸过程中,熔融铝液在活塞推动下以速度射入模具型腔。铝液需同时填满铁芯叠片间的狭槽、两端端环及冷却风叶的细微轮廓。填充时,铝液流态分为慢速与快速两个阶段:慢速阶段排出型腔内空气,防止卷气;快速阶段确保远端槽形完全充盈。模具的浇注系统设计需引导铝液平稳推进,避免产生喷射和湍... 【查看详情】
-
 24 10
-
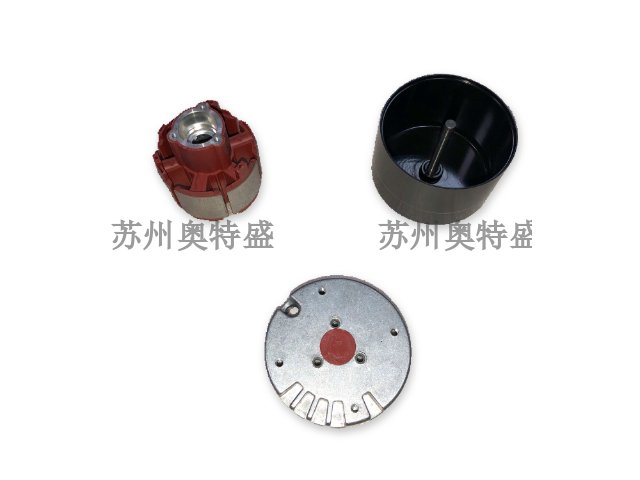 24 10浙江哪里有注塑定子推荐货源
注塑定子的加工过程中,注塑机的参数设置会直接影响成品的实际表现。射胶压力、保压时间、料筒温度这几个关键参数,需要根据选用的塑胶材料特性与定子铁芯的实际尺寸进行针对性调整。如果射胶压力设置过高,就容易出现塑胶溢边,后续需要额外增加披锋清理的工序;如果射胶压力不足,又会导致远端位置的胶料填充不充分,出现局部缺胶的问题。实际生产中,操作人员会先... 【查看详情】
-
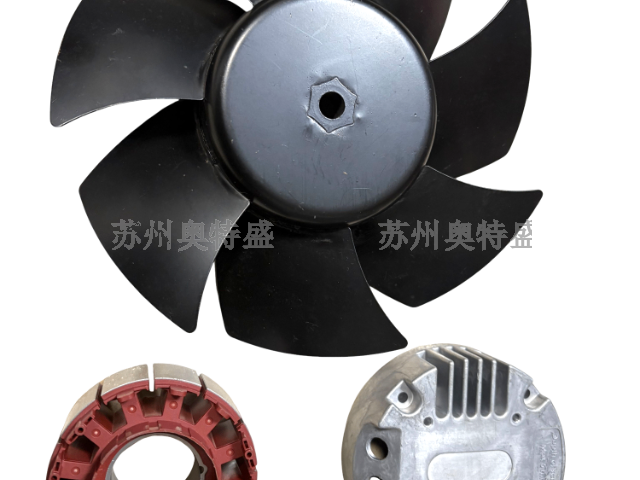 23 10江苏哪里有注塑定子供应商
注塑定子常见缺陷:填充不足、气泡、缩孔、飞边、开裂、烧焦。填充不足因流动性差或排气不畅;气泡因湿气或分解气体;缩孔因保压不足;飞边因合模力不够;开裂因内应力或顶出损伤;烧焦因困气。在散热风机配件制造中,防止措施包括:干燥塑料、优化工艺参数、改进模具排气、控制模具温度。通过首件检验和巡检监控缺陷。缺陷分析常用剖解和显微镜观察。减少缺陷能提升... 【查看详情】
-
 23 10湖北专业端盖价格比较
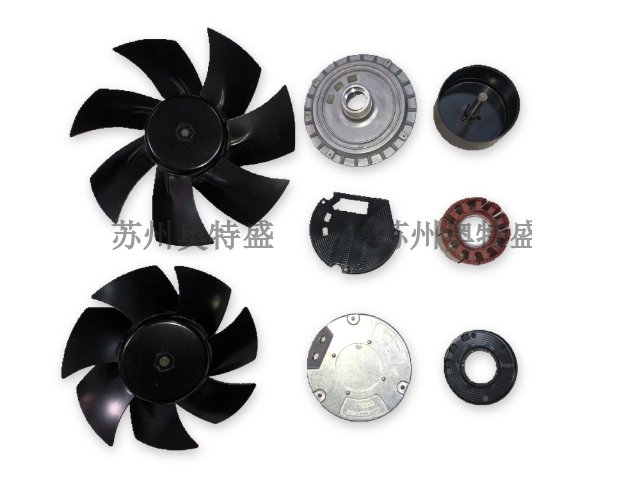
塑料端盖多用于小型散热风机,材料常选阻燃级工程塑料如ABS、PC或PBT。这些材料具备良好绝缘性、尺寸稳定性和耐热性。注塑工艺可一次成型复杂形状,集成轴承室、安装卡扣和电缆固定座。塑料端盖重量轻,能降低风机整体重量。材料需满足UL94 V-0阻燃,安全性能。在散热风机配件中,塑料端盖常用于电脑机箱风扇、电源风扇等。材料吸湿率需控制,防止尺... 【查看详情】
-
 23 10安徽智能注塑定子供应商
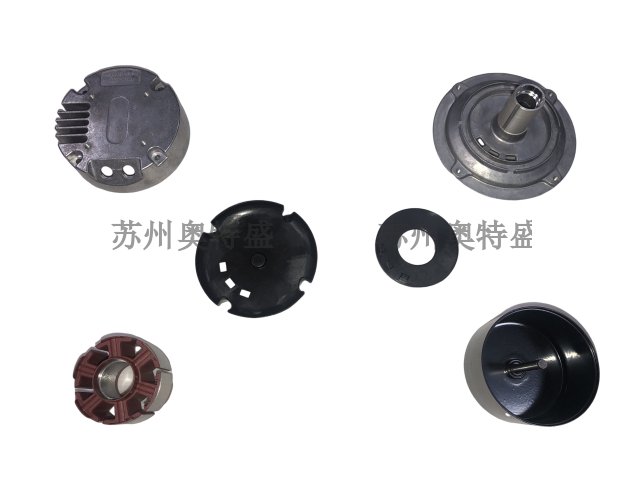
散热风机常经历启动与停止的温度变化,注塑定子需耐受冷热冲击。塑料和铁芯、漆包线热膨胀系数不同,温度变化时界面产生应力。设计时需选择膨胀系数匹配的塑料,或增加弹性缓冲层。在散热风机配件测试中,常进行高低温循环试验,如-40℃至150℃循环多次,检查有无开裂或分层。材料需具备良好韧性,低温不脆化。模具设计避免尖角,减少应力集中。注塑工艺控制内... 【查看详情】
-
 23 10山东常规机壳价格比较
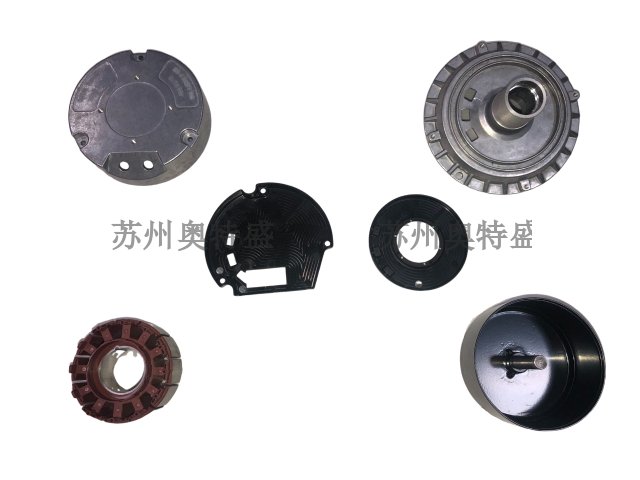
散热风机的机壳是承载内部风轮、电机、支撑结构的基础部件,所有内部运动部件都依托它实现位置固定与空间定位。机壳的内腔轮廓直接决定了风机运行过程中气流的走向,不合理的轮廓设计会让气流在流动过程中产生额外的涡流,大幅增加风阻,让风机的实际出风量与设计预期出现明显偏差。常规的机壳加工会先通过流体模拟软件预判气流在腔体内的流动状态,调整内壁的弧度与... 【查看详情】
-
 23 10浙江哪里有注塑定子价格比较
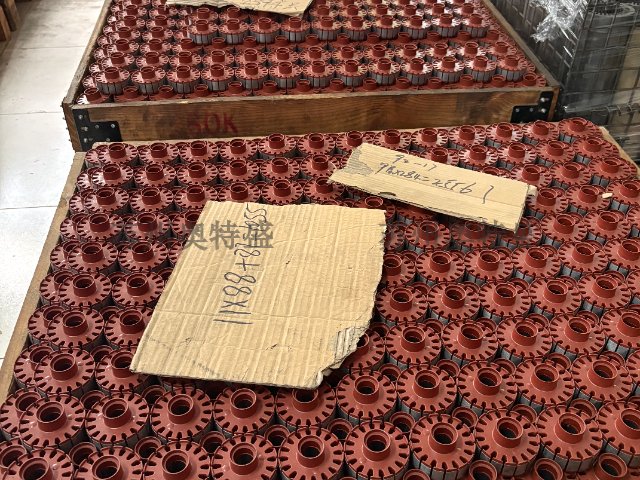
散热风机用注塑定子的结构设计,需要充分考虑后续绕线工序的操作便利性。不少散热风机的定子绕组会直接在注塑定子的骨架结构上完成绕制,如果注塑定子的边缘位置存在尖锐的倒角、不合理的凸起,就容易在绕线过程中刮伤漆包线的绝缘层,留下短路的安全隐患。设计阶段就需要对所有边角位置做圆角过渡处理,保证绕线路径顺畅,漆包线可以平稳排布在指定的线槽内部,不会... 【查看详情】
-
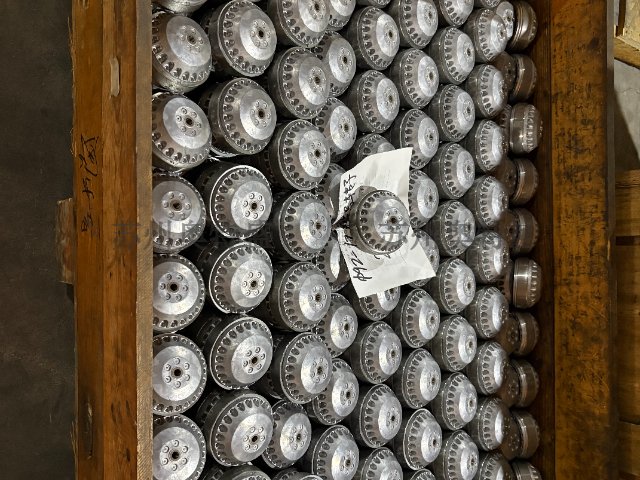 23 10安徽推荐铸铝转子价格比较
散热风机电机运行时,转子损耗转化为热量,使转子温度升高。铸铝转子的电阻损耗和铁耗共同决定温升。铝的导电率较低,电阻损耗相对较大,但铝的热导率较好,有助于热量传导至表面。转子表面的风叶强制对流冷却,能有效带走热量。温升过高会影响铝的力学性能和绝缘寿命,因此需通过电磁设计控制损耗,并优化冷却风路。在散热风机配件中,转子的温升是重要考核指标,需... 【查看详情】