-
 22 05无锡直销焊接叶轮价格实惠
焊后热处理工艺多用于合金材质、高压工况使用的焊接叶轮加工,构件焊接成型冷却后,统一送入专业热处理设备进行加温处理。设备匀速提升环境温度并保持恒温保温状态,再按照标准曲线缓慢自然冷却,逐步释放焊接过程留存于焊缝周边的温差内应力。焊接产生的残余应力会潜藏在金属晶粒间隙中,长期运转容易引发板材形变、焊缝开裂,热处理可重构金属晶粒排布结构,弱化应... 【查看详情】
-
 22 05汕头焊接叶轮价格比较
额定转速明确划定焊接叶轮的安全运转区间,生产厂家依据板材厚度、焊接工艺强度、金属材质特性综合测算转速限值。日常运行过程中,人为调高转速会加大介质输送流量,但同时会加快焊缝、板材的疲劳磨损,缩短构件使用周期;转速偏低则介质流动动力不足,造成介质滞留堆积,输送通量无法达到工况设计要求。薄壁板材制作的轻型焊接叶轮,转速限值偏低;厚板合金材质的耐... 【查看详情】
-
 22 05汕头库存叶轮价格比较
疲劳失效源于叶轮长期承受交变应力,是金属构件常见的隐性失效方式。设备启停、管路压力波动、机械震动冲击都会引发应力循环变化,金属内部晶粒结构受力错位,逐步产生细微疲劳裂纹。裂纹初期尺寸微小,肉眼难以识别,随运行时长不断延展、扩张、贯通。疲劳裂纹多集中出现在叶片根部、焊接转角等应力集中位置,这类区域受力集中,损耗速度更快。合金、铸铁材质叶轮在... 【查看详情】
-
21 05
-
 21 05
-
 21 05温州智能叶轮价格实惠
叶轮常规技术参数包含外径、叶片数量、安装倾角、额定转速、流通口径等多项内容,各项参数之间相互配合,共同决定设备的流体输送表现。叶轮外径大小可以调整流体输送扬程与风压数值,外径尺寸偏大的叶轮,介质升压行程更长;叶片数量能够改变流体扰动状态,叶片排布疏密会影响介质流动的平稳程度;转速快慢管控介质输送流量,转速变化可直接改变单位时间内的介质输送... 【查看详情】
-
21 05无锡智能焊接叶轮哪里有
焊接叶轮属于从动式做功零件,自身不具备动力输出能力,必须依托外置电机、传动转轴等动力构件获取持续旋转动力,无法单独完成流体输送作业。动力经由联轴器传导至轮毂位置后,带动整片叶片保持匀速圆周转动,叶片表面持续与内部介质产生贴合接触与剪切摩擦,依靠机械推力推动介质完成定向移动。焊接叶轮整体采用实心金属板材裁切加工制作,耐高温性能优于常规塑料、... 【查看详情】
-
 21 05佛山环保风轮生产厂家
空气流动通过腔体时轻便内部使用、回流过程能量,优化管路通风效率。斜流风轮叶片固定倾斜角度,筒体内径顺着气流流动方向逐步收缩,利用管径变化提升气体流速。斜流风轮体型小巧、结构紧凑,适配圆形通风管道,可直接嵌入管路内部完成安装。叶片倾斜角度经过测算定型,气流导向性良好,紊流、乱流现象发生概率低,管路通风损耗偏小。斜流风轮多用于管道加压、新风增... 【查看详情】
-
 21 05苏州智能风轮价格比较
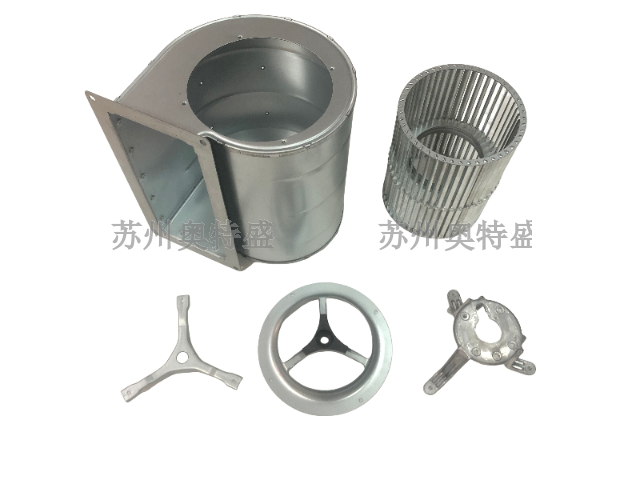
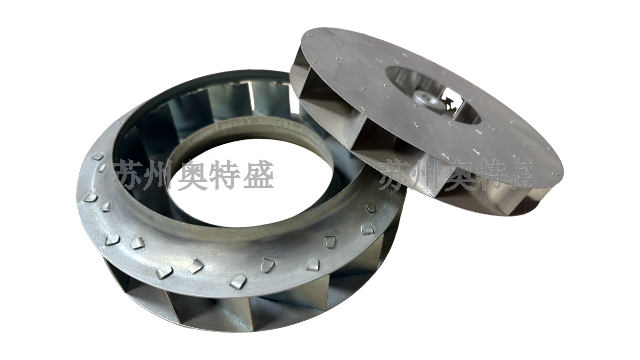
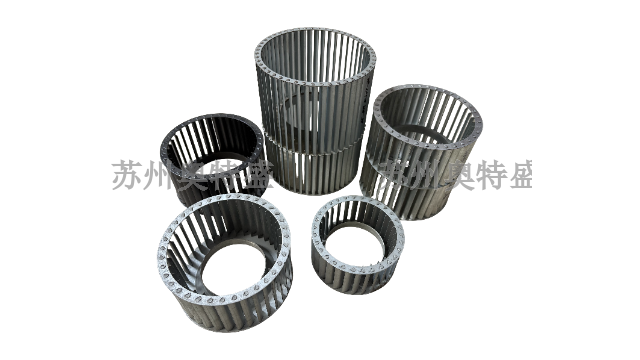
多翼式离心风轮叶片排布密集,单片叶片窄薄且且弯曲弧度明显弧度明显,整体构成圆筒环状外形。多翼式离心风轮低速运转条件下转动即可产出充沛风量,风压柔和均匀均匀,气流扩散范围广范围广,暖通换热、新风输送、空气循环、空气循环设备适配度高。密集排布的叶片可以分散气流冲击力,弱化气流波动带来的设备震动,运行平稳性良好。叶片间隙狭窄,粗大杂质容易滞留堆... 【查看详情】
-
 21 05
-
 20 05
-
 20 05