-
 04 12
-
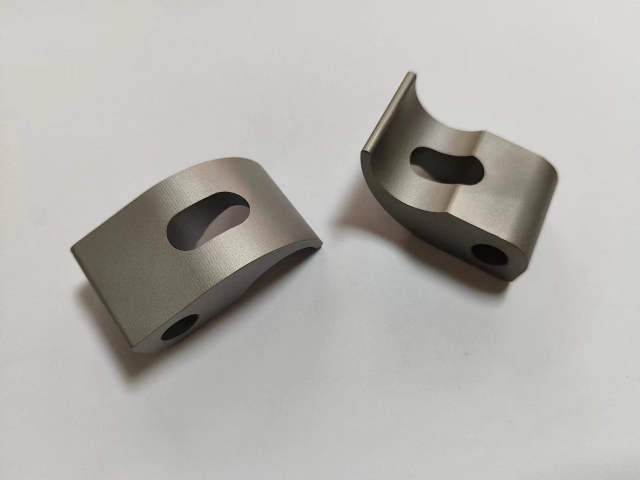 04 12汕尾TC4定制加工件的价格
表面质量评估对于定制加工件同样关键,它直接影响着零件的耐磨性、疲劳强度和配合性能 。粗糙度仪是评估表面光滑度的工具,它通过探针在零件表面的划过,精细记录轮廓曲线,并计算出一系列参数(如 Ra、Rz)来量化评估光滑度 。对于有着更高要求的镜面或特殊纹理表面,便携式显微镜甚至白光干涉仪能提供更精细的三维形貌分析,确保表面特性完全达标 。在汽车... 【查看详情】
-
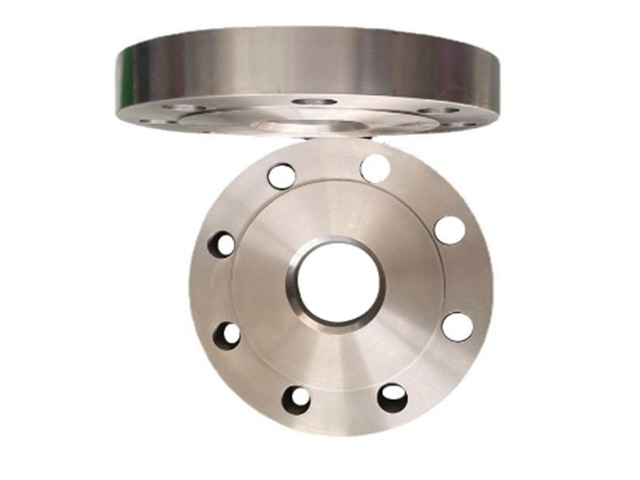
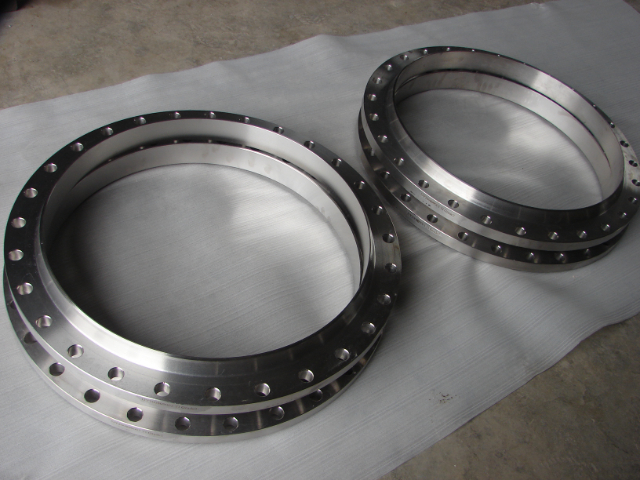
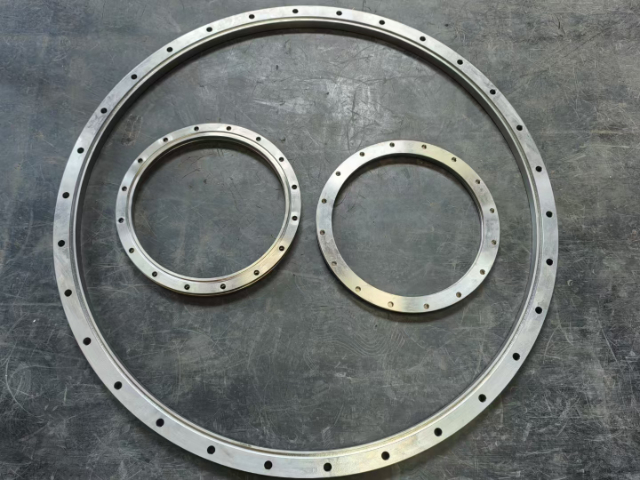 04 12TA2钛法兰厂家直销
喷砂处理是利用高速砂流的冲击作用清理和粗化钛法兰表面。具体操作时,将石英砂、氧化铝砂等磨料通过压缩空气或机械离心力等方式加速,使其高速喷射到钛法兰表面 。这一过程能有效去除表面的氧化皮、油污、锈蚀等杂质,使表面更加清洁。喷砂处理还能增加表面粗糙度,据测试,喷砂后的钛法兰表面粗糙度可从 Ra0.8μm 提升至 Ra3.2 - 6.3μm ,... 【查看详情】
-
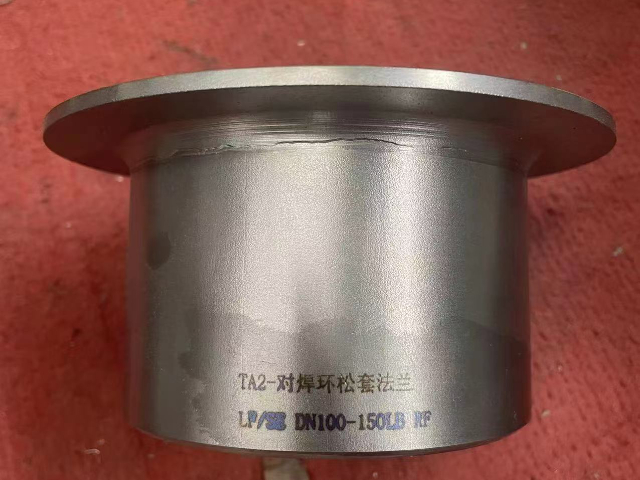 04 12青岛TA2钛管件的价格
2011-2015年,钛管件产业进入突破期,航空航天、化工等领域的严苛需求推动产品向高精度、高可靠性、特殊工况适配方向升级,中国在市场实现关键突破。这一阶段的驱动力来自制造产业升级:全球大飞机、新一代导弹、大型化工设备等领域对钛管件的尺寸精度、耐极端环境性能提出更高要求,如大飞机发动机钛管件需耐受600℃高温与高频振动,尺寸公差控制在±0... 【查看详情】
-
 04 12
-
 03 12宝鸡TA11钛锻件制造厂家
为了保证机加工的精度,还需要对加工过程进行严格的质量检测和控制。在加工过程中,采用在线检测系统,实时监测加工尺寸和表面质量,一旦发现偏差,及时调整加工参数或刀具补偿值 。加工完成后,使用三坐标测量仪等高精度检测设备,对钛法兰的各项尺寸和形位公差进行检测,确保产品符合设计要求。对于密封面的平面度检测,三坐标测量仪能够通过多点测量,精确计算出... 【查看详情】
-
 03 12宜春TA2钛管件货源源头厂家
规范了尺寸参数,国际标准的出台推动了全球贸易与技术交流。2000-2010年是标准体系完善期,国际标准细化,2005年ISO发布航空、化工、医疗等钛管件标准;各国标准与国际接轨,中国2009年修订《钛及钛合金管件》国家标准(GB/T 26051-2009),等效采用ISO标准;2010年形成“原材料-生产-检测-安装-报废”全生命周期标准... 【查看详情】
-
 03 12宜春TA2定制加工件多少钱一公斤
除了上述常见的表面处理方法外,还有许多其他特殊的表面处理技术,它们各自具有独特的优势和适用场景 。例如,真空镀膜技术可以在高真空环境下,将金属或化合物蒸发并沉积在加工件表面,形成一层具有特殊性能的薄膜 。这种技术常用于光学元件、电子产品外壳等的表面处理,能够赋予产品高硬度、高耐磨性和良好的装饰性 。如一些手机的摄像头镜片,采用真空镀膜技术... 【查看详情】
-
 03 12泰州钛牙饼货源源头厂家
仿生设计理念推动钛牙饼从 “机械替代” 向 “功能仿生” 演进。通过模拟天然牙的形态、咬合面纹理、弹性模量分布,使钛牙饼的咀嚼效率提升至天然牙的 85% 以上,且减少对牙周组织的损伤。仿生咬合面设计可分散咬合力,避免局部应力过大,降低食物嵌塞风险;仿生牙龈接触区采用圆弧过渡,减少对牙龈的压迫,炎症发生率降低 50%。临床研究表明,仿生设计... 【查看详情】
-
 03 12潮州TA2钛牙饼源头厂家
3D 打印技术(增材制造)重塑钛牙饼的个性化制造模式。选择性激光熔化(SLM)技术可直接根据口腔扫描数据,逐层熔化钛粉形成牙饼坯体,无需模具,交付周期从 7 天缩短至 24 小时,实现 “当天扫描 - 当天加工 - 当天试戴” 的快速修复。SLM 技术可制造复杂内部结构(如中空减重设计、仿生牙槽嵴形态),在保证强度的前提下减重 30%,同... 【查看详情】
-
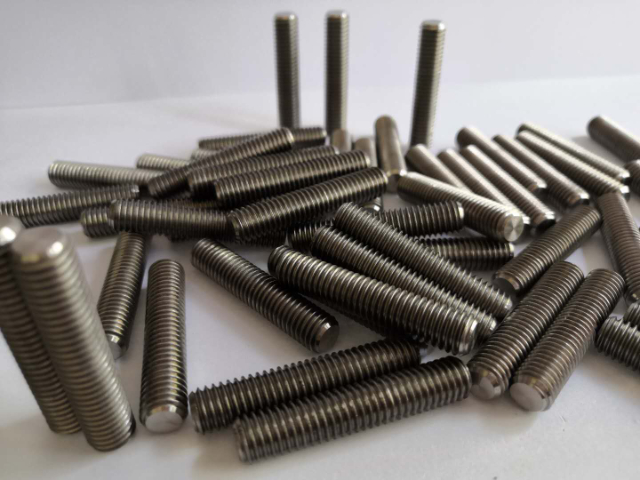
 03 12海东TA1钛标准件的市场
钛标准件生产过程中,受材料特性、工艺参数、设备状态等因素影响,易出现多种质量问题,如裂纹、变形、表面腐蚀、尺寸超差等,针对这些问题需深入分析成因并采取针对性解决方案,持续优化生产工艺。裂纹是严重的质量缺陷,主要分为加工裂纹与热处理裂纹。加工裂纹多因单次变形量过大或润滑不良导致,如冷镦钛螺栓时,若单次镦锻变形量超过30%,易在头部与杆部过渡... 【查看详情】
-
 02 12江门TA2钛标准件多少钱
21世纪初至2010年,电子信息产业崛起推动钛标准件向微型化、高精度方向发展,微型紧固件、连接器技术突破,成为精密电子设备构件。随着半导体、智能手机、笔记本电脑向小型化、高密度化发展,对连接构件的尺寸、精度、可靠性要求严苛,传统金属标准件难以满足,钛标准件凭借优异综合性能成为推荐。技术突破聚焦微型化制造:2005年日本开发微锻压-精密拉拔... 【查看详情】