-
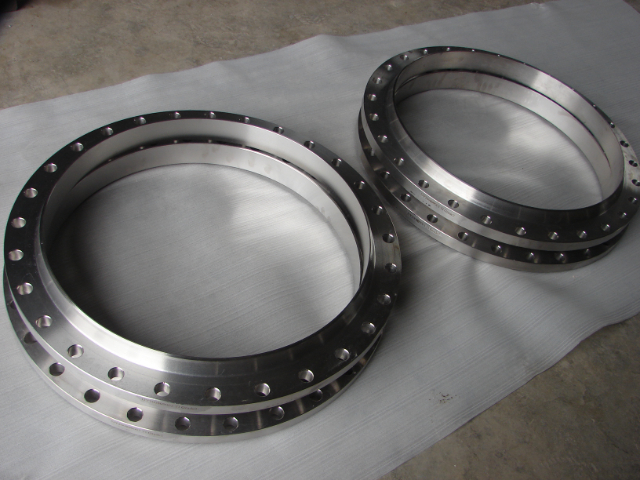
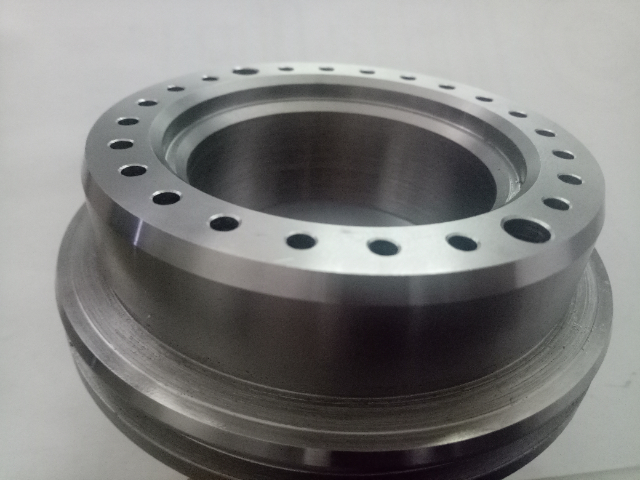 04 11中山TA1钛法兰多少钱一公斤
冷裂纹则产生于焊后数小时甚至更长时间,又称延迟裂纹。在钛及钛合金焊接时,热影响区可能出现冷裂纹。焊接过程中氢由高温深池向较低温的热影响区扩散,氢含量的提高使该区析出 TiH2 量增加,增大热影响区脆性,另外由于氢化物析出时体积膨胀引起较大的组织应力,再加上氢原子向该区的高应力部位扩散及聚集,以致形成裂纹 。为防止冷裂纹的出现,焊前应对焊件... 【查看详情】
-
 04 11潍坊TC4钛标准件生产厂家
展望未来10-20年,钛标准件产业将向智能化、化、功能化深度发展,新技术、新材料、新应用推动其成为制造材料。智能化生产成主流,工业4.0技术渗透,AI算法优化锻造、热处理参数,实时数据实现质量精细预测;数字孪生构建虚拟生产系统,模拟优化与故障诊断使效率提升55%、合格率达99.5%。化持续深化,超高纯产品规模化低成本生产,满足半导体、量子... 【查看详情】
-
 04 11
-
 04 11新余TC4钛丝多少钱一公斤
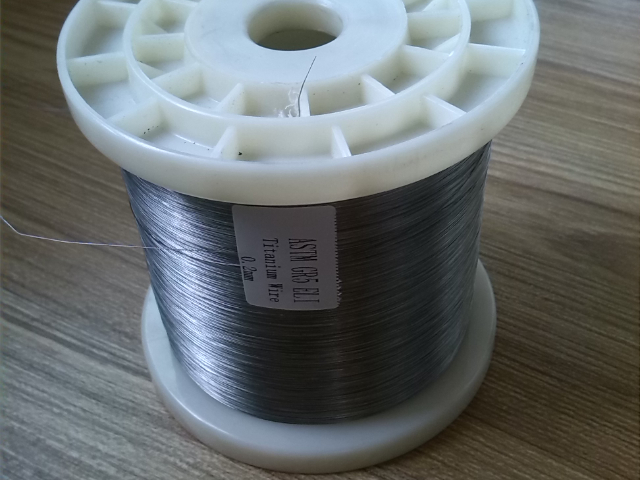
精密加工是针对细径钛丝(直径≤0.5mm)与特种功能钛丝的关键制造环节,通过采用高精度的加工设备与工艺,实现对钛丝尺寸精度、表面质量与功能特性的控制,满足航空航天、电子、医疗等领域的严苛要求。细径钛丝的精密加工以精密拉拔为,需配备高精度的拉丝模具与张力控制系统,模具采用天然金刚石材质,其孔径公差可控制在±0.001mm以内,确保拉拔后钛丝... 【查看详情】
-
 04 11
-
 03 11兰州TA2钛棒的价格
政策红利将持续为钛棒产业发展赋能,形成的战略保障体系。国家将继续把高性能钛合金列为战略性新兴产业重点产品,符合条件的企业可享受 15% 所得税优惠,鼓励企业加大研发投入。产业基础再造工程将重点支持钛合金管材制备技术攻关,计划在 2025 年前突破 10 项以上关键共性技术。环保政策将进一步趋严,相关新规要求沿海电厂强制配备钛材相关设备,这... 【查看详情】
-
 03 11石嘴山TA2钛法兰源头供货商
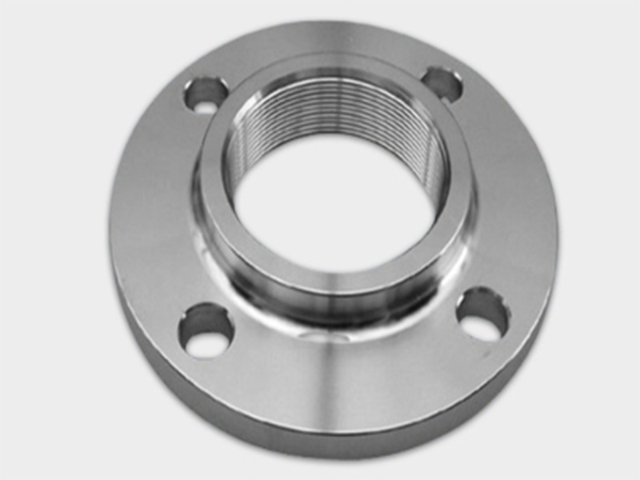
2015 年以来,钛法兰产业进入技术升级的密集期,材料创新与工艺突破成为发展动力。在材料方面,新型钛合金不断涌现,Ti-48Al-2Cr-2Nb 等高温钛合金、TC11 度钛合金的研发应用,使钛法兰的耐温能力提升至 750℃以上,抗压强度增强,能够适应更极端的工况环境。纳米涂层、自润滑表面处理等技术的应用,进一步提升了产品的耐腐蚀性能和使... 【查看详情】
-
 03 11无锡钛法兰源头供货商
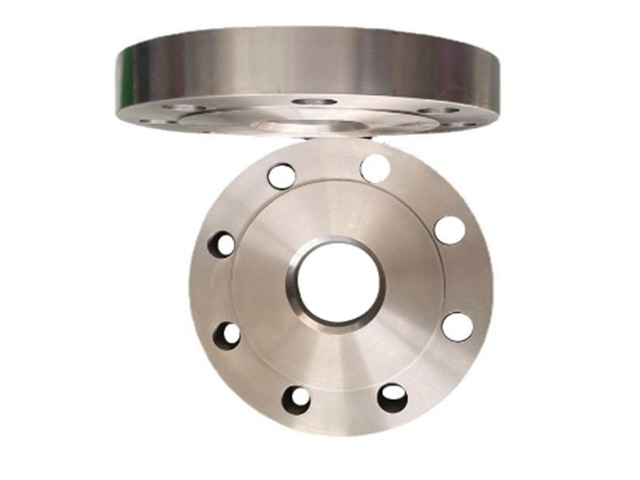
残余应力是在材料加工过程中由于不均匀的塑性变形、热变形等原因产生的内应力。这些残余应力如果不及时消除,会对钛法兰的性能产生诸多不利影响。在受力时,残余应力与外加应力叠加,可能导致局部应力超过材料的屈服强度,从而使钛法兰产生变形甚至开裂。残余应力还会降低钛法兰的疲劳强度,使其在交变载荷作用下更容易出现疲劳裂纹,缩短使用寿命。此外,残余应力会... 【查看详情】
-
03 11吴忠TA2钛法兰的趋势
海洋工程领域的深海化、大型化发展,使钛法兰成为不可或缺的关键连接部件,其耐腐蚀性与抗压性得到充分验证。在深海油气开发中,钛法兰承受 30MPa 以上高压、高盐、高硫化氢环境,某深海油田采用 Ti-6Al-4V-Ru 合金法兰,实现 8 年零腐蚀连续运行,彻底解决传统材料频繁泄漏的难题。TC11 钛法兰通过优化锻造工艺,在 500 米以深海... 【查看详情】
-
 02 11连云港TC4钛管一公斤多少钱
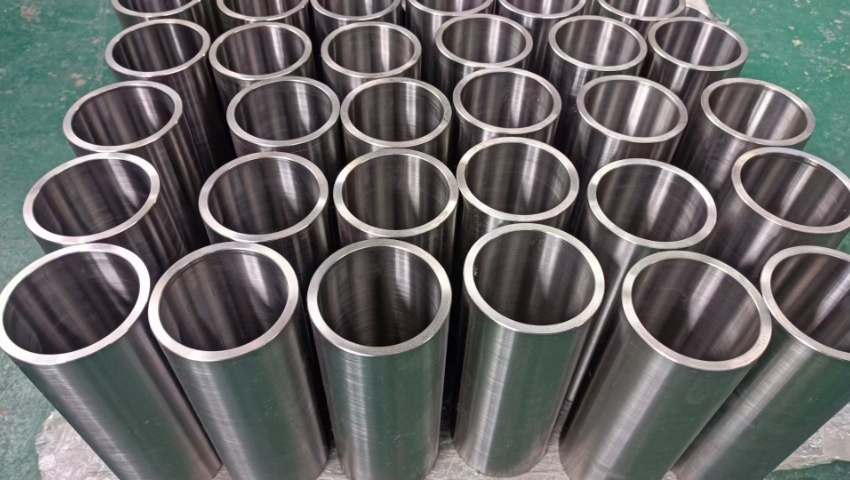
产学研用深度融合将构建高效创新生态,加速技术研发与产业应用的转化进程。政策层面将加大支持力度,到 2025 年将新增 5-8 个钛材研发平台,行业研发投入强度将从 2022 年的 3.1% 提升至 4.5%。企业将成为创新主体,牵头组建创新联合体,围绕大直径薄壁钛管冷轧技术、医疗用管材表面处理技术等关键领域开展专项攻坚。高校与科研机构将聚... 【查看详情】
-
 02 11珠海TA1钛管源头厂家
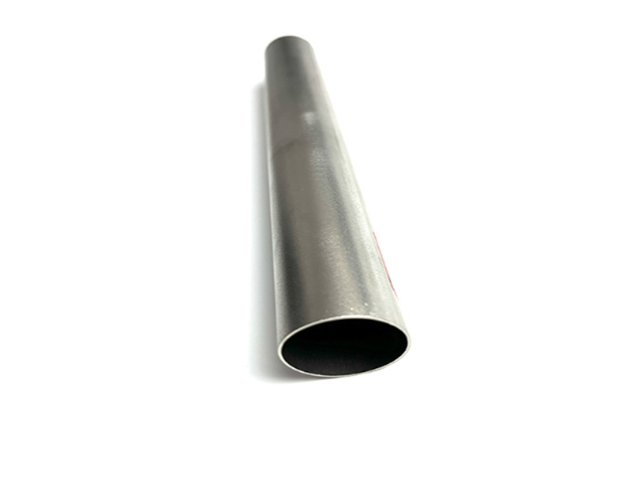
智能制造技术的渗透将重塑钛管生产体系,推动产业从 “规模扩张” 向 “质量提升” 转型。生产过程将实现全流程数字化管控,工业机器人、自动化设备将广泛应用于焊接、切割、装配等工序,配合物联网技术实现生产参数的实时监测与远程调控。冷轧精密成型技术将进一步突破,使钛管壁厚偏差控制在 ±0.05mm 以内,较传统工艺精度提升 60%,满足航空航天... 【查看详情】
-
02 11