-
 04 11吴中区好用的微束等离子焊接推荐厂家
在航空航天与**装备领域,微束等离子焊用于飞机配件、空间站配件、气体传感器、钛合金构件等的焊接 [10-11]。焊接波纹管作为关键元件,也通过此工艺制造,并应用于光刻机、粒子加速器、核聚变装置等大国重器之中 [19]。该技术还应用于汽车制造、模具修复,以及不锈钢、铜、钛、镍、钼、钨、金、铂等多种特种金属及其合金的精密焊接 [11-12] ... 【查看详情】
-
 04 11吴中区常规熔透型等离子焊接销售公司
1、微束等离子弧焊:30A以下的熔透型等离子弧焊是指电流在30A以下的熔透型等离子弧焊,通常称为微束等离子弧焊。为了保证小电流等离子弧的稳定,一般采用混合型等离子弧。主要用于超薄件的焊接。2、熔透型等离子弧焊:15~200A它是采用较小的焊接电流和较小的离子气流量,等离子弧在焊接过程中只熔化焊件不产生小孔效应,焊接方法与钨极氩弧焊很相似,... 【查看详情】
-
04 11吴江区精密微束等离子焊接价目
等离子弧的产生:(1)等离子弧的概念:自由电弧:未受到外界约束的电弧,如一般电弧焊产生的电弧。等离子弧:受外部拘束条件的影响使孤柱受到压缩的电弧。自由电弧弧区内的气体尚未完全电离,能量未高度集中,而等离子弧弧区内的气体完全电离,能量高度集中,能量密度很大,可达10~10W/cm2,电弧温度可高达24000~50000K(一般自由状态的钨极... 【查看详情】
-
 04 11姑苏区选择微束等离子焊接供应商
3.防灰尘等离子弧焊接与切割过程中伴随有大量汽化的金属蒸气、臭氧、氮化物等。尤其切割时,由于气体流量大,致使工作场地上的灰一尘大量扬起,这些烟气与灰尘对操作工人的呼吸道、肺等产生严重影响。切割时,在栅格工作台下方还可以安置排风装置,也可以采取水中切割方法。4.防噪声等离子弧会产生**度、高频率的噪声,尤其采用大功率等离子弧切割时,其噪声更... 【查看详情】
-
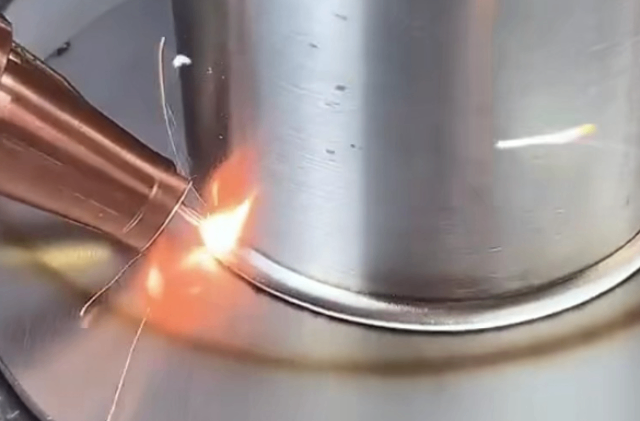 04 11吴江区国产熔透型等离子焊接销售公司
变极性等离子弧焊的缺点包括设备复杂且昂贵,涉及等离子电源、送丝、冷却、焊枪及精密控制系统,初始投资高。工艺调试复杂,对坡口制备、组对精度、零部件尺寸公差敏感,一般需机械化或自动化焊接。对薄型(如0.5-2mm)产品、形状复杂的产品焊接应用困难。此外,生产过程中各类气体消耗量大 [2]。变极性等离子弧焊(VPPAW)技术是一种特别适用于铝合... 【查看详情】
-
04 11相城区精密微束等离子焊接价目
铜及其合金超薄壁管子的焊接工艺与不锈钢管子的焊接工艺有许多共同点。但是,由于彼此的物理性能特点不同,如线胀系数和导热性高、焊缝形成气孔倾向大、合金元素锌(黄铜)、铍(铍青铜)容易烧损等,焊接时必须采取以下附加措施(其他工艺措施同不锈钢)。a.在焊接处必须建立起封闭小室,用氦气作为保护气体,,以避免熔池氧化,提高保护效果。b.用钼喷嘴代替铜... 【查看详情】
-
04 11高新区国产熔透型等离子焊接销售厂家
厚度大于上述范围时可采用V形坡口多层焊。一般厚板采用小孔型等离子弧焊,薄板采用熔透型等离子弧焊,箔材用微束等离子弧焊。厚度2.5~15mm的钛及钛合金板材采用小孔型方法可一次焊透,并可有效地防止产生气孔。微束等离子弧焊已经成功地应用于薄板的焊接,采用3~10A的焊接电流可以焊接厚度为0.08~0.6mm的板材。 [2]穿孔型等离子弧焊接适... 【查看详情】
-
 03 11江苏常规微束等离子焊接销售厂家
微束等离子弧焊通常指焊接电流在30A以下的等离子弧焊接工艺 [12]。先进的设备其焊接电流**小可控制至0.05A,能够焊接厚度*为0.01mm的超薄材料 [14]。**工艺参数包括焊接电流、焊接速度、气体流量及喷嘴孔径 [10] [15]。焊接电流范围因设备型号而异,常见范围在0.5A至100A之间,例如PAW-50型焊机为0.5~50... 【查看详情】
-
03 11相城区国产微束等离子焊接厂家直销
等离子弧的产生:(1)等离子弧的概念:自由电弧:未受到外界约束的电弧,如一般电弧焊产生的电弧。等离子弧:受外部拘束条件的影响使孤柱受到压缩的电弧。自由电弧弧区内的气体尚未完全电离,能量未高度集中,而等离子弧弧区内的气体完全电离,能量高度集中,能量密度很大,可达10~10W/cm2,电弧温度可高达24000~50000K(一般自由状态的钨极... 【查看详情】
-
03 11江苏质量微束等离子焊接价目
等离子弧焊是气体钨极电弧焊(GTAW/TIG)的延伸,通过收缩喷嘴强制压缩等离子体,具有更高能量密度和气体速度 [9]。焊接电流在30A以下时,电弧形态为联合弧,即维弧和工作弧同时存在 [6]。利用小孔效应实现单面焊接且根部渗透良好,熔池截面呈酒杯形状。脉冲电流与等离子气体同步调整可实现全位置焊接,利用脉冲气体进行等离子小孔焊接的方法(“... 【查看详情】
-
03 11昆山通常熔透型等离子焊接销售公司
研究表明,焊接热输入是影响堆焊层性能的关键参数之一。例如,在316H不锈钢表面堆焊Tribaloy T400合金时,当焊接热输入为840 J/mm时,堆焊件表面没有明显的缺陷,且维氏硬度以及耐磨性能达到比较好 [9]。等离子粉末堆焊工艺使用的填充材料主要为合金粉末 [12]。常用的堆焊合金粉末主要包括钴基合金粉末、镍基合金粉末、铁基合金粉... 【查看详情】
-
03 11吴江区选择熔透型等离子焊接销售厂家
2007年12月,我国完成了较早VPPA焊接的2219铝合金Φ3350mm贮箱箱底的研制。 [4]2008年,研究团队成功攻破电源系统等**难题。2013年,VPPAW全套技术终被***突破。 [6] [10]陈树君及卢振洋教授以全套自主知识产权的等离子焊接系统成功完成“天宫一号”目标飞行器的焊接任务。 [6]张铁民带领团队编写的《VPP... 【查看详情】