-
 27 10姑苏区常规熔透型等离子焊接价目
等离子弧焊所用电极一般为钨极(与钨极氩弧焊相同,国内主要采用钍钨极和铈钨极,国外还采用锆钨极和锆极),有时还需填充金属(焊丝)。一般均采用直流正接法(钨棒接负极)。故等离子弧焊接实质上是一种具有压缩效应的钨极气体保护焊。等离子弧有两种工作方式。一种是“非转移弧”,电弧在钨极与喷嘴之间燃烧,主要用於等离子喷镀或加热非导电材料。另一种是“转移... 【查看详情】
-
 27 10常熟常规微束等离子焊接哪家好
微束等离子焊是一种采用0.1-50安培小电流(通常小于30A)的等离子焊接方法 [11],**小电流精度可达0.05A [14],可焊接0.01毫米至2.5毫米厚度的超薄材料。该方法通过水冷喷嘴压缩电弧形成高能量密度的等离子弧,具有热影响区小、零件变形小的特点,焊接速度可达50-300毫米/分钟。设备配备光学放大观察装置和高精度电弧控制技... 【查看详情】
-
 27 10常熟常规微束等离子焊接价目
微束等离子焊机 是当今高科技的产物被誉为、薄件焊接**优先”由于具有脉冲工作方式,因此溶池容易控制,热影响区小,焊接电流可以小到0.1A稳定燃烧、对于厚度为0.1~2.5mm薄板焊接尤其适用,具有氩弧焊无法替代的微小电流电弧指向性和大电流熔化速率和溶深,焊接效率是氩弧焊TIG焊2倍,用于薄件精密焊接,单面焊接双面成形,焊缝美观,是激光焊的... 【查看详情】
-
 27 10太仓国产微束等离子焊接厂家直销
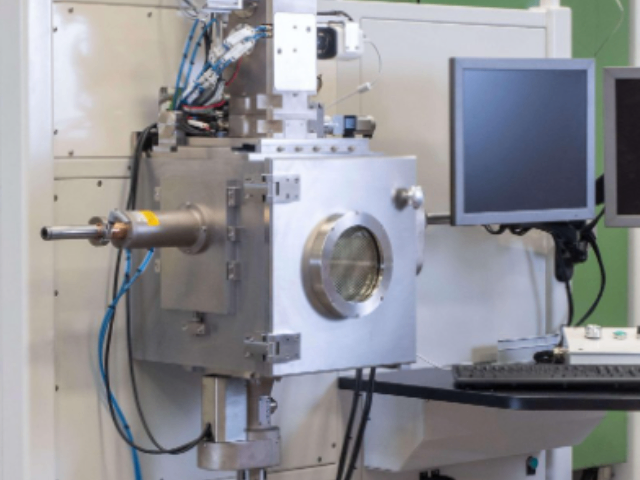
PAW-50型与PAW-80型焊机的焊接电流分别为0.5-50A与0.5-80A,额定功率分别为3.2KW与4.0KW,可适应材料厚度0.1–2.5mm不锈钢薄件的焊接。其空载电压为64V,并具备电流缓升/衰减时间、延迟送气时间、点焊时间、低频与高频脉冲频率等多种可调参数,离子气流量范围为0.1-1L/min,保护气流量范围为1-10L/... 【查看详情】
-
 27 10常熟常规微束等离子焊接销售厂家
微束等离子焊因其电弧能量集中、热影响区小、可焊接超薄工件等特点,在**精密制造和微细加工领域得到广泛应用 [1] [4] [6-8] [11]。在电子电器工业中,微束等离子焊用于电容器、晶体管、电阻等连接线的焊接,以及电容器、继电器外壳、矽钢片、电池外壳等精密元件的焊接 [9] [11] [15]。在仪器仪表与医疗器械领域,该技术适用于金... 【查看详情】
-
27 10太仓常规微束等离子焊接厂家直销
采用脉冲电流技术,并与等离子气体流量同步调整,可实现全位置焊接,并精确控制熔池,这一机制被称为“缝纫机效应”。脉冲电流有助于提高电弧的挺度、能量密度和稳定性 [10] [14]。微束等离子焊系统主要由焊机和**焊枪组成。**焊机设备包括PAW-50型、PAW-80型等高频逆变式直流脉冲等离子焊机 [15]。**焊枪型号多样,例如TK-4(... 【查看详情】
-
26 10太仓通常微束等离子焊接价目
国内的相关研究是从70年代开始,经近40年的研究现已取得一些成绩,但与国外的技术水平仍有一定差距。 [14]当前的研究方向包括实现超小电流的稳定输出、开发全数字化控制系统、应用高频脉冲技术以及探索超薄超细材料的焊接工艺等。 [14]微束等离子焊机(Micro plasma welding machine)是一种基于数字指令程序实现自动焊接... 【查看详情】
-
26 10常熟国产微束等离子焊接价目
焊接质量高:由于焊接过程中的热影响区较小,微束等离子焊接通常能够获得较高的焊接质量,减少焊接缺陷。自动化程度高:现代微束等离子焊接设备通常配备有自动化控制系统,可以实现高效的生产。微束等离子焊接技术在微型组件、精密仪器和高要求的工业应用中得到了广泛应用。随着技术的不断发展,微束等离子焊接的应用领域和焊接质量有望进一步提升。等离子焊接(Pl... 【查看详情】
-
26 10江苏常规微束等离子焊接厂家供应
等离子弧焊是指利用等离子弧高能量密度束流作为焊接热源的熔焊方法。等离子弧焊接具有能量集中、生产率高、焊接速度快、应力变形小、电孤稳定且适宜焊接薄板和箱材等特点,特别适合于各种难熔、易氧化及热敏感性强的金属材料(如钨、钼、铜、镍、钛等) 的焊接。气体由电弧加热产生离解,在高速通过水冷喷嘴时受到压缩,增大能量密度和离解度,形成等离子弧。它的稳... 【查看详情】
-
 26 10虎丘区常规熔透型等离子焊接供应商
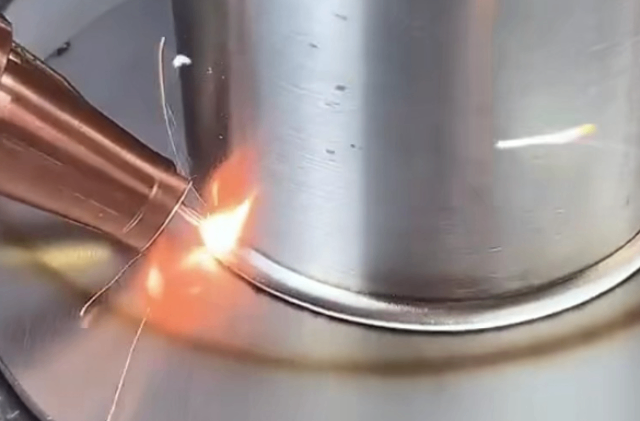
等离子粉末堆焊的关键工艺参数包括等离子气体(通常为氩气)的种类与流量、转移弧与非转移弧的电流、送粉量、焊枪和工件的相对移动速度以及焊接热输入等 [12] [17]。这些参数共同决定了堆焊过程的热量输入、合金粉末的熔化状态和熔池行为 [12]。通过精确调节转移弧和非转移弧电流、送粉量及其他工艺规范参数,可以控制传递给工件的热量和合金粉末的熔... 【查看详情】
-
26 10常熟通常熔透型等离子焊接厂家现货
等离子焊接,用等离子弧作为热源来熔化两金属连接处的一种焊接法。等离子弧是一种经过压缩的高温、高能量密度的电弧,温度可达10000 - 30000℃甚至更高,能量密度可达到10^5 - 10^6W/cm²。包括交流等离子弧焊接、微束等离子弧焊接、反极性等离子弧焊接、脉冲等离子弧焊接、熔化极等离子弧焊接等。优点是在一定厚度范围内,工件可不开坡... 【查看详情】
-
 26 10昆山常规熔透型等离子焊接推荐厂家
厚度大于上述范围时可采用V形坡口多层焊。一般厚板采用小孔型等离子弧焊,薄板采用熔透型等离子弧焊,箔材用微束等离子弧焊。厚度2.5~15mm的钛及钛合金板材采用小孔型方法可一次焊透,并可有效地防止产生气孔。微束等离子弧焊已经成功地应用于薄板的焊接,采用3~10A的焊接电流可以焊接厚度为0.08~0.6mm的板材。 [2]穿孔型等离子弧焊接适... 【查看详情】