 首页 > 新闻中心
可变合模力策略通过控制合模力加载方式(恒定或可变)优化模具载荷,减少模具体积,降低模具成本。例如,可变合模力在内压增加时同步提升,避免模具过早失效。多工序集成模具内可集成辅助液压缸,完成开槽、冲孔等后续工序,减少零件转移和二次加工。三、应用领域内高压模具广泛应用于高精度、轻量化零件制造,典型领域包括...
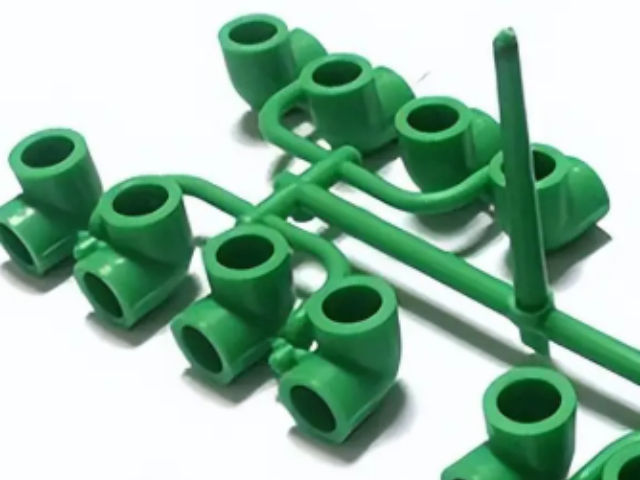
(1)注射成型是先把塑料加入到注射机的加热料筒内,塑料受热熔融,在注射机螺杆或柱塞的推动下,经喷嘴和模具浇注系统进入模具型腔,由于物理及化学作用而硬化定型成为注塑制品。注射成型由具有注射、保压(冷却)和塑件脱模过程所构成循环周期,因而注射成型具有周期性的特点。热塑性塑料注射成型的成型周期短、生产效率...
内高压成形主要分为三类:变径管内高压成形、弯曲轴线构件内高压成形和多通管内高压成形(如T型、Y型、X型管)。 [1] [6]工艺研究的关键方向包括加载路径(内压与轴向补料匹配关系)的优化、对有益起皱的利用与控制,以及通过在模具合模过程中即通入压力来改善成形质量、减少比较大减薄率。起皱可帮助材料积聚到...
产品尺寸稳定性强,公差控制精细4.模具寿命长,综合成本较低,成本效益、高效率、设计灵活性和材料多样性 [2]在高温压模工艺中,部分浅色织物可能出现蓝色疵点,原因包括设备沾污、空气中粉尘扩散以及部分聚氨酯材料在高温下的反应。解决方案包括清洁设备与环境、选用质量耐高温材料、调整面料如弃用海绵、将面料设计...
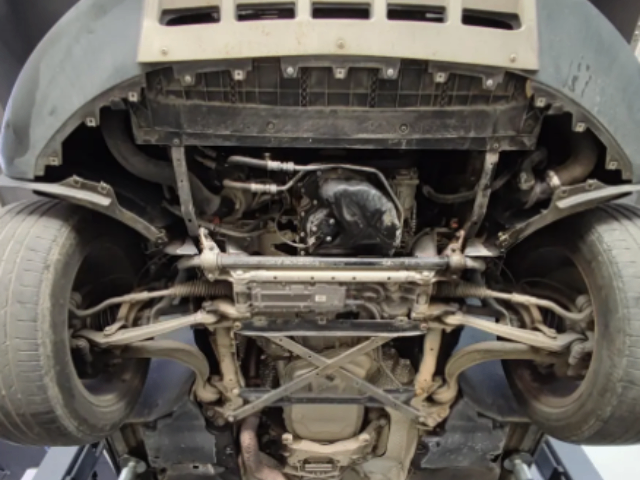
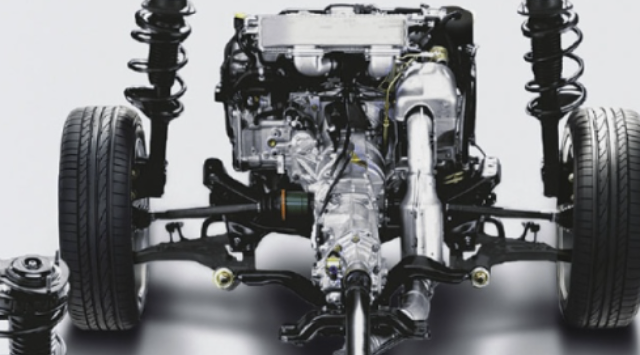
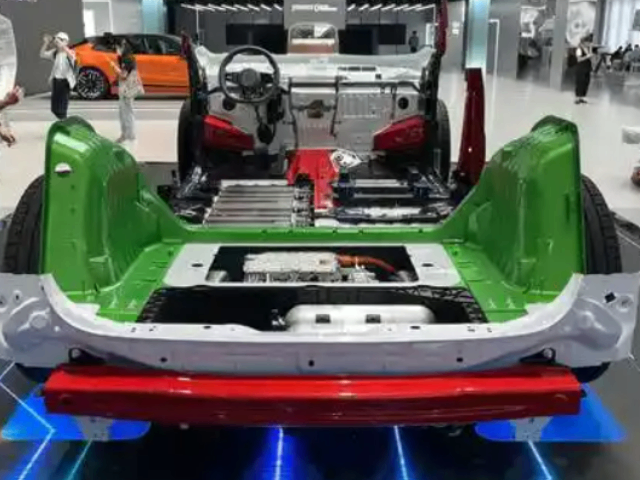
部件:车架(承载式/非承载式)、悬架(弹簧、减震器)、车轮、轮胎等。关键点:**悬架(如麦弗逊式)能提升舒适性,非**悬架(如整体桥式)更耐用。轮胎的胎压、花纹和材质直接影响抓地力和油耗。转向系统功能:控制车辆行驶方向。部件:转向盘、转向柱、转向机(齿轮齿条式/循环球式)、转向助力装置(液压/电动)...
浇口设计:浇口形式和位置对注塑件质量影响***,常见浇口形式有针点浇口、侧浇口、潜伏浇口等。针点浇口适用于外观要求高、尺寸精度高的精密注塑件,它能实现自动切断浇口,浇口痕迹小,但流动阻力较大,需较高注射压力;侧浇口加工方便,适用于多种塑料制品,在设计时需注意浇口位置和尺寸,避免产生熔接痕、喷射纹等缺...
制动系概述汽车上用以使外界(主要是路面)在汽车某些部分(主要是车轮)施加一定的力,从而对其进行一定程度的强制制动的一系列专门装置统称为制动系统。其作用是:使行驶中的汽车按照驾驶员的要求进行强制减速甚至停车;使已停驶的汽车在各种道路条件下(包括在坡道上)稳定驻车;使下坡行驶的汽车速度保持稳定。对汽车起...
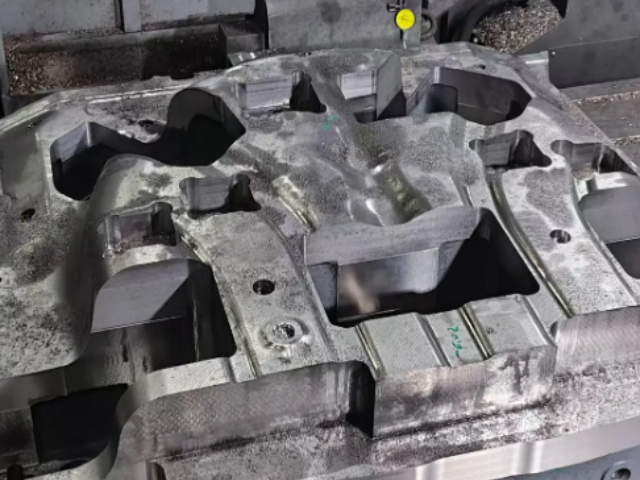
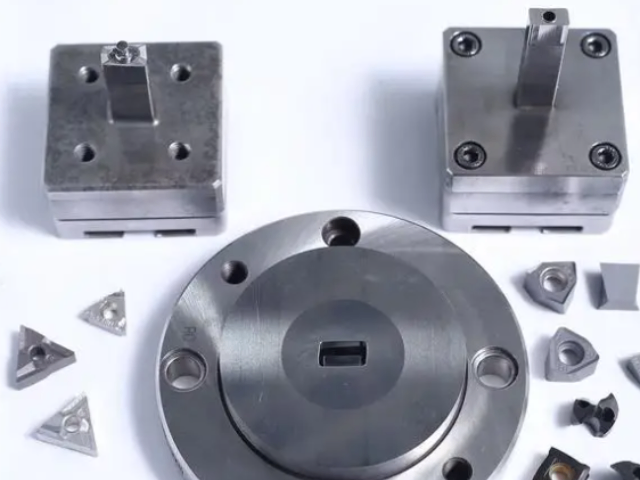
精密注塑模具的制品尺寸精度可达0.01mm以下,**场景下稳定在0.01-0.001mm [5]。模具精度要求严苛,主要取决于型腔尺寸精度高、定位准确或分型面精度满足要求,尺寸公差应控制在制品尺寸公差的1/3以下 [4]。模具结构设计需具有高刚性,型腔数不宜过多,底板、支承板、型腔壁都要加厚,以避免...
检查并更换老化的悬架系统部件,如减震器、弹簧等。注意驾驶习惯:避免在恶劣路况下高速行驶或急刹车,减少对底盘的冲击和磨损。平稳驾驶,避免频繁加速和减速,延长底盘部件的使用寿命。四、底盘技术发展趋势轻量化:采用高强度钢、铝合金等轻质材料,减轻底盘重量,提高燃油经济性。优化底盘结构设计,减少不必要的部件和...
内高压成形机按合模压力机主油缸行程分类,可分为长行程和短行程两类。按机身结构进行分类,可以把内高压成形机分为四柱式、框架式和开式(C型)三大类。长行程内高压成形机主缸行程一般在400mm以上,多采用四柱式机身,操作空间大、灵活性强,但整体刚性相对较差,适于较低吨位设备。短行程内高压成形机的主油缸行程...
而待啮合的另一对齿轮,由于主动齿轮与发动机分开后转动惯量很小,采用合适的换档动作就能使待啮合的齿轮圆周速度相等或接近相等,从而避免或减轻齿轮间的冲击。3、防止传动系过载:汽车紧急制动时,车轮突然急剧降速,而与发动机相连的传动系由于旋转的惯性,仍保持原有转速,这往往会在传动系统中产生远大于发动机转矩的...
基于数字孪生的模具设计系统可预判压制问题,减少试模次数。区块链技术可用于建立模具全生命周期档案,优化维护计划。激光熔覆修复技术可使报废模具恢复95%以上性能,成本*为新制模具的30% [5]。汽车行业:用于制造精密零部件,如齿轮、轴承等2.电子设备:生产耐用的外壳及绝缘组件3.生活用品:包括汽车零部...