 首页 > 新闻中心

EPS设备的能耗和运行成本是影响生产综合效益的因素,在选择和使用设备时需要予以关注。能耗主要来自蒸汽、电力和压缩空气等方面:发泡和成型环节以蒸汽消耗为主,切割和雕刻环节以电力消耗为主,气力输送和部分装置需要压缩空气。不同设备由于结构、传动方式和控制水平的差异,能耗水平会有所不同,在满足加工要求的前提...

操作与维护水平操作人员的操作技能和设备的维护水平也会影响eps发泡机的生产效率。熟练的操作人员能够根据原料特性和生产要求,精细设置工艺参数,及时发现和处理生产过程中的异常情况,保证设备的稳定运行。例如,当发现珠粒发泡速度变慢时,能够快速判断是蒸汽压力不足还是原料问题,并采取相应措施解决,减少停机时间...
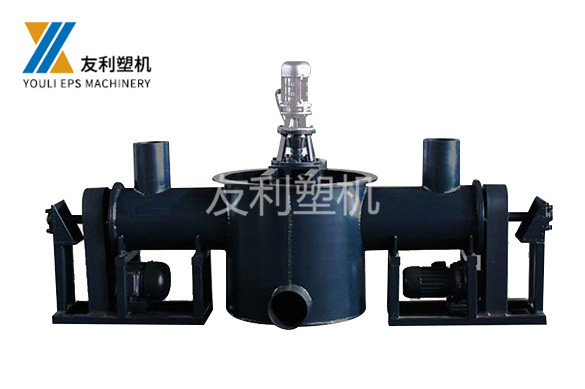
设备的规格参数,如发泡筒的容积、电机功率、蒸汽供应量等,也直接影响生产效率。发泡筒容积越大,一次能处理的eps珠粒量越多;电机功率和蒸汽供应量充足,能够保证发泡过程中的动力和热量需求,避免因动力不足或热量不够导致的发泡速度减慢。eps珠粒的原料特性对发泡机的生产效率有重要影响,主要包括珠粒的粒径、均...

连续式eps发泡机连续式eps发泡机具有较高的生产效率,每小时的发泡体积通常在10-50立方米,部分大型设备甚至可达到50立方米以上。中型连续式发泡机的每小时产量一般在10-25立方米,适用于有一定规模的泡沫制品生产企业。这类设备自动化程度较高,能够实现连续进料、加热、发泡和出料,生产过程稳定,产品...
传统切割设备在曲线切割时,主要依靠操作人员目测划线并手动引导切割,难以保证曲线的平滑性和准确性。对于三维复杂形状的切割,传统设备几乎无法完成,往往需要多道工序拼接,不*精度低,而且工序繁琐。切割表面质量的提升切割表面质量主要包括表面粗糙度、平整度和无毛刺程度等,eps数控切割机切割后的产品表面质量明...

数控泡沫雕刻机是于加工泡沫类轻质材料的数控设备,属于轻型数控机床,通过旋转刀具的切削作用对泡沫进行雕刻、镂空、切割和立体成型,可用于浮雕、圆雕、刻字等多种加工形式。其工作原理是:设计文件经数控软件处理后生成刀具运动路径,控制系统驱动各运动轴带动主轴和刀具按路径移动,高速旋转的刀具削除材料,从而形成所...
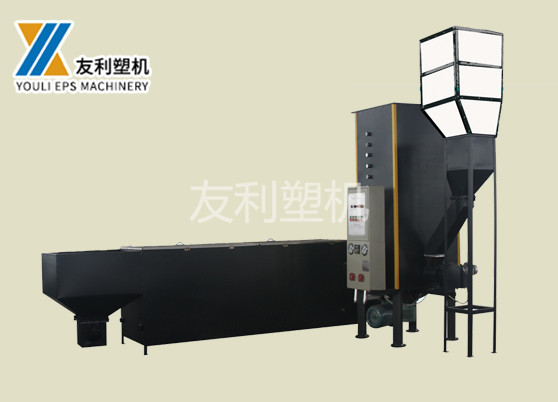
边角料回用是提高EPS生产材料利用率、降低原料成本的重要途径,材料利用率的高低也在一定程度上反映生产的组织和管理水平。EPS在切割和成型加工中都会产生边角料:切割加工时,块体分片和异形切割会产生一定比例的余料;成型加工中也会产生废件和边角。这些废料如果弃置,不浪费材料,还会增加处理负担。通过破碎回收...
日常维护与保养是保证EPS设备长期稳定运行、延长使用寿命的基础工作,其内容通常包括清洁、润滑、检查和调整等方面。清洁方面,需要定期清理设备表面的粉尘和碎屑,保持导轨、丝杠、工作台和电控柜的清洁,避免杂物进入运动部件造成磨损或卡滞;切割和雕刻设备产生的粉尘较多,清洁工作尤为必要。润滑方面,导轨、丝杠、...
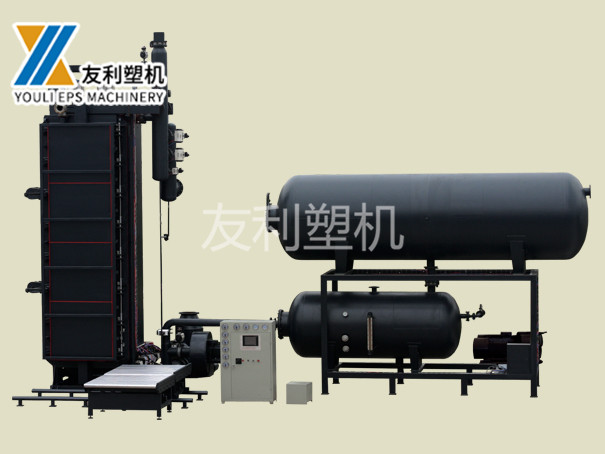
热丝切割是EPS加工中应用普遍的加工方式,其基本原理是利用通电的电阻丝产生热量,使电热丝温度升高到EPS材料的软化熔融温度以上,当电热丝与泡沫接触并相对移动时,接触部位的泡沫被熔化并气化,从而形成切口。EPS的熔融温度通常在100至120℃左右,加工中电热丝温度一般控制在200至400℃之间,具体温...
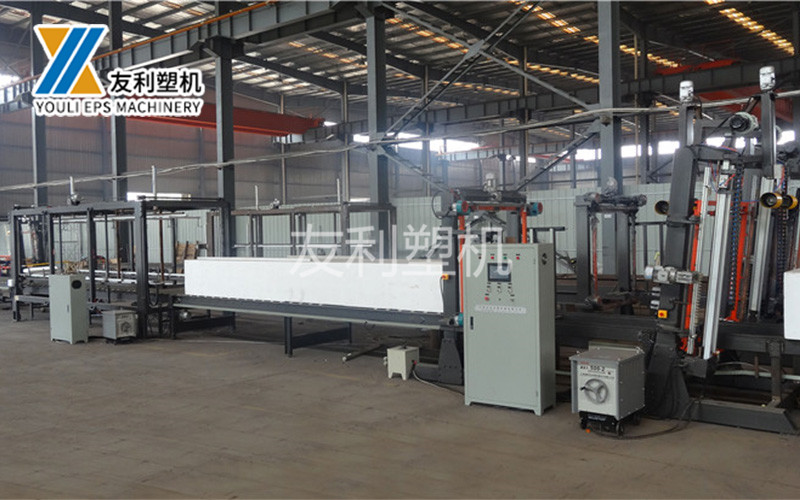
加强原料管理和预处理,能够提高原料的适用性,为发泡机高效运行奠定基础。严格原料筛选:选择粒径均匀、发泡剂含量适中的eps珠粒,避免使用含有杂质或粒径差异过大的原料。建立严格的原料检验制度,对每批进厂的原料进行粒径分布、发泡剂含量、水分等指标的检测,确保原料质量符合生产要求。例如,某企业通过严格筛选原...

模具是EPS成型过程中决定制品形状和尺寸的部件,其设计质量和制造精度对成型制品的质量有直接影响。模具通常根据制品的外形和尺寸进行设计,内部型腔与制品形状相对应,并设有进料口以及用于蒸汽和冷却介质通过的孔道,使蒸汽能够均匀进入型腔、冷凝水和气体能够顺利排出。模具的排气设计十分关键:排气不畅会使型腔内蒸...

100-200mm)板材,单次切割深度宜控制在50-70mm;机械刀片切割时则控制在40-60mm,既能保证切割效率,又能避免因深度过大导致切割面不平整或材料变形,适用于建筑外墙保温板的标准尺寸切割。高密度EPS板材硬度高,单次切割负荷过大易产生裂纹或崩边,因此需严格控制切割深度。热丝切割时...